


Введение
Железнодорожный транспорт эксплуатируется в условиях, требующих исключительной механической надежности. Колесные пары, оси, тормозные диски и валы тяговых двигателей должны выдерживать динамические нагрузки, термические напряжения и непрерывные циклические нагрузки на протяжении десятков тысяч километров. По прогнозам FutureMarketInsights, мировой рынок токарных станков с ЧПУ для железнодорожных вагонов к 2034 году достигнет 720 миллионов долларов США, чему способствуют расширение парка техники, модернизация технического обслуживания и ужесточение правил безопасности на грузовых и пассажирских железнодорожных сетях. Поскольку железнодорожные операторы и контрактные производители стремятся удовлетворить эти требования в больших масштабах, токарные станки с ЧПУ, разработанные специально для железнодорожных применений, стали основополагающим элементом производственного и ремонтного оборудования.
В данной статье изложены ключевые особенности токарных станков с ЧПУ, предназначенных для производства и восстановления компонентов железнодорожных транспортных средств, с учетом технических, эксплуатационных и нормативных факторов, влияющих на выбор оборудования в этой области.
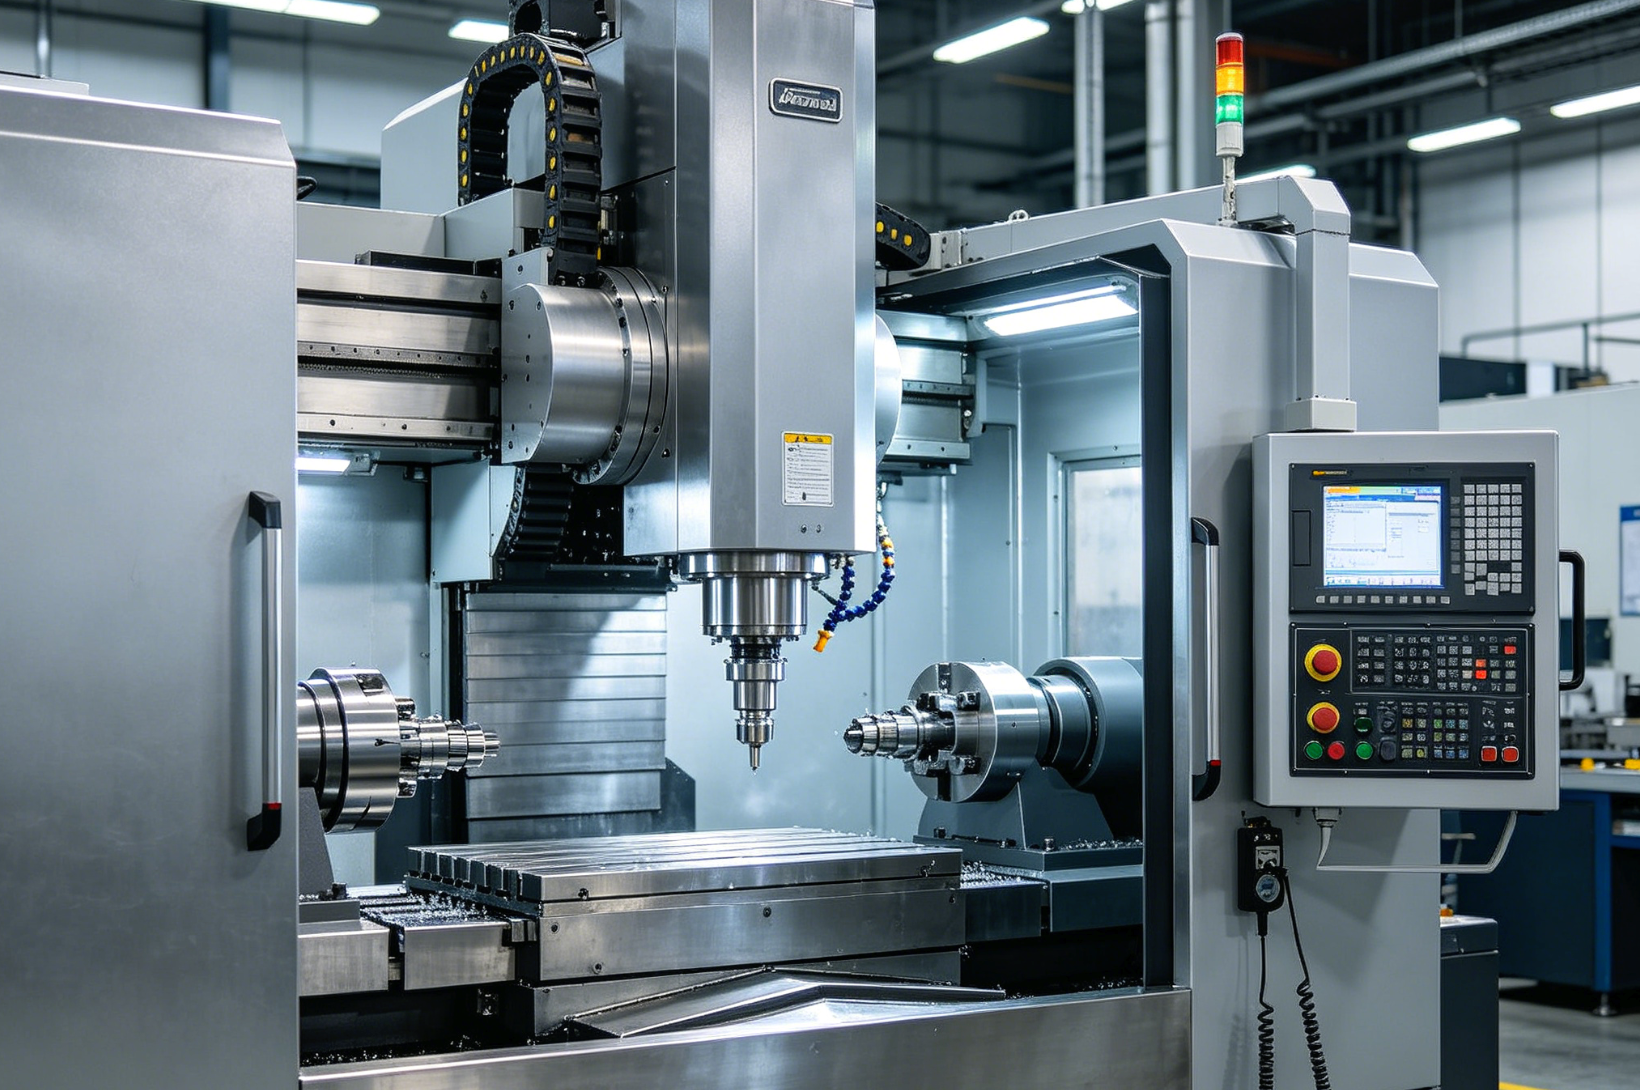
Что такое токарный станок с ЧПУ для железнодорожных вагонов?
Токарный станок с ЧПУ, предназначенный для обработки компонентов железнодорожных транспортных средств, представляет собой прецизионный токарный станок, разработанный для обработки деталей, специфичных для железнодорожных транспортных средств, — в первую очередь, колесных пар, осей, тормозных дисков, заготовок шестерен и валов. В отличие от универсальных токарных станков с ЧПУ, используемых в металлообрабатывающей промышленности, модели, предназначенные для железнодорожной отрасли, отличаются высокой мощностью шпинделя, увеличенным ходом станины, повышенной термостойкостью и соответствием стандартам безопасности и совместимости железнодорожных станков.
Ассоциация американских железных дорог (AAR) публикует подробные спецификации, регулирующие допуски на размеры, свойства материалов и квалификационные испытания обработанных компонентов, используемых в грузовых и пассажирских железнодорожных перевозках Северной Америки. В Европе и на международном уровне Регламент ЕЭК ООН 137 и серия стандартов EN 13232 устанавливают допуски на обработку колес и осей, которые должны постоянно соблюдаться на станках с ЧПУ в этом секторе. Эти стандарты определяют не только целевые размеры, но и требования к качеству поверхности, диапазоны твердости и протоколы неразрушающего контроля, которые дополняют геометрическую точность, обеспечиваемую самим станком.
Для железнодорожных операторов, обслуживающих токарные станки с ЧПУ для обработки железнодорожных осей, способность соответствовать этим требованиям за одну настройку является обязательным критерием производительности.
Мощность и жесткость шпинделя для тяжелых железнодорожных компонентов
Компоненты железнодорожных вагонов значительно тяжелее и крупнее, чем типичные детали, обрабатываемые в других отраслях промышленности. Нагруженная колесная пара грузового вагона может весить более 1200 кг, а диаметр колес варьируется от 750 мм до более 1000 мм. Такая геометрия требует от станка высокого крутящего момента при низких скоростях вращения шпинделя — профиль производительности, принципиально отличающийся от высокоскоростной обработки мелких деталей.
Токарные станки с ЧПУ, предназначенные для железнодорожной отрасли, обычно имеют мощность шпинделя 50 кВт и выше, а также гидравлические или сервоприводные главные шпиндели, способные обеспечивать стабильные силы резания в течение длительных периодов времени. Конструкция станины и направляющих должна выдерживать силы резания без заметного отклонения, поскольку любое изгибание во время интенсивной черновой обработки напрямую приводит к геометрическим погрешностям на чистовой обработке поверхностей.
Высокоточные токарные станки с ЧПУ для железнодорожной отрасли обычно оснащены индукционно закаленными и прецизионно отшлифованными направляющими; направляющими коробчатого или линейного типа; и подшипниками шпинделя большого диаметра, рассчитанными на радиальные и осевые нагрузки, характерные для обработки железнодорожных колес и осей. Такая жесткость конструкции обеспечивает поддержание точности токарной обработки на всех этапах обработки, необходимых для удаления материала с изношенных или увеличенных деталей перед их изменением размеров.
Точная механическая обработка и соответствие допускам
Колесные пары железной дороги работают в паре с фиксированной шириной колеи — номинально 1435 мм (стандартная ширина колеи) — между окружностями качения колес. Любое отклонение диаметра колеса, диаметра цапфы оси или профиля конусности приводит к нестабильности хода, неравномерному износу или критически важным динамическим нагрузкам. Регламент ЕЭК ООН № 137 определяет категории нагрузок на колеса и соответствующие им предельные размеры, которым должна соответствовать механическая обработка колесной пары перед установкой.
Токарные станки с ЧПУ, используемые в этом секторе, должны обеспечивать и воспроизводить допуски порядка ±0,05 мм по критическим диаметрам цапф и делительной окружности, при этом обычно требуется чистота поверхности до Ra 1,6 мкм или лучше для подшипниковых шеек и профилей протектора колес. Сборник квалификационных испытаний железнодорожных транспортных средств Федерального управления транзита содержит протоколы испытаний, которые проверяют соответствие характеристик станка этим требованиям в различных производственных партиях.
Современные системы ЧПУ с обратной связью, проверкой положения по линейной шкале и контролем усилия в процессе обработки позволяют специализированным токарным станкам с ЧПУ для железнодорожной отрасли поддерживать эти допуски на протяжении сотен циклов обработки без вмешательства оператора. Такой уровень воспроизводимости необходим для ремонтных цехов, которые должны сертифицировать каждую обработанную деталь по официальным чертежам, прежде чем вернуть ее в эксплуатацию.
Возможности автоматизации и обработки без участия оператора
В сфере технического обслуживания железных дорог все большее значение придается минимизации времени простоя подвижного состава. Замена колесной пары или переточка осей, требующие длительной ручной настройки и контроля, напрямую влияют на доступность подвижного состава. Токарные станки с ЧПУ, разработанные для железнодорожного транспорта, часто включают в себя функции, поддерживающие автоматизированные или полуавтоматизированные циклы работы.
Ключевые элементы автоматизации включают гидравлические или моторизованные задние бабки и люнеты, рассчитанные на весь диапазон длин осей, встречающихся в железнодорожном парке; автоматические системы измерения и компенсации инструмента, которые проверяют положение режущей кромки без участия оператора; и системы зажима деталей, совместимые со специальными железнодорожными зажимными приспособлениями. Для автоматизированной обработки колес на станках с ЧПУ некоторые системы интегрируют направляющие для колесных гаек, автоматические съемники колес и конвейерные или встроенные в рельсы системы обработки деталей, что позволяет одному оператору одновременно контролировать несколько станков.
Возможность обработки без участия оператора снижает трудозатраты на единицу детали, обеспечивая при этом поддержание параметров резки, установленных во время настройки, на протяжении всего производственного цикла, что исключает изменчивость, возникающую при ручной регулировке скорости подачи во время длительных операций.
Точность профиля и формы колеса
Профили протектора железнодорожных колес не являются простыми цилиндрами. Они включают в себя множество переходов радиусов, геометрию фланцев и зоны сужения, которые контролируют поведение колес при поворотах, уменьшают колебания и регулируют напряжения в контакте колеса с рельсом. Восстановление правильной геометрии протектора изношенной колесной пары является одной из наиболее распространенных операций механической обработки при техническом обслуживании железных дорог.
Токарные станки с ЧПУ, оснащенные специализированным программным обеспечением для профилирования колес, могут выполнять сложные конические и радиусные траектории движения инструмента, точно воспроизводящие профиль, указанный в соответствующем стандарте. Серия стандартов EN 13232 определяет геометрические параметры профилей взаимодействия колеса и рельса, а системы ЧПУ, способные напрямую импортировать эти определения профилей, обеспечивают соответствие требованиям без ручной интерпретации чертежей.
Для железнодорожных мастерских, выполняющих операции на станках с ЧПУ для обработки колес в рамках планового технического обслуживания, точность профиля напрямую влияет на последующее поведение подвижного состава в динамике, поэтому интеграция CAD/CAM-системы в станок с ЧПУ так же важна, как и его механическая точность.
Гибкая настройка для различных типов компонентов.
Как правило, предприятие по техническому обслуживанию железных дорог обслуживает смешанный парк локомотивов с различными конфигурациями осей, диаметрами колес, размерами тормозных дисков и длиной валов. Единый универсальный токарный станок с ЧПУ, способный обрабатывать такие разнообразные геометрические формы, снижает капитальные затраты и сложность переналадки в цехе механической обработки.
Ключевые особенности, обеспечивающие гибкость, включают в себя расширенные зоны перемещения по осям X и Z, позволяющие работать с самыми длинными осями железнодорожных транспортных средств; модульные патроны и зажимные системы, быстро адаптирующиеся к различным типам компонентов; а также конфигурации инструментальных магазинов с достаточной вместимостью для всего спектра режущих инструментов — черновых прутков, чистовых вставок, резьбонарезных головок и канавочных лезвий — необходимых для всего ассортимента компонентов.
Современные многоцелевые токарные станки с ЧПУ для железнодорожных применений удовлетворяют эту потребность, сочетая возможности токарной обработки с приводным инструментом и индексацией по оси C, что позволяет сверлить, нарезать шпоночные пазы и обрабатывать отверстия для болтов на компонентах осей без передачи детали на вторичный станок.
Функции безопасности и соответствия требованиям
Обработка железнодорожных компонентов осуществляется в условиях строго регламентированной системы безопасности. Персонал, работающий вблизи движущихся тяжелых компонентов, подвергается опасности защемления, риску воздействия подвешенных грузов и воздействию мощных режущих инструментов. Производители токарных станков с ЧПУ, обслуживающие железнодорожный сектор, внедряют в свою продукцию функции безопасности, превосходящие требования, предъявляемые к станкам общего назначения.
К ним относятся закрытые зоны обработки с блокирующими ограждениями, предотвращающими доступ во время работы шпинделя; системы управления стружкой и охлаждающей жидкостью, снижающие опасность скольжения в рабочей зоне; и системы аварийной остановки с резервными цепями отключения движения, соответствующие стандартам безопасности оборудования, применяемым в условиях технического обслуживания железных дорог. Требования к сертификации ISO для железных дорог — в частности, ISO 9001 и ISO/TS 22163 для управления качеством в железнодорожной отрасли — дополнительно обязывают системы токарных станков с ЧПУ обеспечивать документированный контроль процессов и отслеживаемость, которые должны поддерживаться системами мониторинга станка, регистрации циклов и составления отчетов о проверках.
Заключение
Станки с ЧПУ, разработанные для обработки компонентов железнодорожных вагонов, отвечают ряду требований: высокая производительность по съему материала, точность размеров на микронном уровне, строгое соответствие нормативным требованиям и эксплуатационные характеристики, минимизирующие время простоя вагонов в условиях технического обслуживания. Траектория роста рынка, зафиксированная FutureMarketInsights, подтверждает устойчивые инвестиции в возможности механической обработки железнодорожных вагонов по мере модернизации подвижного состава и ужесточения требований к безопасности.
Для железнодорожных операторов, подрядчиков по техническому обслуживанию и производителей компонентов выбор токарного станка с ЧПУ, соответствующего конкретным геометрическим параметрам и требованиям к соответствию стандартам целевого парка техники, является решением, имеющим прямые последствия для сертификации безопасности, эффективности эксплуатации и общей стоимости владения.
Часто задаваемые вопросы
В1: Какие типы железнодорожных компонентов обрабатываются на токарных станках с ЧПУ?
В железнодорожной отрасли станки с ЧПУ используются для обработки колесных пар, осей, тормозных дисков и барабанов, валов тяговых двигателей, заготовок шестерен, осевых подшипников и профилей колесной базы. Эти компоненты требуют точного контроля размеров и качества обработки поверхности для соответствия критически важным железнодорожным стандартам в отношении динамики движения и структурной целостности транспортного средства.
В2: Какого допуска должны достигать токарные станки с ЧПУ для железнодорожных применений?
Для критически важных диаметров цапф и посадочных мест подшипников железнодорожные токарные станки с ЧПУ обычно должны обеспечивать допуски ±0,05 мм или более жесткие. Допуски профиля протектора колеса определяются применимыми стандартами, такими как EN 13232, при этом требования к чистоте поверхности цапф подшипников обычно составляют Ra 1,6 мкм или лучше. Конкретный диапазон допусков зависит от типа компонента и действующего стандарта в регионе эксплуатации.
В3: Чем железнодорожные токарные станки с ЧПУ отличаются от стандартных промышленных токарных станков с ЧПУ?
Специально разработанные для железнодорожной отрасли токарные станки с ЧПУ отличаются значительно более высокой мощностью и крутящим моментом шпинделя, увеличенным ходом станины для работы с осями полной длины, повышенной термостойкостью для длительных производственных циклов, а также функциями, ориентированными на соответствие стандартам, такими как проверка точности профиля, документирование процесса и системы защиты, предназначенные для работы с тяжелыми компонентами. Они спроектированы в соответствии со стандартами железнодорожной отрасли, такими как AAR M-1001 или EN 13232, которые не применяются к механической обработке общего назначения.
Дата публикации: 14 апреля 2026 г.