


Крупный заказ задерживается. Главный программист уходит на больничный. Ваш лучший клиент только что прислал SMS-сообщение с просьбой предоставить предложение, срок сдачи которого истек в прошлый вторник. У кого есть время беспокоиться о медленно капающем смазочном масле с задней части автомобиля?токарный станок с ЧПУИли, может быть, вас беспокоит легкий жужжащий звук, который вы слышите от горизонтального обрабатывающего центра, из-за проблем со шпинделем?
Это понятно. Все заняты, но пренебрежение техническим обслуживанием станка — это не то же самое, что ехать на работу, когда давление в левой задней шине немного низкое. Стоимость нерегулярного и ненадлежащего обслуживания станков с ЧПУ намного выше, чем неизбежные, но неожиданные расходы на ремонт. Это может означать потерю точности деталей, сокращение срока службы инструмента и, возможно, недели незапланированного простоя в ожидании запчастей из-за границы.
Чтобы избежать всего этого, достаточно начать с одной из самых простых задач: протирки оборудования в конце каждой смены. Канон Шиу, инженер по продукции и обслуживанию в компании Chevalier Machinery Inc. в Санта-Фе-Спрингс, Калифорния, посетовал на то, что многие владельцы станков могли бы лучше справляться с этой элементарной задачей по уборке. «Если вы не будете содержать станок в чистоте, это почти наверняка приведет к проблемам», — сказал он.
Как и многие строители, компания Chevalier устанавливает промывочные шланги на своих объектах.токарные станкииобрабатывающие центрыЭти устройства должны хорошо распылять сжатый воздух на поверхность станка, поскольку последний может задувать мелкий мусор и частицы в канал. При наличии такого оборудования, во время обработки необходимо держать открытыми стружечник и конвейерную ленту, чтобы избежать скопления стружки. В противном случае, скопившаяся стружка может привести к остановке и повреждению двигателя при повторном запуске. Фильтр следует регулярно чистить или заменять, как и поддон для масла и смазочно-охлаждающую жидкость.
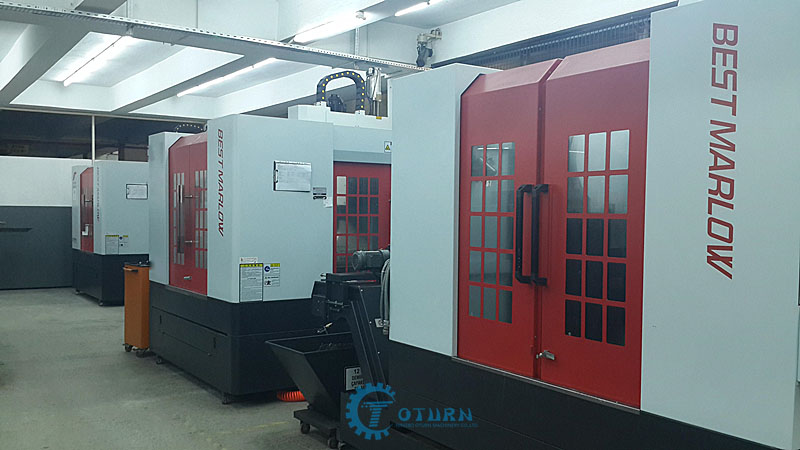
«Все это сильно влияет на скорость восстановления работоспособности оборудования, когда оно в конечном итоге нуждается в ремонте», — сказал Шиу. «Когда мы прибываем на место и обнаружили, что оборудование грязное, ремонт занимает больше времени. Это связано с тем, что техники могут очистить поврежденный участок в первой половине визита, прежде чем приступить к диагностике проблемы. В результате не происходит необходимого простоя, но, вероятно, это влечет за собой более высокие затраты на техническое обслуживание».
Шиу также рекомендует использовать маслосборник для удаления посторонних примесей масла из масляного поддона станка. То же самое относится и к Бренту Моргану. Будучи инженером по применению в компании Castrol Lubricants в Уэйне, штат Нью-Джерси, он согласен с тем, что очистка масла с помощью маслосборника, регулярное техническое обслуживание масляного бака и регулярный контроль уровня pH и концентрации смазочно-охлаждающей жидкости помогут продлить срок службы охлаждающей жидкости, а также режущих инструментов и даже оборудования.
Однако компания Morgan также предлагает автоматизированный метод обслуживания смазочно-охлаждающей жидкости под названием Castrol SmartControl, который может повлиять на масштабы любой мастерской, планирующей инвестировать в централизованную систему охлаждения.
Он пояснил, что SmartControl был запущен «примерно год назад». Он был разработан в сотрудничестве с производителем систем промышленного управления Tiefenbach и в основном предназначен для предприятий с централизованной системой. Существует две версии. Обе постоянно контролируют смазочно-охлаждающую жидкость, проверяя концентрацию, pH, проводимость, температуру и расход и т. д., и уведомляют пользователя, когда какой-либо из этих параметров требует внимания. Более продвинутые версии могут автоматически корректировать некоторые из этих значений — если считывается низкая концентрация, SmartControl добавит концентрат, а также отрегулирует pH, добавляя буферные растворы по мере необходимости.
«Клиентам нравятся эти системы, потому что с их обслуживанием смазочно-охлаждающей жидкости не связано никаких проблем», — сказал Морган. «Вам нужно только проверить индикаторную лампочку, и если обнаружится какая-либо неисправность, примите соответствующие меры. При наличии подключения к Интернету пользователь может удаленно контролировать процесс. Также имеется встроенный жесткий диск, который может сохранять историю обслуживания смазочно-охлаждающей жидкости за 30 дней».
В свете тенденции развития Индустрии 4.0 и технологий промышленного Интернета вещей (IIoT) подобные системы удаленного мониторинга становятся все более распространенными. Например, Канон Шиу из компании Chevalier упомянул систему iMCS (Intelligent Machine Communication System) своей компании. Как и все подобные системы, она собирает информацию о различных производственных процессах. Но не менее важна ее способность обнаруживать температуру, вибрацию и даже столкновения, предоставляя ценную информацию тем, кто отвечает за техническое обслуживание оборудования.
Гай Паренто также отлично разбирается в дистанционном мониторинге. Инженер-менеджер компании Methods Machine Tools Inc., Садбери, штат Массачусетс, отметил, что дистанционный мониторинг оборудования позволяет как производителям, так и клиентам устанавливать базовые показатели работы, которые затем могут использоваться алгоритмами на основе искусственного интеллекта для выявления электромеханических тенденций. Здесь на помощь приходит предиктивное техническое обслуживание — технология, способная повысить общую эффективность оборудования (OEE).
«Все больше и больше цехов используют программное обеспечение для мониторинга производительности, чтобы понимать и оптимизировать эффективность обработки», — сказал Паренто. «Следующий шаг — анализ характера износа компонентов, изменений нагрузки на сервопривод, повышения температуры и т. д. в данных станка. Сравнивая эти значения со значениями, когда станок был новым, можно предсказать поломку двигателя или сообщить кому-либо о том, что подшипник шпинделя вот-вот выйдет из строя».
Он отметил, что этот анализ является двусторонним. Благодаря правам доступа к сети дистрибьюторы или производители могут отслеживать действия клиента.ЧПУТочно так же, как FANUC использует свою систему ZDT (нулевое время простоя) для проведения удаленных проверок состояния роботов. Эта функция может оповещать производителей о потенциальных проблемах и помогать им выявлять и устранять дефекты продукции.
Клиенты, которые не желают открывать порты в брандмауэре (или платить за обслуживание), могут самостоятельно отслеживать данные. Паренто сказал, что в этом нет ничего плохого, но добавил, что строители обычно лучше способны заранее выявлять проблемы с техническим обслуживанием и эксплуатацией. «Они знают возможности машины или робота. Если что-то выходит за пределы заданного значения, они могут легко активировать сигнал тревоги, указывающий на неизбежную проблему или на то, что клиент может перегружать машину».
Даже без удалённого доступа техническое обслуживание машин стало проще и технически сложнее, чем раньше. Ира Бусман, вице-президент по обслуживанию клиентов в компании Okuma America Corp. в Шарлотте, Северная Каролина, приводит в пример новые автомобили и грузовики. «Внешний компьютер автомобиля покажет вам всё, а в некоторых моделях даже организует встречу с дилером», — сказал он. «В этом отношении станкостроительная отрасль отстаёт, но будьте уверены, она движется в том же направлении».
Это хорошая новость, потому что большинство опрошенных для этой статьи сходятся в одном: работа цеха по техническому обслуживанию оборудования обычно неудовлетворительна. Владельцам станков Okuma, ищущим небольшую помощь в этой неприятной задаче, Бусман указал на магазин приложений компании. Там есть виджеты для напоминаний о плановом техническом обслуживании, функций мониторинга и управления, уведомлений о тревогах и т. д. Он сказал, что, как и большинство производителей и дистрибьюторов станков, Okuma пытается максимально упростить жизнь в цехе. Что еще важнее, Okuma хочет сделать ее «максимально интеллектуальной». Поскольку датчики на основе IIoT собирают информацию о подшипниках, двигателях и других электромеханических компонентах, описанные ранее автомобильные функции приближаются к реальности в производственной сфере. Компьютер станка постоянно анализирует эти данные, используя искусственный интеллект для определения того, когда что-то идет не так.
Однако, как уже отмечали другие, наличие базового уровня для сравнения имеет важное значение. Бусман сказал: «Когда Okuma производит шпиндель для одного из своих токарных станков или обрабатывающих центров, мы собираем характеристики вибрации, температуры и биения шпинделя. Затем алгоритм в контроллере может отслеживать эти значения, и когда они достигают заданного значения, контроллер уведомляет оператора станка или отправляет сигнал тревоги во внешнюю систему, сообщая о необходимости вызова специалиста».
Майк Хэмптон, эксперт Okuma по развитию бизнеса в сфере послепродажного обслуживания запчастей, заявил, что последний вариант — оповещение внешней системы — по-прежнему проблематичен. «Я предполагаю, что лишь небольшой процентСтанки с ЧПУ«Они подключены к Интернету, — сказал он. — Поскольку отрасль все больше полагается на данные, это станет серьезной проблемой».
«Внедрение 5G и других сотовых технологий может улучшить ситуацию, но по-прежнему существует большая неохота — в основном со стороны ИТ-персонала наших клиентов — разрешать удаленный доступ к их оборудованию», — продолжил Хэмптон. «Поэтому, хотя Okuma и другие компании стремятся предоставлять более проактивные услуги по техническому обслуживанию оборудования и расширять взаимодействие с клиентами, проблемы с подключением по-прежнему остаются самым большим препятствием».
До наступления этого дня цех может повысить время безотказной работы и качество деталей, организовав регулярные проверки оборудования с помощью бильярдных линеек или лазерных калибровочных систем. Об этом заявил Дэн Скулан, генеральный менеджер по промышленной метрологии в компании Renishaw, Вест-Данди, Иллинойс. Он согласен с другими опрошенными для этой статьи, что установление базового уровня на раннем этапе жизненного цикла станка является критически важной частью любого плана профилактического обслуживания. Любое отклонение от этого базового уровня может быть использовано для выявления изношенных или поврежденных компонентов и нарушений горизонтального положения. «Первая причина потери точности позиционирования станков заключается в том, что они не установлены безопасно, не выровнены должным образом и не проверяются регулярно», — сказал Скулан. «Это приведет к низкой производительности высококачественных станков. Напротив, это заставит станки среднего качества вести себя как гораздо более дорогие станки. Нет сомнений, что выравнивание — наиболее экономически эффективный и простой способ».
Примечательный пример произошел с дилером станков в Индиане. При настройке вертикального обрабатывающего центра инженер по применению оборудования заметил, что он установлен неправильно. Он позвонил в компанию Skulan, которая привезла одну из своих шаровых балочных систем QC20-W.
«Ось X и ось Y отклонились примерно на 0,004 дюйма (0,102 мм). Быстрая проверка с помощью уровня подтвердила мои подозрения, что станок установлен неровно», — сказал Скулан. После установки шаровой штанги в режим повтора, два человека постепенно затягивают каждый выталкивающий стержень по очереди, пока станок не будет полностью выровнен, а точность позиционирования не достигнет 0,0002 дюйма (0,005 мм).
Шаровые измерительные линейки очень хорошо подходят для определения вертикальности и решения подобных проблем, но для компенсации погрешностей, связанных с точностью объемных станков, наилучшим методом контроля является лазерный интерферометр или многоосевой калибратор. Компания Renishaw предлагает широкий выбор таких систем, и Скулан рекомендует использовать их сразу после установки станка, а затем регулярно в зависимости от типа выполняемой обработки.
«Предположим, вы изготавливаете детали, обработанные алмазным токарным станком, для космического телескопа Джеймса Уэбба, и вам необходимо соблюдать допуски в пределах нескольких нанометров», — сказал он. «В этом случае вы можете проводить калибровку перед каждой резкой. С другой стороны, цех, который обрабатывает детали скейтбордов, уменьшая их количество на пять частей, может просуществовать с минимальными затратами; на мой взгляд, это как минимум раз в год, при условии, что станок отрегулирован и обслуживается на должном уровне».
Шаровой измеритель прост в использовании, и после некоторого обучения большинство цехов могут также выполнять калибровку лазера на своих станках. Это особенно актуально для нового оборудования, которое обычно отвечает за установку внутреннего значения компенсации ЧПУ. Для цехов с большим количеством станков и/или несколькими производственными площадками программное обеспечение может отслеживать техническое обслуживание. В случае компании Skulan это Renishaw Central, которая собирает и систематизирует данные из программного обеспечения для лазерных измерений CARTO.
Для мастерских, испытывающих нехватку времени, ресурсов или не желающих заниматься техническим обслуживанием оборудования, Хейден Уэллман, старший вице-президент компании Absolute Machine Tools Inc. в Лоррейне, штат Огайо, располагает командой, которая может это сделать. Как и многие дистрибьюторы, Absolute предлагает широкий спектр программ профилактического обслуживания, от бронзового до серебряного и золотого уровня. Absolute также предоставляет услуги по отдельным направлениям, таким как компенсация погрешности шага, настройка сервоприводов, а также лазерная калибровка и выравнивание.
«Для мастерских, у которых нет плана профилактического обслуживания, мы будем выполнять ежедневные задачи, такие как замена гидравлического масла, проверка на утечки воздуха, регулировка зазоров и обеспечение ровной работы оборудования», — сказал Уэллман. «Для мастерских, которые занимаются этим самостоятельно, у нас есть все необходимые лазеры и другие инструменты, чтобы их оборудование работало в соответствии с проектом. Некоторые делают это раз в год, некоторые — реже, но важно, чтобы они делали это часто».
Уилман рассказал о нескольких ужасных ситуациях, таких как повреждение дорожного покрытия из-за засорения маслоотделителя и поломка шпинделя из-за загрязненной жидкости или изношенных уплотнений. Не нужно обладать богатым воображением, чтобы предсказать конечный результат этих поломок в процессе технического обслуживания. Однако он указал на ситуацию, которая часто удивляет владельцев цехов: операторы станков могут компенсировать плохое техническое обслуживание оборудования и запрограммировать его на решение проблем с выравниванием и точностью. «В конце концов, ситуация становится настолько плохой, что станок перестает работать, или, что еще хуже, оператор увольняется, и никто не может понять, как изготавливать качественные детали», — сказал Уилман. «В любом случае, это в конечном итоге приведет к большим затратам для цеха, чем они всегда имели за плечами, когда разрабатывали хороший план технического обслуживания».
Дата публикации: 22 июля 2021 г.