V5-1000A 5-осевой обрабатывающий центр


Пятиосевой вертикальный обрабатывающий центр
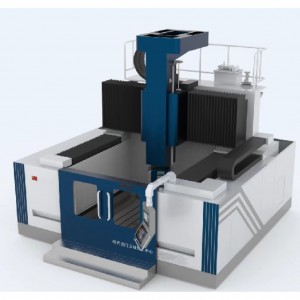
Пятиосевой обрабатывающий центр V5-1000A имеет стабильную закрытую портальную конструкцию и оснащен стандартным электрическим шпинделем, двухосевым поворотным столом с ЧПУ с прямым приводом и магазином инструментов с горизонтальным цепным сервоприводом.Он может реализовать высокоскоростную, высокоточную и эффективную обработку сложных деталей.Он широко используется в новом производстве энергетических транспортных средств, авиационных цельных блисков, рабочих колес паровых турбин, пресс-форм и других изделий.
1. Общий вид машины

Пятиосевой обрабатывающий центр V5-1000A имеет стабильную портальную конструкцию, колонна закреплена на основании, балка перемещается вдоль колонны в продольном направлении (направление Y), пластина скольжения перемещается вдоль балки в поперечном направлении (направление X), а передняя бабка перемещается вертикально вдоль скользящей пластины (направление Z) .Верстак имеет конструкцию опоры с прямым приводом собственной разработки, а различные показатели производительности достигли передового международного уровня.


2. Система подачи
Оси X, Y, Z имеют сверхвысокую жесткость, высокоточные роликовые линейные направляющие и высокопроизводительные шарико-винтовые пары с низким динамическим и статическим трением, высокой чувствительностью, низкой вибрацией на высокой скорости, отсутствием проскальзывания на низкой скорости, высоким позиционированием. точность и отличные характеристики сервопривода.
Серводвигатели осей X, Y, Z соединены с высокоточными шарико-винтовыми парами через прецизионные редукторы с гибкой подачей, точным позиционированием и высокой точностью передачи.
Серводвигатель оси Z имеет функцию торможения.В случае сбоя питания он может автоматически удерживать тормоз, чтобы плотно удерживать вал двигателя, чтобы он не мог вращаться, что играет роль в защите безопасности.
3. Электрический шпиндель
В мотор-шпинделе используется мотор-шпиндель BT50 собственной разработки (мотор-шпиндель HSKA100 является опцией), а на конце имеется кольцевое соединение для охлаждения инструмента.Он обладает преимуществами высокой скорости, высокой точности, высокой динамической реакции и т. Д., А также может осуществлять бесступенчатое регулирование скорости, встроенный высокоточный энкодер, может обеспечивать точную остановку направления и жесткое постукивание.


4. Поворотный стол
Двухосевой поворотный стол с прямым приводом собственной разработки оснащен высокоточным абсолютным энкодером и охлаждается водяным охладителем при постоянной температуре.Он имеет преимущества высокой жесткости, высокой точности и высокой динамической реакции.Рабочий стол имеет радиальные Т-образные пазы 5-18 мм, а допустимая нагрузка составляет 2000 кг (равномерно распределенная).


5. Инструментальный магазин
В инструментальном магазине используется горизонтальный цепной сервоприводной магазин BT50, вмещающий 30 инструментов.

6. Полностью замкнутая система обратной связи.
Линейные оси X, Y, Z оснащены решетчатой линейкой абсолютного значения HEIDENHAIN LC195S;Поворотные столы A и C оснащены энкодерами абсолютного значения угла HEIDENHAIN RCN2310 для реализации полной замкнутой обратной связи по 5 осям подачи, что обеспечивает высокую точность станка и высокую точность удержания.


7. Охлаждение и пневматическая система
Оснащен мощным охлаждающим насосом и резервуаром для воды для обеспечения достаточного охлаждения инструментов и заготовок.На торце передней бабки установлены охлаждающие форсунки, которыми можно управлять с помощью М-кода или пульта управления.
Оснащен водяным охладителем для охлаждения с постоянной температурой, чтобы гарантировать, что электрический шпиндель и поворотный стол с прямым приводом находятся в хорошем рабочем состоянии и могут эффективно работать в течение длительного времени.
Пневматическая система использует пневматические компоненты для фильтрации и выполняет функции очистки и продувки конического отверстия шпинделя, защиты воздушного уплотнения подшипника шпинделя, а также продувки и очистки линейки решетки.
8. Централизованная система смазки
Направляющий блок направляющей и гайка шарико-винтовой передачи смазываются тонкой смазкой, а смазка подается регулярно и в достаточном количестве для обеспечения точности и стабильности шарико-винтовой передачи и направляющей.
9. Система масляной и газовой смазки
Электрический шпиндель оснащен импортным масляным и газовым смазочным устройством, которое может полностью смазывать и охлаждать шпиндель.Датчик может подавать сигнал об аномальной смазке, что может эффективно гарантировать стабильную работу шпинделя на высокой скорости в течение длительного времени.
10. Система измерения заготовки
Станок оснащен радиозондом Renishaw RMP60, используемым вместе с приемником RMI, рабочая частота составляет от 2400 МГц до 2483,5 МГц, односторонняя воспроизводимость измерений меньше или равна 1 мкм (скорость измерения 480 мм/мин, с использованием щуп 50 мм), а применимая рабочая температура составляет от 5°C до 55°C.


11. Система измерения инструмента
Станок оснащен лазерным наладчиком Renishaw NC4, воспроизводимость измерений составляет ±0,1 мкм, а рабочая температура составляет от 5°C до 50°C.

12. Функция точной калибровки по пяти осям
Станок оснащен комплектом Renishaw AxiSet Check-Up Rotary Axis Line Checker в сочетании с системой измерения деталей RMP60, что позволяет пользователям станка быстро и точно проверять состояние поворотных осей и выявлять проблемы, вызванные изменениями температуры и влажности, столкновениями станков или износ.проблемы, может быстро настраивать и находить проверки производительности, оценивать и отслеживать, как сложные машины изменяются с течением времени.

13. защита машины
Машина оснащена полностью закрытым общим защитным кожухом, который соответствует стандартам безопасности, чтобы предотвратить разбрызгивание охлаждающей жидкости и стружки, обеспечить безопасную работу и приятный внешний вид.X-направление машины оснащено бронированным защитным кожухом, который может эффективно защитить направляющую и шариковый винт.
14. условия работы машины
(1) Электропитание: 380 В ± 10%, 50 Гц ± 1 Гц, трехфазный переменный ток.
(2) Температура окружающей среды: 5℃-40℃
(3) Лучшая температура: 20 ℃ ± 2 ℃
(4) относительная влажность: 20-75%
(5) Давление источника воздуха: 6 ± 1 бар.
(6) Поток источника воздуха: 500 л/мин.
15. Введение функций системы ЧПУ
Конфигурация системы ЧПУ Siemens 840Dsl.730
| Вещь
| Имя
| Примечания
|
| Системные функции | Минимальный импульсный эквивалент | Линейная ось 0,001 мм, поворотная ось 0,001° |
| Скорость подачи в минуту/оборот | ||
| Подача и быстрый ход | ||
| Коррекция скорости подачи 0~120% | ||
| Ограничение скорости шпинделя | ||
| Резка шпинделя с постоянной скоростью | ||
| Мониторинг шпинделя | ||
| Коррекция шпинделя 50~120% | ||
| Отображение скорости шпинделя | ||
| РАМКА | Реализовать преобразование системы координат и обработку фаски | |
| Переключение системы прямого/косвенного измерения | ||
| Функция просмотра вперед или функция просмотра вперед | ||
| Компенсация ошибки шага ходового винта | ||
| Компенсация погрешности измерительной системы | ||
| Компенсация квадрантной ошибки | ||
| Компенсация люфта | ||
| Управление инструментами | ||
| Конфигурация оборудования | Количество осей управления | X, Y, Z, A, C пять осей координат и одна главная ось |
| Одновременный контроль количества осей | X, Y, Z, A, C пятиосная связь | |
| имя оси | Х, У, Я, А, С, СП | |
| монитор | 15-дюймовый цветной ЖК-дисплей, отображаемый текст на китайском/английском языках | |
| Панель управления | Полнофункциональная клавиатура ЧПУ OP015 | |
| человеко-машинный коммуникационный интерфейс | Стандартная конфигурация TCU | |
| Панель управления машиной | Панель управления SINUMERIK MCP 483C PN, 50 механических клавиш со светодиодом, с PROFINET, интерфейс Industrial Ethernet | |
| Портативный операционный блок | ||
| Стандартный интерфейс клавиатуры | ||
| Ethernet-интерфейс | Интегрировано в NCU (функция открытой сети мастерской) | |
| Порт USB | 3 x 0,5 A USB, встроенные в TCU | |
| программа ПЛК | ПЛК317-3ПН/ДП | |
| Функция интерполяции | Пауза подачи | |
| нарезка резьбы | ||
| Одновременная резка | ||
| Трехкоординатная линейная интерполяция | ||
| Произвольная двухкоординатная круговая интерполяция | ||
| Спиральная интерполяция | ||
| Нарезание резьбы / жесткое нарезание резьбы | ||
| программирование | Чрезмерная фаска/закругление | |
| редактор программ | Соответствие стандарту DIN66025 с высокоуровневыми функциями языкового программирования. | |
| Абсолютное или инкрементальное программирование | ||
| Пользовательская переменная, устанавливаемая | ||
| Переходы и ответвления программы | ||
| макропрограмма | ||
| Перевод и вращение системы координат | ||
| Одновременное программирование и обработка | ||
| Программная инструкция возврата в исходную точку | ||
| Контурное программирование и программирование постоянного цикла | ||
| Зеркальное отображение и масштабирование | ||
| выбор самолета | ||
| Система координат заготовки | ||
| Постоянный цикл сверления и фрезерования | ||
| Смещение нуля | ||
| блокировать поиск | ||
| Поиск по номеру программы | ||
| Редактирование фона | ||
| защита программы | ||
| Выбрать программу по каталогу | ||
| Арифметические и тригонометрические функции | ||
| Сравнение и логические операции | ||
| Программный пакет для пятиосевой обработки | Пятиосевое преобразование;компенсация инструмента по пяти осям;функция вращения вокруг центра инструмента (RTCP) | |
| Функция защиты безопасности | Программируемые пределы области обработки | |
| Функция тестирования программы | ||
| экстренная остановка | ||
| Мониторинг ограничений программного обеспечения | ||
| Мониторинг контура | ||
| Обнаружение столкновений контуров | ||
| Статический мониторинг | ||
| Мониторинг местоположения | ||
| мониторинг скорости | ||
| Ограничения зоны обработки | ||
| предел крутящего момента | ||
| Функции безопасности Контроль часов, цепи измерения, перегрев, батарея, напряжение, память, концевые выключатели, контроль вентилятора | ||
| Метод работы | АВТОМАТИЧЕСКИЙ | |
| JOG (ручная) регулировка | ||
| Маховик | ||
| Ручной ввод данных MDA | ||
| Диагностика ЧПУ и ПЛК с текстовым дисплеем, хранителем экрана | ||
| работа и дисплей | Дисплей функции самодиагностики | Включая режим REF, инкрементный режим (x1, x10, x100) |
| Отображение текущего местоположения | ||
| Графический дисплей | ||
| программный дисплей | ||
| отображение ошибки программы | ||
| Отображение ошибки операции | ||
| Отображение фактической скорости резки | ||
| Отображение меню на китайском и английском языках | ||
| Отображение информации о тревоге | ||
| Несколько наборов наборов инструкций М-кода | ||
| Поддержка передачи данных по шине PROFINET | ||
| передача данных | Порт USB | Данные ЧПУ, данные ПЛК и программы сохраняются на U-диске для ввода и вывода данных. |
| Передача данных Ethernet | Через интерфейс Ethernet |
Основной параметр
| Вещь | Характеристики | Ед. изм | |||
| верстак
| размер рабочего стола | φ1000×800 | mm | ||
| допустимая максимальная нагрузка | 2000 г. | kg | |||
| Размер Т-образного паза | 5×18 | 个×мм | |||
| обработка сфера
| ось X | 1150 | mm | ||
| ось Y | 1300 | mm | |||
| ось Z | 900 | mm | |||
| ось А | -150~+130 | ° | |||
| ось С | 360 | ° | |||
| Расстояние от торца шпинделя до рабочего стола | Максимум | 1080 | mm | ||
| Мин. | 180 | mm | |||
| шпиндель
| Конусное отверстие | BT50 | |||
| Номинальная скорость | 1500 | об/мин | |||
| максимальная скорость | 10000 | ||||
| Выходной крутящий момент S1/S6 | 191/236 | Нм | |||
| Мощность двигателя шпинделя S1/S6 | 30/37 | kW | |||
| Ось
| быстро двигаться | ось X | 25 | м/мин | |
| ось Y | 25 | ||||
| ось Z | 25 | ||||
| Максимальная скорость поворотного стола | ось А | 15 | об/мин | ||
| ось С | 30 | об/мин | |||
| Мощность двигателя оси X/Y/Z | 3.1/4.4/2 | kW | |||
| Ось A/C Мощность двигателя | 6,3 *2/ 9,4 | kW | |||
| ось А | Номинальный крутящий момент | 4000×2 | Нм | ||
| ось С | Номинальный крутящий момент | 3000 | Нм | ||
| максимальная скорость подачи | Х/Г/Я | 25 | м/мин | ||
| кондиционер | 15/30 | об/мин | |||
| Магазин инструментов
| Форма журнала инструментов | горизонтальный | |||
| метод выбора инструмента | Двусторонний выбор ближайшего инструмента | ||||
| Емкость магазина инструментов | 30 | T | |||
| Максимальная длина инструмента | 400 | mm | |||
| Максимальный вес инструмента | 20 | kg | |||
| Максимальный диаметр режущей головки | полный ножей | φ125 | mm | ||
| Соседний пустой инструмент | φ180 | mm | |||
| должность точность | Представительский стандарт | ГБ/Т20957.4 (ИСО10791-4) | |||
| Ось X/ось Y/ось Z | 0,008/0,008/0,008 | mm | |||
| Ось B/ось C | 8″/8″ | ||||
| повторение должность точность | Ось X/ось Y/ось Z | 0,006/0,006/0,006 | mm | ||
| Ось B/ось C | 6″/6″ | ||||
| Вес машины | 33000 | kg | |||
| общая электрическая мощность | 80 | кВА | |||
| размер контура машины | 7420×4770×4800 | mm | |||
Список конфигурации
Стандарт
|
| 1. Основные компоненты (включая основание, колонну, балку, скользящую пластину, коробку шпинделя) |
| 2. Трехосевая система подачи X, Y, Z | |
| 3. Поворотный стол люльки AC1000 | |
| 4. Электрический шпиндель | |
| 5. Электрическая система управления (включая электрический шкаф, модуль питания, модуль сервопривода, ПЛК, панель управления, дисплей, ручной блок, кондиционер электрического шкафа и т. д.) | |
| 6. Гидравлическая система | |
| 7. Пневматическая система | |
| 8. Централизованная система смазки | |
| 9. Кулер для воды | |
| 10. Конвейер для стружки, бак для воды, сборник стружки | |
| 11. Решетчатая линейка | |
| 12. Защитная крышка рельса | |
| 13. общий защитный кожух машины | |
| 14. Система измерения заготовки | |
| 15. Инструмент для наладки инструмента | |
| 16. Функция точной калибровки по пяти осям | |
|
| 1. 1 сертификат соответствия 2. Упаковочный лист 1 экз. 3. 1 комплект машинного руководства (электронная версия) 4. данные резервного копирования машины 1 комплект (диск U) 5.840D Руководство по диагностике аварийных сигналов 1 комплект (электронная версия)/828D Руководство по диагностике 1 экз. (электронная версия) 6.840D инструкция по фрезерованию 1 экз. (электронная версия)/828D инструкция по эксплуатации 1 экз. (электронная версия) Руководство по программированию 840D 1 основная часть (электронная версия) / Руководство по программированию 828D 1 (электронная версия) |
| Вещь | Бренды |
| Двигатель оси X/Y/Z и привод | Сименс, Германия |
| энергетическая цепь | Германия |
| винтовой подшипник | Япония NSK/NACHI |
| Линейные направляющие | Шнееберг, Германия |
| Магазин инструментов | Окада |
| редуктор | ШТОБЕР, Германия |
| Централизованная смазка | Япония |
| Шариковый винт | ШУТОН, Испания |
| Пневматические компоненты | Япония SMC |
| Кондиционер с электрическим шкафом | Китай |
| кулер | Китай |
| линейка решетки | ХАЙДЕНХАЙН, Германия |
| Система измерения заготовки | Ренишоу, Великобритания |
| Система измерения инструмента | Ренишоу, Великобритания |
| Патры с машиной | Характеристики | Количество |
| Машинный утюг для матраса |
| 8 комплектов |
| Анкерные болты |
| 8 комплектов |
| кольца | М30 | 2 кусочка |
| кольца | М36 | 2 кусочка |
| подтяжки |
| 1 комплект |
| Шестигранный ключ | 10 | 1 |
| Шестигранный ключ | 12 | 1 |
| Шестигранный ключ | 14 | 1 |
| Шестигранный ключ | 19 | 1 |
| Крепление по оси Z |
| 1 |
| Крепление по оси X |
| 1 |
| Фиксация оси Y |
| 1 |
Спасибо за внимание!