


Идеалтокарный станок с ЧПУВыбор станка с ЧПУ для производства продукции к 2025 году полностью зависит от ваших конкретных производственных потребностей. Выбор правильного токарного станка с ЧПУ — это стратегическая инвестиция в будущую эффективность и прибыльность. Это гарантирует вам производство...Высокоточные токарные деталиэффективно. АКитайский производитель токарных станков с ЧПУМы можем предложить разнообразные варианты для достижения ваших производственных целей. Это руководство поможет вам разобраться в вариантах и найти оптимальный для вас.Токарный центр с ЧПУРассмотримИнтеллектуальное производство ЧПУРешение для расширенной автоматизации и анализа данных.
Основные выводы
- Выберитетокарный станок с ЧПУисходя из ваших конкретных потребностей, таких как размер изготавливаемых вами деталей и используемые материалы.
- Различные станки, такие как горизонтальные, вертикальные, швейцарского типа и многоосевые, обладают особыми преимуществами для выполнения разных видов работ.
- Внедрение средств автоматизации, таких как устройства подачи прутков и роботы, позволяет станкам работать дольше и производить больше деталей без постоянного участия человека.
- Важные характеристики станка, такие как мощность шпинделя, предельные размеры деталей и грузоподъемность инструмента, влияют на эффективность его работы при выполнении поставленных задач.
- Качественная система подачи стружки и охлаждающей жидкости важна для бесперебойной работы станка, увеличения срока службы инструментов и сохранения хорошего внешнего вида деталей.
Классификация типов токарных станков с ЧПУ в соответствии с вашими потребностями.
Выбор подходящего токарного станка с ЧПУ начинается с понимания различных доступных типов. Каждый станок обладает уникальными преимуществами для решения различных производственных задач.
Горизонтальные токарные станки с ЧПУ
Горизонтальные токарные станки с ЧПУ являются незаменимыми помощниками во многих производственных условиях. Они превосходно справляются с обработкой различных материалов.компоненты большого диаметра, такие как валы и цилиндрыТакие отрасли, как нефтегазовая промышленность и производство тяжелого оборудования, часто используют эти станки. Они также отлично подходят для серийного производства, эффективно обрабатывая множество одинаковых деталей. Это обеспечивает стабильное качество при минимальном времени на переналадку.
Эти машины предлагаютнадежная опора для тяжелых заготовокТакая жесткость повышает стабильность и снижает вибрации во время обработки. Операторы также получают легкий доступ к заготовке и инструменту, что упрощает настройку и техническое обслуживание. Горизонтальные станки с ЧПУ часто оснащаются более крупными автоматическими устройствами смены инструмента (АТС). Некоторые станки начинаются с...60-90 инструментов, а возможности могут расширяться до 120 или даже 240 инструментов. Это позволяет выполнять больше заданий и сокращать ручное вмешательство. Горизонтальные обрабатывающие центры также очень хорошо адаптируются к паллетным системам. Хотя вертикальные станки могут иметь устройства смены паллет, горизонтальные станки лучше подходят для линейных паллетных систем. Они могут достигать более высокой эффективности, иногда около 85% со стандартным PC2, по сравнению с 40% для автономного вертикального станка. Функция оси B на этих станках позволяет одновременно обрабатывать несколько деталей с помощью подставки. Это значительно повышает производительность, поскольку операторы могут подготовить следующую подставку во время выполнения цикла. Это идеально подходит для заданий, требующих обработки с нескольких сторон или сложных траекторий движения инструмента.
Вертикальные токарные станки с ЧПУ
Вертикальные токарные станки с ЧПУВертолетные погрузчики, часто называемые VTL (Virtual Trailing Line), отлично подходят для определенных задач. Они особенно хороши для обработки тяжелых заготовок, особенно тех, для которых требуются краны или автоматизация.Сила тяжести помогает закрепить заготовку.на вертикально-токарной машине. Это повышает стабильность и снижает необходимость в высоком давлении смыкания, что полезно для деликатных деталей. Вертикально-токарные машины также экономят площадь. Они занимаютменьше площади полаПо сравнению с горизонтальными токарными центрами, вертикальный токарный станок позволяет разместить больше станков на той же площади. Вертикальный токарный станок может занимать всего лишь...половина площадиГоризонтального токарного станка. Это большое преимущество для мастерских с ограниченной площадью.
Вертикальные станки также идеально подходят для обработки деталей нестандартной формы. Это детали, требующие сложной оснастки из-за своей необычной геометрии. Они также хорошо подходят для обработки деликатных заготовок, требующих низкого давления зажима во избежание повреждений. Вес заготовки направлен прямо вниз на основание станка. Это предотвращает внеосевые нагрузки на шпиндель. Вертикальные токарные станки эффективно обрабатывают сложные детали и детали с прерывистым резом. Они также хорошо справляются с несбалансированными заготовками.
Токарные станки с ЧПУ швейцарского типа
Токарные станки с ЧПУ швейцарского типа специализируются на высокой точности. Они широко используются в таких отраслях, как...производство медицинских изделий, аэрокосмическая отрасль и электроникаЭти станки идеально подходят для производства мелких, сложных и высокоточных деталей. К ним относятся медицинские имплантаты, компоненты для аэрокосмической отрасли, детали часов, гидравлические фитинги и электрические разъемы. Они также широко используются в...автомобильная промышленностьЗдесь они производят детали для подвески, колес, тормозов, трансмиссий, двигателей, выхлопных и топливных систем, а также электрических систем. Они особенно хорошо подходят для сложных компонентов с тонкими стенками, глубокими вырезами, изящной конструкцией и деликатными элементами.
Станки швейцарского типа обеспечивают очень жесткие допуски. Они могут выдерживать допуски с точностью до 100%.±0,0005 дюймовВ зависимости от геометрии и материала детали. Некоторые из них могут даже обеспечивать сверхжесткие допуски до±0,0002 дюйма или два микронаОни обрабатывают детали диаметром от 1/16 дюйма до 2 5/8 дюймов. Они могут точить микродетали диаметром до 1-1/4 дюйма. Также они обрабатывают детали диаметром всего 0,125 дюйма. Эти станки могут обрабатывать детали диаметром до 1,259 дюйма (32 мм).
Многоосевые токарные центры с ЧПУ
Многоосевые токарные центры с ЧПУ представляют собой вершину технологий обработки материалов. Они объединяют операции токарной, фрезерной и сверлильной обработки в одном станке. Эта возможность позволяет им создавать детали очень сложной формы за одну установку. Такие отрасли, как аэрокосмическая, медицинская и автомобильная, в значительной степени полагаются на эти станки для производства сложных компонентов. Они изготавливают детали со сложной геометрией и жесткими допусками.
Эти передовые машиныоптимизация ориентации инструментаЭто обеспечивает максимальную эффективность и точность. Они позволяют ускорить циклы обработки и значительно сэкономить время за счет минимизации переходов между задачами. Автоматизация в многофункциональных станках с ЧПУ также снижает риск человеческих ошибок. Это уменьшает объем доработок и задержек, часто наблюдаемых на 3-осевых станках. Многофункциональные станки обеспечивают превосходную точность и прецизионность. Они позволяют обрабатывать сложные конструкции без ручной регулировки или переналадки.
Станки с 5 и более осями позволяют выполнять более точные разрезы и формовки. Операторам не нужно перемещать или переставлять заготовку. Большее количество осей упрощает создание сложных конструкций.более высокая точностьМногофункциональные станки с ЧПУ выполняют множество операций без ручной смены инструмента. Использование компьютерного управления резкой и позиционированием позволяет снизить количество ошибок. Встроенная система измерения параметров детали обеспечивает автоматизированный контроль и корректировку. Эти станки обеспечивают более чистую и качественную обработку поверхности. Более короткие инструменты уменьшают вибрацию станка. Многофункциональные станки с ЧПУ объединяют такие операции, как сверление, токарная обработка и шлифовка, в один производственный этап. Это исключает промежуточные стадии. Кроме того, это позволяет создавать сложные геометрические формы, ориентируя инструменты на разных поверхностях и под разными углами.
Пятиосевая обработка позволяет добиться более жестких допусков и более гладких поверхностей. Она поддерживает оптимальные углы резания с меньшим количеством переналадок. Для небольших и средних объемов сложных деталей пятиосевая обработка сокращает время переналадки. Она также повышает повторяемость. Эти решения идеально подходят для деталей, требующих обработки с нескольких сторон с критическими допусками. Они также хорошо работают, когда доступ инструмента ограничен при стандартных ориентациях. Пятиосевая обработка обычно обеспечивает диапазон точности в 1000 единиц.±0,01–0,02 мм (±0,0004–0,0008 дюйма)В оптимальных условиях точность может достигать ±0,005 мм (±0,0002 дюйма) для ответственных деталей аэрокосмической или медицинской промышленности. Это значительно лучше, чем ±0,05 мм (±0,002 дюйма), достигаемая при обычной фрезеровке на станках с ЧПУ.
Многоосевые станки с ЧПУ обеспечивают более высокую точность. Они позволяют получать детали с высокой точностью и гладкой поверхностью, что сложно или невозможно при использовании 3-осевых станков. Многоосевая обработка позволяет обрабатывать сложные геометрические формы за одну установку. Это исключает необходимость перепозиционирования заготовки, что снижает точность. Многоосевая обработка увеличивает скорость производства. Она позволяет снимать больше материала за один оборот. Также она сокращает время цикла благодаря расширенным возможностям инструмента и одновременной обработке. Эти станки выполняют все операции фрезерования и токарной обработки сложных геометрических форм за одну установку. Это приводит к ускорению производства, минимизации эксплуатационных расходов и уменьшению количества ошибок. Возможность перемещения заготовок по большему количеству измерений без снятия позволяет выполнять глубокие резы и обрабатывать сложные формы. Большее количество осей обеспечивает лучшую обработку сложных конструкций с высокой точностью. Более короткие режущие инструменты, расположенные ближе к материалу, обеспечивают лучшее качество поверхности. Это снижает вибрацию при обработке и минимизирует необходимость дополнительной обработки. Многоосевые станки поддерживают точность при различных операциях сверления. Детали сохраняют свое положение, а дополнительные оси позволяют обрабатывать более сложные углы для получения более тонкой поверхности.
Однако эти передовые возможности требуют больших инвестиций.Базовый двухкоординатный токарный станок с ЧПУ может стоить менее 5000 долларов.. Стоимость трехкоординатного обрабатывающего центра обычно составляет от 50 000 до 125 000 долларов.В отличие от этого, стоимость 5-осевого станка с ЧПУ начинается от 200 000 долларов, а многие модели стоят более 500 000 долларов. Более крупные промышленные обрабатывающие центры с 6 и более осями могут стоить от 250 000 до 500 000 долларов. Эта более высокая стоимость отражает их повышенную сложность, точность и универсальность.
| Тип машины | Типичный диапазон цен |
|---|---|
| 3-осевой обрабатывающий центр | 50 000 – 125 000 долларов США |
| 5-осевой ЧПУ | От 200 000 долларов и выше (многие стоят более 500 000 долларов). |
| 6-осевые и более крупные промышленные обрабатывающие центры | 250 000 – 500 000 долларов США |
Подбор токарного станка с ЧПУ в соответствии с характеристиками материала и детали
Выбор правильноготокарный станок с ЧПУЭто предполагает тщательное рассмотрение обрабатываемых материалов и специфических характеристик деталей. Эти факторы напрямую влияют на мощность, жесткость и точность станка.
При выборе материала учитываются его тип и твердость.
Тип и твердость обрабатываемого материала существенно влияют на выбор инструмента и производительность станка. Более твердые материалы требуют более надежных станков и специализированного инструмента. Например, повышенная твердость материала обычно означает более высокую прочность. Это приводит к большим усилиям резания и требует большей мощности от шпинделя станка. Более твердый материал также более абразивен, что ускоряет износ режущей кромки. Некоторые материалы, такие как аустенитная нержавеющая сталь, быстро упрочняются при обработке. Это требует применения специализированных методов обработки.
Оптимальные параметры обработки в значительной степени зависят отжесткость машиныгеометрия инструмента и подача охлаждающей жидкости. Значительное увеличение глубины резания может существенно повысить требуемую мощность шпинделя и риск вибрации. Это подчеркивает важность жесткости станка.
Вот руководство по рекомендуемым материалам для инструментов.на основе твердости заготовки:
| Твердость заготовки | Рекомендуемый материал инструмента | Основной механизм износа | Стратегия нанесения покрытия (пример) |
|---|---|---|---|
| Мягкий (<150 HB) | Быстрорежущая сталь (HSS), не покрытая твердосплавная сталь | Адгезия, накладной край (BUE) | Нет/Гладкая поверхность |
| Средний (150-300 HB) | Твердосплавное покрытие (кермет) | Диффузия, износ кратеров | TiN, TiAlN |
| Твердый (45-65 HRC) | Кермет, керамика, карбид с покрытием | Абразивный износ, термический удар | AlTiN, Al2O3 |
| Очень твердый (>65 HRC) | Поликристаллический кубический нитрид бора (PCBN) | Высокотемпературный абразивный износ | CVD (химическое осаждение из паровой фазы) |
При повышении твердости заготовки необходимо скорректировать параметры резания.
| Параметр | Влияние повышения твердости заготовки | Стратегическая корректировка |
|---|---|---|
| Скорость резания (Vc) | Увеличивает тепловую нагрузку на наконечник инструмента. | Снизьте напряжение Vc для регулирования тепловыделения и замедления диффузионного износа. |
| Скорость подачи (f) | Увеличивает силу резания; может предотвратить упрочнение материала при обработке. | Сохраняйте или немного увеличивайте значение f, чтобы гарантировать, что инструмент всегда будет резать под затвердевшим слоем предыдущего среза. |
| Глубина реза (ап.) | Значительно увеличивает требуемую мощность шпинделя и риск вибрации. | Уменьшите угол ap и увеличьте радиальное зацепление (ae) (например, при трохоидальном фрезеровании) для лучшего распределения тепла. |
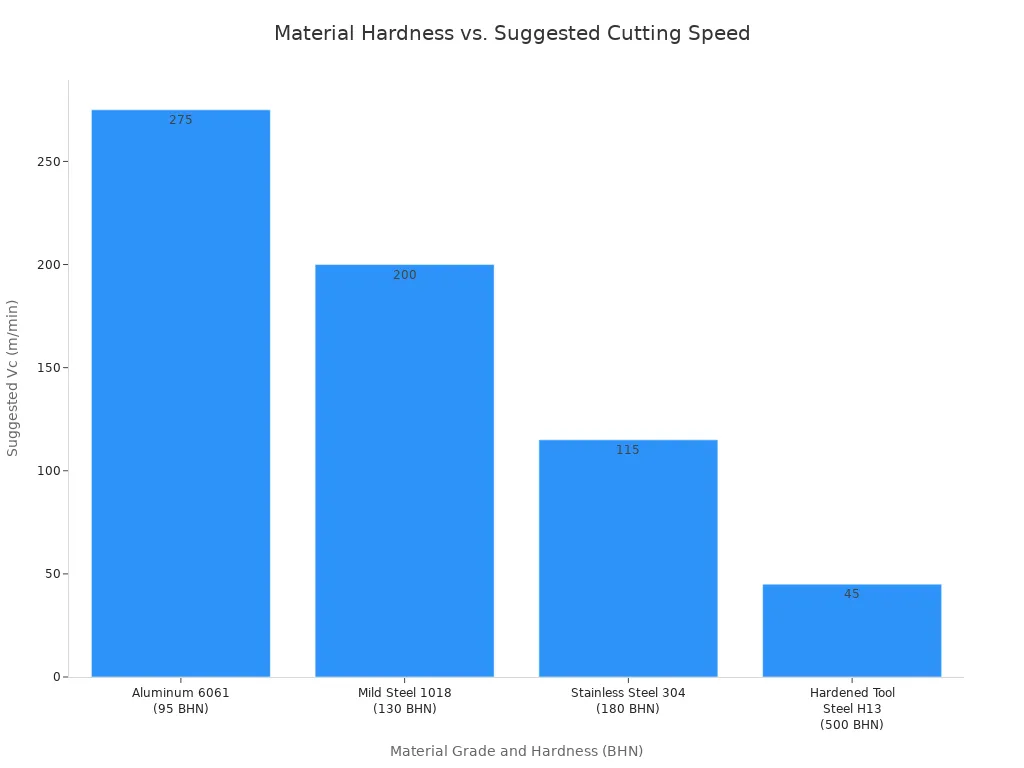
На этом графике показана зависимость между твердостью материала и рекомендуемой скоростью резки:
Для обработки высокопрочных сплавов, таких как нержавеющая сталь, инконель 625, монель 400 и 500, 17-4PH, 13-8 и нитроник 60, необходим значительный крутящий момент, особенно на низких скоростях. При выполнении таких операций, как сверление лопаткой или использование сверл большего диаметра в этих материалах, крутящий момент становится критически важным. Хотя мощность двигателя важна, достаточный крутящий момент, особенно на низких оборотах, необходим для эффективной обработки этих сложных сплавов.
| Тип шпинделя | обороты в минуту | HP | Крутящий момент (фунт-фут) |
|---|---|---|---|
| Стандарт | 8000 | 17.5 | 60 (при 1500 об/мин) |
| Высокий крутящий момент | 8000 | 17.5 | 120 (при 375 об/мин) |
Вот несколько общих рекомендаций для различных марок материалов:
| Класс материала | Твердость (BHN) | Рекомендуемая скорость вращения (в м/мин) (для твердосплавного инструмента) | Рекомендуемое значение fz (мм/зуб) (фрезерование) |
|---|---|---|---|
| Алюминий 6061 | 95 | 200 – 350 | 0,08 – 0,15 |
| Низкоуглеродистая сталь 1018 | 130 | 150 – 250 | 0,06 – 0,12 |
| Нержавеющая сталь 304 | 180 | 80 – 150 | 0,05 – 0,10 |
| Закаленная инструментальная сталь H13 | 50 HRC (~500 BHN) | 30–60 | 0,01 – 0,04 |
Ограничения по размеру и весу деталей
Физические размеры и вес ваших деталей напрямую определяют размер и производительность необходимого вам токарного станка с ЧПУ. Физические размеры станка, включая длину станины и диаметр обработки над станиной, определяют максимальный размер детали. Например, максимальный размер детали, которую можно обработать, может быть следующим:Диаметр 200 мм, длина 500 мм.Диаметр обработки над станиной определяет максимальный диаметр заготовки, который не будет мешать станине токарного станка. Если диаметр обработки над станиной составляет 200 мм, фактический диаметр детали должен быть немного меньше, чтобы обеспечить зазор для инструмента.
Большинство стандартных станков с ЧПУ обрабатывают детали весом до 2000 фунтов. Однако более мощные станки, предназначенные для тяжелых условий эксплуатации, могут обрабатывать детали весом 10 000 фунтов и более. В некоторых цехах устанавливается максимальный предел веса деталей, например, 500 кг. Это защищает оборудование от повреждения осей или шпинделей, вызванного очень тяжелыми компонентами.
Ниже приведены типичные максимальные габаритные размеры для различных токарных станков.:
| Тип машины | Максимальный диаметр (мм) | Максимальная длина (мм) |
|---|---|---|
| Компоненты, изготовленные на станках с ЧПУ. | 5 – 1000 | До 2000 |
| Токарный станок с ЧПУ | 400 | 1000 |
| Мощный токарный центр с ЧПУ | 1000 | 2000 |
На выбор патрона также влияют несколько факторов, связанных с конфигурацией заготовки.и возможности оборудования:
- Конфигурация заготовкиФорма и размер детали являются первостепенными факторами. Круглый пруток — простой материал, но отливки или поковки с неоднородной формой требуют тщательного обдумывания.
- СимметрияАсимметричные детали (например, с фланцем или выносной опорой) могут влиять на скорость и балансировку. Это потенциально может потребовать противовеса или снижения скорости обработки.
- Частичная жесткостьТонкостенные детали могут деформироваться при стандартном зажиме. Это требует использования патронов, таких как цанговые или диафрагменные, или снижения давления зажима.
- Возможности оборудованияЗазор между осями станка и обрабатываемой деталью должен обеспечивать достаточное пространство для патрона, детали и инструмента. Общая рабочая зона станка может ограничивать его возможности.
Требуемые допуски и качество поверхности
Точность, необходимая для ваших деталей, напрямую влияет на тип и качество выбранного вами токарного станка с ЧПУ. Для общей обработки на станках с ЧПУ стандартный предел допуска составляет приблизительно±0,005 дюйма (0,127 мм)Однако во многих областях применения требуются гораздо более жесткие допуски.
Для разных классов допуска требуются разные возможности оборудования.:
| Класс допуска | Диапазон (дюймы) | Диапазон (мм) |
|---|---|---|
| Стандарт | ±0,005″ | ±0,13 мм |
| Высокая точность | ±0,001″ или лучше | ±0,025 мм или лучше |
| Чрезвычайно тугой | от ±0,0002″ до ±0,0005″ | от ±0,00508 мм до ±0,0127 мм |
Для достижения превосходного качества обработки поверхности также требуется станок с высокой жесткостью, точным управлением и зачастую специализированным инструментом и стратегиями резки. Станки, предназначенные для высокоточной обработки, как правило, обеспечивают лучшее гашение вибраций и более точное управление движением, что способствует получению более гладкой поверхности.
Оценка сложности деталей и технологических процессов на вашем токарном станке с ЧПУ.

При выборе токарного станка с ЧПУ учитывайте сложность изготавливаемых деталей. Функционал станка напрямую влияет на эффективность обработки сложных конструкций и выполнения множества операций.
Использование механического инструмента в реальных условиях для изготовления сложных деталей.
Использование приводного инструмента превращает стандартный токарный станок вуниверсальный обрабатывающий центрЭто позволяет станку выполнять фрезерование, сверление, нарезание резьбы и другие операции без перемещения детали к другому станку. Эта возможность подобна наличию фрезерного станка, встроенного прямо в ваш токарный станок.
Использование приводного инструмента позволяет эффективно создавать фрезерный станок внутри токарного станка.Это позволяет выполнять вторичные операции, такие как сверление, нарезание резьбы, расточка и резка. Ограничение операций одной автоматизированной рабочей станцией гарантирует минимальное время на подготовку и обработку, более высокую точность и более стабильное качество деталей. Благодаря использованию приводного инструмента мы можем отказаться от трудоемких перемещений деталей и вместо этого работать на одном станке. Сокращение участия человека означает меньшую вероятность человеческой ошибки и лучший контроль качества ваших деталей.
Использование инструментов в режиме реального времени предоставляет множество преимуществ. Это позволяетмножество операций в рамках одной настройкиЭто оптимизирует процедуры и позволяет сократить время цикла. Время производства также значительно сокращается благодаря усовершенствованным шестерням и подшипникам, что приводит к более быстрому и эффективному изготовлению деталей. Сохранение базовых параметров во время обработки исключает ошибки, связанные с переносом материала между станками, обеспечивая существенную экономию времени и повышая эффективность рабочего процесса. Более точная обработка достигается за счет сокращения количества смен инструмента, минимизации человеческих ошибок и поддержания высокого качества. Многофункциональные возможности позволяют выполнять различные операции, такие как фрезерование и сверление, за одну установку, упрощая производство и расширяя область применения. Сложные операции обработки могут быть выполнены за один проход, что оптимизирует настройку, снижает затраты на рабочую силу и сокращает сроки выполнения заказа.
Вспомогательный шпиндель для двухсторонней обработки
Вспомогательный шпиндель кардинально меняет ситуацию для деталей, требующих обработки с обеих сторон. Эта функция позволяет станку захватывать деталь с основного шпинделя, переворачивать ее и обрабатывать другую сторону за одну и ту же установку. Это исключает необходимость ручной повторной фиксации, что экономит время и повышает точность.
Детали, требующие ремонта с обеих сторон.Такие изделия, как валы, оси, клапаны и фитинги, получают от этого огромную пользу. Автомобильная, медицинская и аэрокосмическая/оборонная отрасли часто используют вспомогательные шпиндели. Например, в автомобильной промышленности они применяются для компонентов двигателей, трансмиссий и приводных систем. В медицине они используются для сложных ортопедических имплантатов, таких как костные винты и хирургические инструменты. Аэрокосмическая и оборонная промышленность извлекает выгоду из высокопрочных крепежных элементов, гидравлических фитингов и компонентов систем наведения. Эти отрасли полагаются на возможности вспомогательных шпинделей для надежного производства.высокоточные компоненты.
Возможности по осям Y и B
Возможности осей Y и B еще больше расширяют универсальность токарного станка с ЧПУ. Ось Y позволяет режущему инструменту перемещаться перпендикулярно главной оси вращения, что обеспечивает возможность сверления и фрезерования со смещением от центра. Это означает, что вы можете создавать такие элементы, как шпоночные пазы или плоские поверхности на обработанной детали. Функциональность оси B обеспечивает вращательное движение инструмента, позволяя ему приближаться к заготовке под различными углами. Это имеет решающее значение для обработки нескольких поверхностей и легкой обработки сложных деталей. Обе оси, Y и B, способствуют…Операции DONE IN ONE®Обработка деталей за одну установку. Это значительно сокращает время переналадки и повышает общую эффективность.
Сверление и фрезерование внецентровых скважин
Сверление и фрезерование смещенных от центра операций значительно расширяют возможности токарного станка с ЧПУ. Эти операции позволяют станку создавать элементы, которые не идеально центрированы относительно оси вращения детали. Представьте себе сверление отверстия, слегка смещенного в сторону, или фрезерование плоской поверхности на круглой детали. Традиционные токарные станки не могли бы выполнять эти задачи без перемещения детали на отдельный фрезерный станок.
Современные токарные станки с ЧПУ, особенно те, которые оснащены осью Y и приводным инструментом, позволяют выполнять эти операции. Ось Y перемещает режущий инструмент перпендикулярно главной оси токарной обработки. Это движение позволяет инструменту достигать различных точек по диаметру детали. Приводной инструмент, как обсуждалось ранее, обеспечивает вращение таких инструментов, как сверла и концевые фрезы. Сочетание этих двух функций позволяет станку выполнять сложные задачи фрезерования и сверления непосредственно на обрабатываемой детали.
Например, станок может просверлить ряд отверстий для болтов вокруг фланца или фрезеровать шпоночный паз на валу. Он также может создавать сложные пазы или выемки на боковой поверхности цилиндрической детали. Эта возможность невероятно ценна для деталей, требующих множества неконцентричных элементов.
Выполнение операций со смещением центра на одном станке значительно экономит время и снижает вероятность ошибок. Операторам не нужно разжимать деталь, переносить ее на другой станок, а затем снова зажимать. Каждое перемещение увеличивает вероятность смещения, что влияет на точность детали.
Такой комплексный подход обеспечивает более высокую точность и стабильность. Он также оптимизирует производственный процесс. Компании достигают «завершенной» обработки множества сложных компонентов. Это означает, что один станок выполняет все операции от сырья до готовой детали. Такая эффективность повышает производительность и снижает общие производственные затраты. Она также сокращает сроки выполнения сложных деталей.
Рассмотрите следующие преимущества:
- Сокращенное время настройкиНет необходимости перемещать детали между станками.
- Повышенная точность: Устраняет ошибки, возникающие при многократной настройке.
- Повышение эффективностиБолее быстрые производственные циклы.
- Большая сложность частейСоздает элементы, ранее недоступные на токарном станке.
Возможности сверления и фрезерования со смещением центра имеют важное значение для производителей, выпускающих сложные детали в таких отраслях, как аэрокосмическая, медицинская и автомобильная промышленность. Они помогают эффективно создавать компоненты с точными, неконцентрическими элементами.
Интеграция автоматизации с вашим токарным станком с ЧПУ для повышения эффективности.
Внедрение автоматизации в производственный процесс значительно повышает производительность и снижает операционные издержки. Современные технологии.токарные станки с ЧПУЗачастую они оснащены функциями, позволяющими бесперебойно автоматизировать производство и трансформировать вашу производственную линию.
Интеграция устройства подачи прутков в систему непрерывного производства
Устройства автоматической подачи заготовки необходимы для непрерывного производства без участия оператора. Они автоматически подают сырье к станку, позволяя ему работать длительное время без вмешательства оператора. Это идеально подходит для крупносерийного производства.
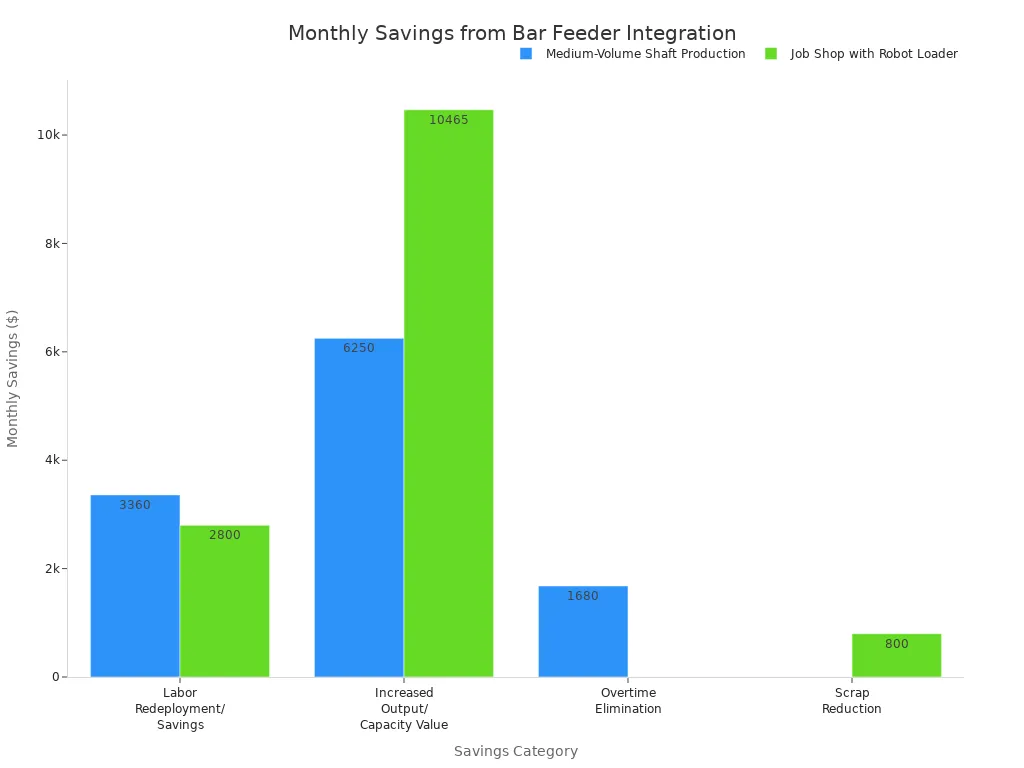
| ЭкономияКатегория | Сценарий 1: Производство валов в средних объемах (ежемесячная экономия) | Сценарий 2: Мелкосерийное производство с роботизированным загрузчиком (ежемесячная экономия) |
|---|---|---|
| Перераспределение рабочей силы/Экономия | 3360 долларов США | 2800 долларов |
| Увеличение выходной мощности/производительности | 6250 долларов (за счет собственного производства) | 10 465 долларов (за счет увеличения использования) |
| Отмена овертайма | 1680 долларов США | Н/Д |
| Сокращение отходов | Н/Д | 800 долларов |
| Общая сумма ежемесячной экономии | 11 290 долларов США | 14 065 долларов США |
| Период окупаемости инвестиций | 3,1 месяца | 6,0 месяцев |
Внедрение ленточных питателей обычно приводит к окупаемости инвестиций в течение определенного времени.12-24 месяцаЭкономия средств достигается в основном за счет сокращения трудозатрат, повышения производительности и уменьшения количества брака. После окупаемости первоначальных инвестиций повышение производительности напрямую влияет на итоговую прибыль в течение всего срока службы оборудования, составляющего 8-10 лет.
Различные модели устройств подачи прутков работают с прутками разного диаметра и длины. Например,Быстрозагрузочный сервопривод 80+Подходит для стержней диаметром от 1/4” до 3-1/8” и длиной от 11″ до 63″. Модель GT 342 подходит для стержней диаметром от 3 мм до 42 мм.
Роботизированные решения для погрузки и разгрузки
Роботизированные решения для погрузки и разгрузки еще больше повышают уровень автоматизации, обеспечивая точную и стабильную обработку деталей. Они позволяют осуществлять непрерывную круглосуточную работу оборудования.Решение Robotiq для обслуживания станковПредлагает подход с низким уровнем риска и заявленной окупаемостью инвестиций в течение одного года. Это решение помогает компенсировать потерянное время работы и позволяет одному оператору управлять несколькими коллаборативными роботами.
| Категория | Описание |
|---|---|
| Производительность | Обеспечивает непрерывную круглосуточную работу станков с ЧПУ. |
| Стоимость и рентабельность инвестиций | Преимуществами являются более низкие первоначальные затраты, а типичная окупаемость инвестиций достигается в течение 12–24 месяцев. |
| Безопасность | Исключает необходимость в операторах-людях при выполнении повторяющихся и высокорискованных погрузочных работ. |
| Простота использования | Предлагает простую настройку, часто без необходимости написания кода или с ручным программированием, для быстрой интеграции. |
| Гибкость | Легко перепрограммируется для работы с различными машинами или типами деталей. |
| Последовательность | Обеспечивает надежную и точную погрузку и размещение. |
Внедрение роботизированных систем требуеттщательная оценка рисковПроизводители должны выявлять опасности, такие как движущиеся части и места защемления. Им следует внедрять меры безопасности, такие как аварийные остановки и блокировочные барьеры. Регулярное обучение операторов правилам техники безопасности также имеет решающее значение.
Устройства смены паллет и устройства для сбора деталей
Устройства смены паллет и устройства захвата деталей имеют решающее значение для организации беспилотного производства. Системы подачи прутков позволяютбесперебойная работаза счет автоматической подачи сырья. Устройства для сбора деталей автоматически собирают готовые детали, исключая ручную обработку.
Эти системы обеспечивают работу без участия оператора в течение длительных периодов времени, в том числе и в ночное время. Это повышает эффективность использования оборудования и производительность. Автоматизация гарантирует...непрерывное производствоЭто значительно повышает производительность и эффективность. Кроме того, это снижает затраты на рабочую силу и позволяет перераспределять человеческие ресурсы на более стратегические задачи. Автоматизированные системы повышают точность, минимизируя человеческие ошибки и обеспечивая единообразие в обработке материалов.
Континентальная машиностроительная компанияБыла внедрена система Matsuura MX 330 PC10 с 10-паллетным конвейером. Это обеспечило гибкость при выполнении мелкосерийных работ днем и крупносерийных работ в ночные смены с минимальным участием персонала. Это демонстрирует, как устройства смены паллет позволяют осуществлять непрерывное производство, включая производство без участия человека, благодаря гибкому планированию и работе в автоматическом режиме.
Достижение полностью автоматизированного производства
Автоматизированное производство без участия человека является конечной целью для многих предприятий. Это означает, что заводы работают без присутствия человека в определенные смены, часто ночью или в выходные дни. Машины работают автономно, выполняя все задачи, от загрузки материалов до выгрузки деталей. Такой подход максимизирует использование оборудования и значительно повышает производительность.
Для достижения полностью автоматизированного производства предприятия внедряют ряд технологий автоматизации. Устройства подачи заготовки непрерывно подают сырье на токарные станки с ЧПУ. Роботизированные системы загрузки и выгрузки точно обрабатывают детали, перемещая их между станками или на склад. Устройства смены паллет и устройства сбора деталей дополнительно оптимизируют процесс. Устройства смены паллет позволяют станкам автоматически переключаться между различными заданиями или материалами. Устройства сбора деталей собирают готовые компоненты, предотвращая остановки оборудования.
Такой уровень автоматизации предоставляет существенные преимущества. Компании достигают непрерывного производства, работая на станках круглосуточно. Это значительно увеличивает объемы выпуска продукции без увеличения затрат на рабочую силу. Также снижается количество человеческих ошибок, что приводит к более стабильному качеству деталей и уменьшению брака. Кроме того, предприятия могут перераспределить операторов на более сложные задачи, такие как программирование, техническое обслуживание или контроль качества. Это оптимизирует их рабочую силу.
Технология «полного отключения электроэнергии» превращает завод в высокоэффективное, самодостаточное предприятие. Она позволяет производителям удовлетворять высокий спрос, сокращать сроки выполнения заказов и оставаться конкурентоспособными на мировом рынке. Этот стратегический шаг помогает обеспечить будущий рост и прибыльность.
Основные технические характеристики для оптимальной работы вашего токарного станка с ЧПУ
Когда вы выбираететокарный станок с ЧПУОсновные технические характеристики действительно имеют значение. Эти детали определяют, какие детали вы можете изготавливать и насколько эффективно. Понимание этих ключевых особенностей поможет вам выбрать наилучший станок для вашего цеха.
Требования к мощности шпинделя и частоте вращения.
Мощность и скорость вращения шпинделя имеют решающее значение для эффективной обработки. Мощность (в лошадиных силах) обеспечивает станку силу, необходимую для обработки твердых материалов. Частота вращения (об/мин) определяет скорость вращения заготовки. Для разных задач требуются разные уровни мощности и скорости.
| Диапазон мощности шпинделя (кВт) | Типичные области применения |
|---|---|
| 0,8-1,5 кВт | Мелкомасштабная гравировка, фрезеровка печатных плат, несложные работы по дереву, резка акрила. Подходит для любителей и небольших мастерских. |
| 2,2-3,5 кВт | Общие работы по дереву, изготовление вывесок, обработка пластика, гравировка по алюминию. Идеально подходит для малых и средних предприятий. |
| 4,5-6,0 кВт | Применение в тяжелой деревообработке, производстве мебели, изготовлении корпусной мебели, обработке цветных металлов. Пользуется популярностью у профессиональных мастерских и промышленных предприятий. |
| 7,5-9,0 кВт | Применение в промышленности, крупномасштабная обработка панелей, сложная 3D-резка, резка тяжелых металлов. Разработано для высокопроизводительных производственных сред. |
| 12 кВт и выше | Высокопроизводительная промышленная обработка, компоненты для аэрокосмической отрасли, автомобильные детали, изготовление пресс-форм. Используется в сложных промышленных условиях для непрерывной работы и обеспечения высокой точности. |
Размер патрона и грузоподъемность прутка
Размер патрона и грузоподъемность заготовок определяют максимальные размеры обрабатываемого материала. Это напрямую влияет на размер изготавливаемых деталей. Для заготовок меньшего размера цанговые патроны обладают существенными преимуществами.
- Цанговые патроны особенно удобны для обработки заготовок диаметром менее 4 дюймов.
- Они обеспечивают превосходный зазор для инструмента, контакт с заготовкой на 360 градусов и большую силу захвата, особенно при высоких оборотах.
- Вместимость заготовок для этих патронов может достигать4 дюйма (100 мм) в диаметре.
- Благодаря лучшему зазору для инструмента, более высокой скорости вращения и превосходной силе захвата, они лучше всего подходят для деталей диаметром от 1/16 дюйма до 4 дюймов.
- Цанговые патроны в основном предназначены для обработки мелких деталей, как правило.3 дюйма или меньше, хотя вместимость может достигать 6 дюймов..
- Меньшая масса и симметричная конструкция позволяют использовать их на более высоких скоростях вращения по сравнению с трехкулачковыми патронами. Это обеспечивает более стабильное усилие захвата при высоких оборотах.
Производственная мощность и конфигурация револьверной головки
Количество инструментов, которые может вместить ваш станок, и способ их размещения влияют на то, сколько операций он может выполнить без остановки. Большая вместимость инструмента означает меньшее время простоя на смену инструмента. Конфигурация револьверной головки также играет важную роль.
| Тип башни | Производственные мощности |
|---|---|
| VDI | Высокий уровень (12+ станций) |
| БМТ | Ограниченное количество станций (6-12) |
Револьверные головки VDI (VDI расшифровывается как Verein Deutscher Ingenieure, или Ассоциация немецких инженеров) часто имеют больше рабочих мест, что обеспечивает большую гибкость. Револьверные головки BMT (Base Mounted Tooling) обеспечивают надежное зажимное крепление для более тяжелых резов. Правильный выбор револьверной головки поможет ваммаксимальная эффективностьи частичная сложность.
Эффективное управление чипами и системы охлаждения
Эффективное удаление стружки и надежные системы охлаждения имеют решающее значение для любого токарного станка с ЧПУ. Они обеспечивают бесперебойную работу, продлевают срок службы инструмента и поддерживают качество деталей. Плохое удаление стружки может привести к поломке инструмента, проблемам с качеством поверхности и простоям станка. Хорошая система поддерживает зону резания в чистоте и охлаждении.
Производители используютнесколько стратегий для эффективного управления чипами. ОниОптимизация траекторий движения инструмента для минимизации накопления стружки.В труднодоступных местах и глубоких полостях это повышает производительность и обеспечивает стабильное удаление стружки. Выбор правильного инструмента также имеет значение. Лучше всего работают инструменты с соответствующей геометрией канавок, углом спирали и покрытием. Например, более широкие канавки и большие углы спирали идеально подходят для таких материалов, как алюминий, которые образуют более длинную стружку. Стружколомы измельчают стружку на более мелкие, удобные для обработки кусочки. Это особенно полезно для материалов, которые образуют длинную, нитевидную стружку, что уменьшает засоры.
| Стратегия | Типы материалов | Условия/соображения по срезке |
|---|---|---|
| Внедрить разрушители стружки | Материалы, из которых образуются длинные, нитевидные стружки (например, труднообрабатываемые сплавы, такие как титан и материалы на основе никеля). | Поддержание необходимой температуры и давления; доступны различные конфигурации для конкретных нужд или общего применения. |
| Используйте охлаждающую жидкость под высоким давлением. | Общий | Поток охлаждающей жидкости вблизи зоны резания; правильный подбор размера блока высокого давления относительно резервуара с охлаждающей жидкостью станка. |
| Внесение изменений в процесс и программирование. | Стали группы ISO P (цвет стружки указывает на теплопередачу) | Выравнивание инструмента (высота центра имеет решающее значение); высокостабильный инструмент; глубина резания (не менее 2/3 радиуса, на 1-2 мм за радиус для достижения наилучших результатов); скорость подачи (не слишком низкая и не слишком высокая); скорость резания (можно отрегулировать, если другие изменения не дали результата); изменения в программировании, например, прерывистый рез при нарезании канавок. |
Эффективная система управления подачей охлаждающей жидкости точно направляет поток жидкости в зону резки. Это удаляет стружку, предотвращает ее накопление и перегрев, а также поддерживает качество охлаждающей жидкости. Автоматические системы удаления стружки, такие как вакуумные системы или конвейеры, непрерывно удаляют стружку. Это крайне важно для крупносерийного производства. Это помогает поддерживать стабильные условия резки и сокращает время простоя.
Усовершенствованные системы охлаждения, такие какминимальное количество смазки (MQL) и сухая обработкаЭти системы позволяют значительно экономить воду и сокращать расход хладагента. Они также снижают энергопотребление на охлаждение, что приводит к повышению общей эффективности системы и, как следствие, к экономии средств.Системы на основе сверхкритического CO₂ предлагают еще больше преимуществ.:
- Отсутствие отходов охлаждающей жидкостиСверхкритический CO₂ испаряется безвредно. Это исключает образование остатков и дорогостоящую утилизацию.
- Снижение энергопотребленияДля работы требуется меньше энергии. Системы фильтрации, перекачки и очистки больше не нужны.
- Устойчивое снабжение CO₂Как правило, CO₂ извлекается из промышленных процессов. Это способствует развитию экономики замкнутого цикла.
- Без вредных химикатовНетоксичный сверхкритический CO₂ исключает воздействие опасных веществ. Он улучшает качество воздуха и безопасность на рабочем месте.
- Чистые производственные процессы без остатковОно не оставляет маслянистых следов. Это сводит к минимуму необходимость технического обслуживания и очистки.
Эти передовые системы не только повышают производительность обработки, но и обеспечивают значительные экологические и экономические преимущества.
Выбор идеального решения для токарной обработки на станках с ЧПУ на 2025 год требует четкого понимания ваших уникальных производственных целей. Тщательно подобранный станок становится стратегическим активом, напрямую способствующим успеху производства. Предприятия принимают обоснованные решения для оптимизации своей деятельности и обеспечения будущего роста. Это всеобъемлющее руководство поможет производителям найти идеальное решение для своих конкретных потребностей.
Часто задаваемые вопросы
В чём основное различие между горизонтальными и вертикальными токарными станками с ЧПУ?
Горизонтальные станки хорошо справляются с обработкой длинных и тяжелых деталей, зачастую с более легким удалением стружки.Вертикальные машиныОни отлично подходят для тяжелых и коротких деталей, используя силу тяжести для их фиксации. Кроме того, они экономят место на полу.
В каких случаях цеху следует задуматься о приобретении токарного станка с ЧПУ швейцарского типа?
Для изготовления мелких, сложных и высокоточных деталей предприятиям следует рассмотреть возможность использования станков швейцарского типа. Они превосходно зарекомендовали себя в таких отраслях, как медицина, аэрокосмическая промышленность и электроника, позволяя производить сложные компоненты с жесткими допусками.
В чём преимущества многоосевых токарных обрабатывающих центров с ЧПУ?
Многоосевые центрыОбъединение токарной, фрезерной и сверлильной обработки в одном станке. Это позволяет изготавливать сложные детали за одну установку, уменьшая количество ошибок, экономя время и повышая точность.
Как автоматизация, например, с помощью устройств подачи прутка, помогает токарному станку с ЧПУ?
Автоматические податчики пруткового материала обеспечивают непрерывную работу без участия человека. Это увеличивает производительность, снижает трудозатраты и позволяет машинам работать дольше без вмешательства человека.
Почему мощность шпинделя и частота вращения шпинделя важны для токарного станка с ЧПУ?
Мощность шпинделя определяет силу, необходимую для обработки твердых материалов. Частота вращения шпинделя (об/мин) определяет скорость вращения заготовки. Оба параметра имеют решающее значение для эффективной обработки и зависят от материала и требований к детали.
Дата публикации: 05.12.2025