


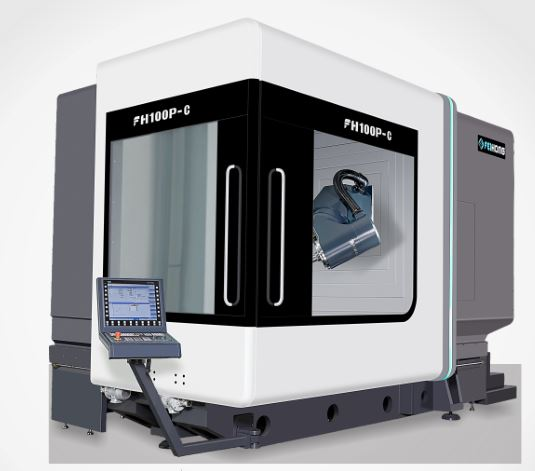
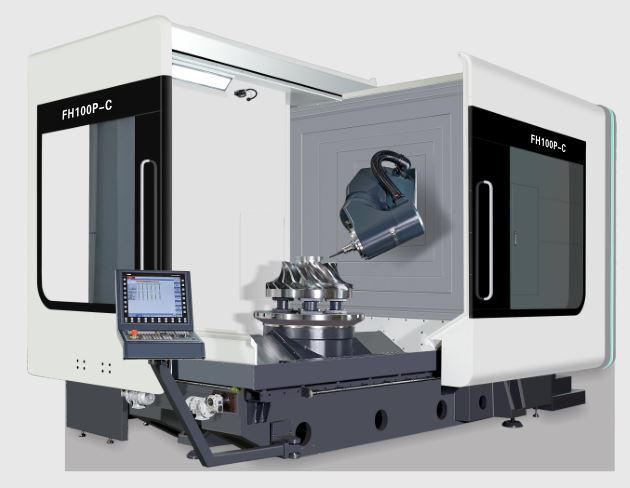
5-осевой одновременный фрезерно-токарный станок 100P-C
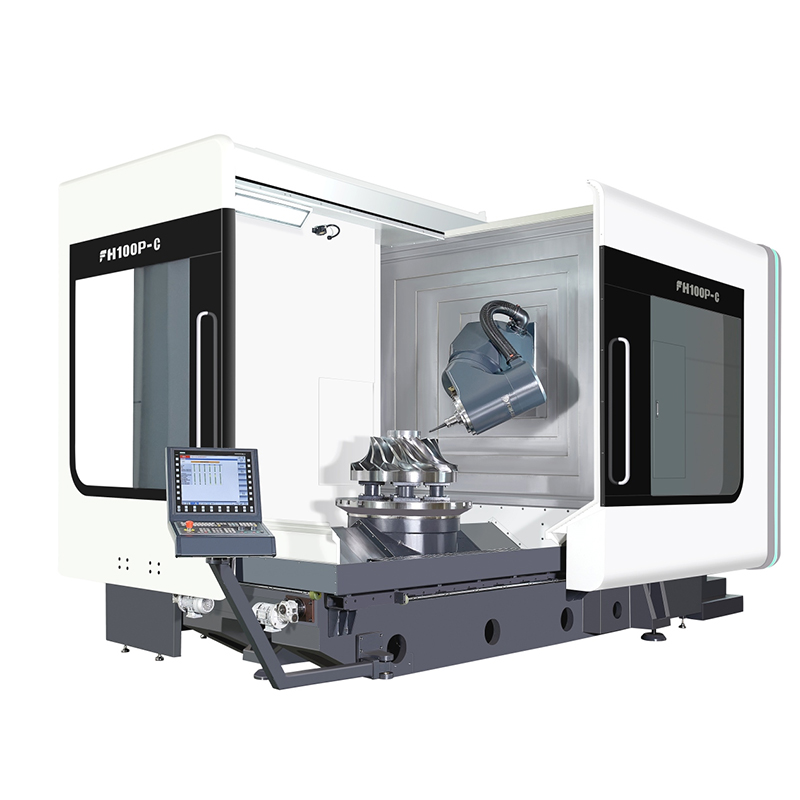
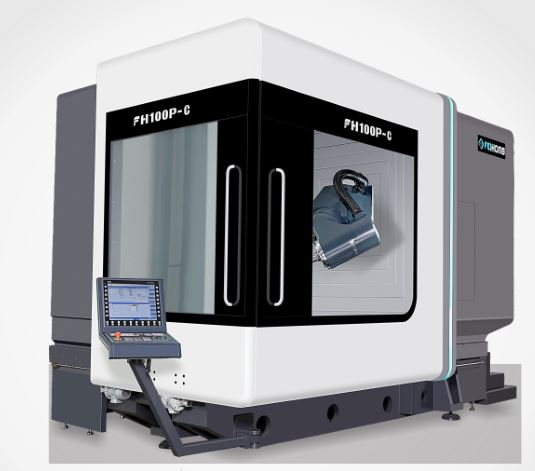
Объем поставки
Таблица функций стандартных принадлежностей (информацию о функциях контроллера см. в разделе «Функции контроллера» для части, касающейся электрического управления).
1. Контроллер Siemens 840DSL
2. Фирменная пятиосевая многофункциональная поворотная головка.
3. Электрический шпиндель DGZX-24012/34B2-KFHWVJS
4. Автоматическая система смены инструмента HSK-A100 с магазином на 40 инструментов.
5. Привод шариковинтовой передачи с полым охлаждением по осям X/Y/Z
6. 7 роликовых линейных направляющих (3 для оси X, 2 для осей Y/Z) — BOSCH REXROTH
7. Оптическая линейка с полностью замкнутым контуром управления по осям X/Y/Z
8. Устройство регулирования температуры электрического блока
9. Охладитель шпинделя
10. Устройство для спиральной прокатки стружки и задний конвейер для железной стружки, тележка для железной стружки.
11. Вода из центра шпинделя, кольцевое распыление воды.
12. Продуйте воздухом центр шпинделя и продуйте воздух в кольцо.
13. Пятиосевая голова полумесяца дует водой, а полумесяц дует воздухом.
14. 1 тип блокировки безопасности для передних и боковых рабочих дверей
15. Устройство циркуляционного охлаждения шпинделя.
16. Водонепроницаемая рабочая люминесцентная лампа
17. Гидравлическая станция
18. Инфракрасный зонд Renishaw OMP60
19. Устройство для наладки лазерного инструмента Renishaw.
20. Централизованное автоматическое устройство подачи и смазки.
21. Интерфейс подачи воды и воздуха для очистки со стороны оператора.
22. Система охлаждения смазочно-охлаждающей жидкости
23. Полностью закрытый защитный листовой металлический корпус.
24. Блок управления
25. Электрический щиток оборудован кондиционером.
26. Электронный маховик Siemens
27. Ножной переключатель освобождения шпиндельного инструмента
28. Фундаментные плиты и анкерные болты.
29. Инструменты для регулировки и ящики для инструментов
30. Техническое руководство
Параметр
| Элемент | Университет | FH100P-C |
| перемещение по оси X | mm | 1000 |
| перемещение по оси Y | mm | 1150 |
| перемещение по оси Z | mm | 1000 |
| Расстояние от вершины шпинделя до поверхности рабочего стола | mm | 160-1160 |
| Горизонтальная фрезерная головка | mm | 30-1030 |
| Скорость подачи/быстрого перемещения | м/мин | 40 |
| Сила подачи | KN | 10 |
| Поворотный стол (ось С) | ||
| Размер рабочего стола | mm | Ø1050 |
| Максимальная загрузка стола (мельница) | kg | 4000 |
| Максимальная нагрузка на стол (поворот) | kg | 3000 |
| Поворотный стол | об/мин | 45 |
| Рабочий стол для фрезерования/токарной обработки (комбинированное фрезерование и токарная обработка) | об/мин | 500 |
| Минимальный угол разделения | ° | 0,001 |
| Номинальный крутящий момент | Nm | 1330 |
| Максимальный крутящий момент | Nm | 2630 |
| Фрезерная головка с ЧПУ (ось B) | ||
| Диапазон качания (0 = по вертикали / 180 = по горизонтали) | ° | -15~180 |
| Высокая скорость передвижения и кормления | об/мин | 103 |
| Минимальный угол разделения | ° | 0,001 |
| Номинальный крутящий момент | Nm | 1050 |
| Максимальный крутящий момент | Nm | 2130 |
| Шпиндель (токарный и фрезерный) | ||
| Скорость вращения шпинделя | об/мин | 10000 |
| Мощность шпинделя | Kw | 42/58 |
| крутящий момент шпинделя | Nm | 215/350 |
| Конус шпинделя |
| HSKA100 |
| Расстояние от центра шпинделя до поверхность направляющей балки | mm | 1091.5 |
| Модель | Единица | FH100P-C |
| Журнал Tool | ||
| Интерфейс инструмента |
| HSKA100 |
| емкость магазина инструментов | ПКС | 40 |
| Максимальный диаметр/длина/вес инструмента |
| Ø135/300/12 |
| Переключение инструмента (Инструмент в) | S | 2 |
| Измерительное устройство | ||
| Инфракрасный зонд | Ренсишоу OMP60 | |
| Прибор для обнаружения инструментов в рабочей зоне | Ренсишоу NC4F230 | |
| Производственная мощность | ||
| Максимальный диаметр сверления (для стали средней толщины) |
| Ø50 |
| Максимальный диаметр нарезания резьбы (для стали средней толщины) |
| М40 |
| Максимальный диаметр фрезерования (средняя сталь) |
| 250 |
| Точность (ISO230-2 и VDI3441) | ||
| Точность позиционирования по осям X/Y/Z | mm | 0,006 |
| Точность позиционирования по осям X/Y/Z. | mm | 0,004 |
| Точность позиционирования B/C |
| 8" |
| Точность повторного позиционирования B/C | 4" | |
| система управления |
| Siemens840D |
| Высота станка (общего назначения) | mm | 3650 |
| Площадь, занимаемая основным оборудованием (Д*Ш) | mm | 5170x3340 |
| Занимаемая площадь для инструментального магазина (Д*Ш) | mm | 1915x1400 |
| Занимаемая площадь для конвейера для стружки (Д*Ш) | mm | 3120x1065 |
| Занимаемая площадь для резервуара с водой (Д*Ш) | mm | 1785x1355 |
| Общая занимаемая площадь для завершения сборки станка (Д*Ш) | mm | 6000x3750 |
| Вес машины | Kg | 21000 |
Станок с ЧПУконтроллер
| Система управления | Siemens 840DSL (двигатель и привод) | ||
| Количество управляющих осей | 5-осевое одновременное фрезерование и токарная обработка (ось ЧПУ + шпиндель, ось BC) | ||
| Одновременное управление 5 осями Одновременное фрезерование и токарная обработка. | ось позиционирования | Стандарт X, Y, Z, B, C | |
| интерполяция | прямая линия | Оси X, Y, Z, B, C (оси X, Y, Z, B, C могут быть компенсированы) | |
| арка | Оси X, Y, Z, B, C (оси X, Y, Z, B, C могут быть компенсированы) | ||
| Минимальный учебный блок | 0,001 мкм | ||
| минимальный блок управления | 0,1 нм | ||
| Отображать | 19LCD | ||
| Мотор | Тройная защита от перегрузки благодаря абсолютному энкодеру (положение энкодера никогда не теряется). | ||
| Функция внешней коммуникации | Интерфейсы Ethernet и RS232C | ||
| Режим работы | MDI, Автоматический, Механический, Ручной переключатель, Происхождение (абсолютное), REPOS | ||
| программно | Онлайн-редактор языков ISO | ||
| Максимальная вместимость памяти для программирования ПЛК | 2048 КБ | ||
| Функция интерполяции | Прямые линии, окружности, проходящие через центры, спирали, тонкие поверхности, высокоскоростные настройки и т. д. | ||
| Количество смещений инструмента | 512 групп | ||
| Увеличение с помощью маховика | 0,1/0,01/0,001 мм | ||
| Минимальное количество элементов для настройки и перемещения | 1 мкм/X,Y,Z | ||
| сохранение данных | Данные в памяти никогда не будут потеряны при выключении питания. | ||
| скорость подачи | 0%-150% | ||
| Увеличение при быстрой перемотке вперед | 0%-100% | ||
| Интерфейс ввода и вывода | Интерфейсы Ethernet и RS232C, карта CF, резервное копирование через USB. | ||
| язык отображения | Китайский и английский | ||
Стандартное количество комплектаций
| No | Название аксессуара | единица | Кол-во |
| 1 | ножной переключатель управления | набор | 1 |
| 2 | Гидравлический зажимной механизм | набор | 1 |
| 3 | Централизованное устройство смазки | набор | 1 |
| 4 | система охлаждения | набор | 1 |
| 5 | рабочая лампа | набор | 1 |
| 6 | Трехцветный свет | набор | 1 |
| 7 | горизонтальный мост | шт. | 1 |
| 8 | Крепежные элементы для станков | набор | 1 |
| 9 | Стандартный набор инструментов | набор | 1 |
| 10 | замок безопасности двери | набор | 1 |
| 11 | базовый набор | набор | 1 |
| 12 | Установите регулировочный инструмент. | набор | 1 |
| 13 | Жесткое нарезание резьбы и многоточечное позиционирование шпинделя | набор | 1 |
| 14 | Шнековый конвейер и автоматическая машина для удаления стружки | набор | 1 |
| 15 | Стандартная гидравлическая система | набор | 1 |
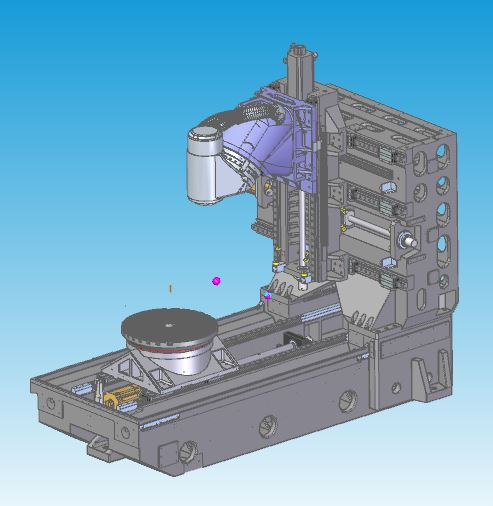
Особенности конструкции | Лучший анализ конструкции литья проволоки с использованием механических технологий
Цельнокорпусная термосимметричная литейная конструкция, изготовленная из высококачественного чугуна марки Meehanna.
Смягчающий и омолаживающий уход для устранения внутреннего стресса.
Вибрация собственных частот конструкции устраняет напряжения, возникающие при обработке материалов.
Конструкция колонны большой площади с высокой жесткостью и сплошной стенкой, эффективно повышающая жесткость, а также статическую и динамическую точность.
Трехкоосевой привод полого охлаждающего винта
Фрезерная головка с ЧПУ (ось B)
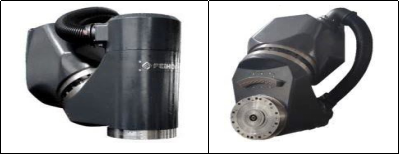
Особенности дизайна
Встроенный двигатель прямого привода, цепная передача без люфта.
Высокие характеристики ускорения
Кратчайшее расстояние между острием инструмента на шпинделе и точкой опоры конструкции обеспечивает максимальную жесткость при резании.
Более крупные подшипники YRT повышают жесткость.
Оснащен высокоточной системой измерения с поворотным энкодером HEIDENHAIN и полностью замкнутым контуром управления для обеспечения максимальной точности.
Конструкция системы охлаждения шпинделя и оси B для снижения теплопередачи.
Поворотный стол (ось С)
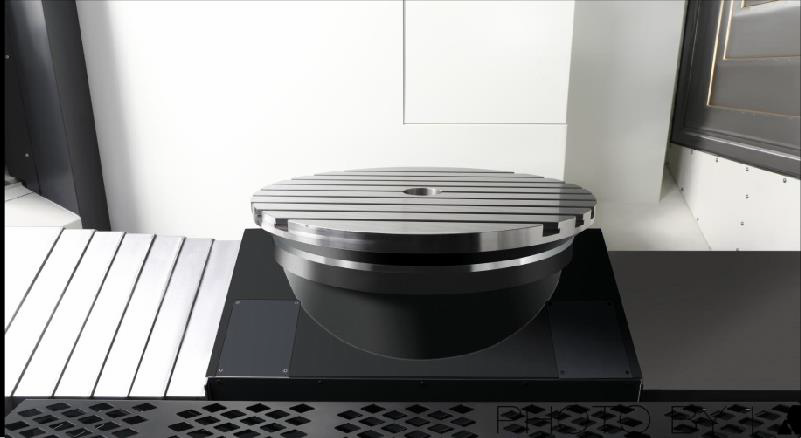
Особенности дизайна
Встроенный двигатель прямого привода, цепная передача без люфта.
Высокие характеристики реакции на ускорение и замедление
Более крупные подшипники YRT повышают жесткость.
Высокий номинальный крутящий момент привода, позиционирование и обработка с устройством позиционирования стола и зажимным устройством.
Удовлетворяет двум технологическим потребностям: фрезерованию и фрезерно-токарной обработке, сокращает объем операций по перемещению заготовки и повышает точность изготовления продукции.
Оснащен высокоточной системой измерения с поворотным энкодером HEIDENHAIN и полностью замкнутым контуром управления для обеспечения максимальной точности.
Конструкция системы охлаждения для снижения теплопередачи.
Подъемный инструментальный ящик
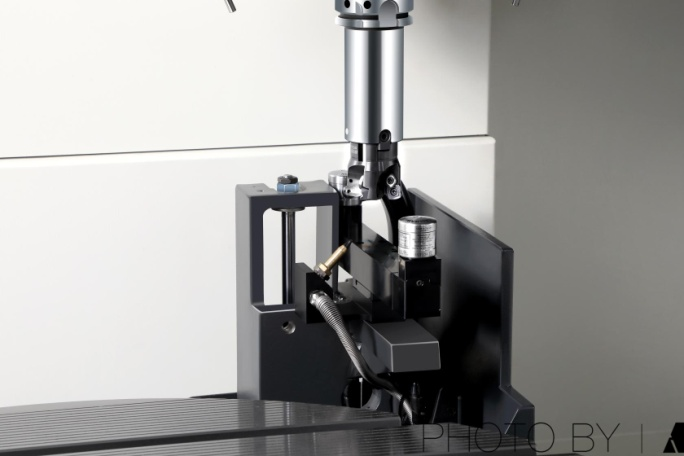
Особенности дизайна
Оснащен бесконтактным лазерным наладчиком инструмента Ransishaw NC4F230 для повышения точности.
Автоматическая настройка инструмента на станке, автоматическое обновление компенсации инструмента.
Устройство для установки инструмента можно поднимать и опускать, что позволяет экономить пространство на обрабатываемой поверхности.
Полностью герметичная конструкция из листового металла защищает устройство для установки инструмента от воды и железной стружки во время обработки.
Инфракрасный зонд
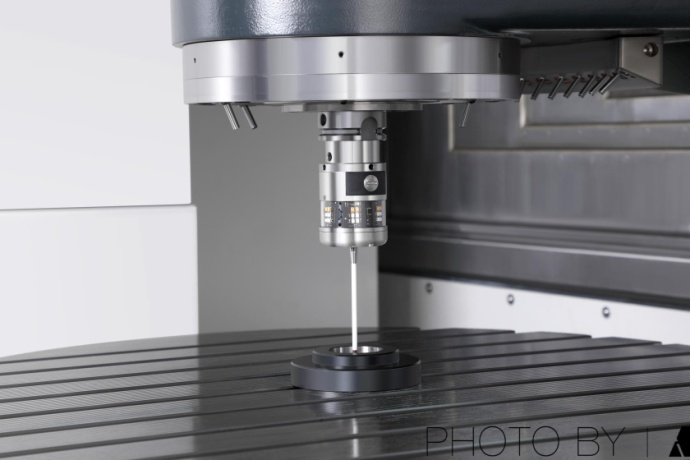
Особенности дизайна
Оснащен оптическим контактным щупом Ransishaw OMP60.
Контроль выравнивания и размеров заготовки непосредственно на станке, снижение количества ошибок при ручном контроле, повышение точности продукции и эффективности обработки.
Экономия времени на обслуживание оборудования на 90%
Категории товаров
-

Высокопрочный обрабатывающий центр с ЧПУ серии VC...
-

Линейная направляющая с горизонтальной подвижной колонной серии HP...
-

Линейная направляющая с горизонтальной подвижной колонной серии HT...
-

Четырехдорожечный станок с ЧПУ серии VS для тяжелых условий эксплуатации...
-

Обрабатывающий центр с ЧПУ серии V с высокой жесткостью
-

Двухколонный обрабатывающий центр с ЧПУ серии X
-

Горизонтальный 5-осевой обрабатывающий центр с ЧПУ TKG1600
-

Вертикальный токарно-фрезерный станок с ЧПУ для обработки композитных материалов...
-

Высокоскоростной обрабатывающий центр с ЧПУ серии GM
-

Высокоскоростной фрезерный станок с ЧПУ серии GT
-

Двухшпиндельный токарный станок с ЧПУ SK32
-

Вертикальный обрабатывающий центр с ЧПУ RFTV510 для колес...