


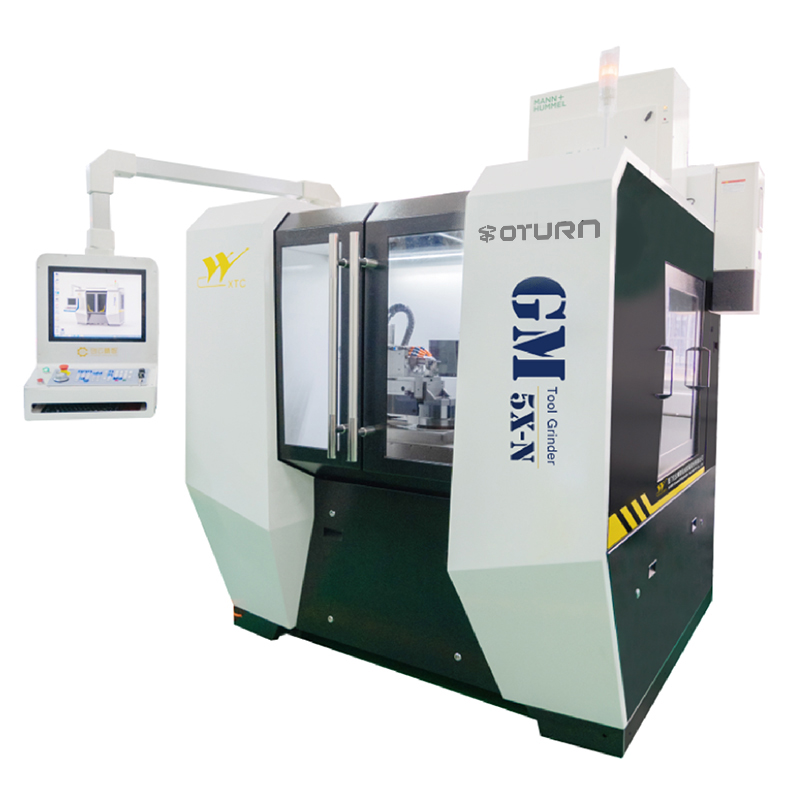
5-осевой шлифовальный станок с ЧПУ GM5X-N
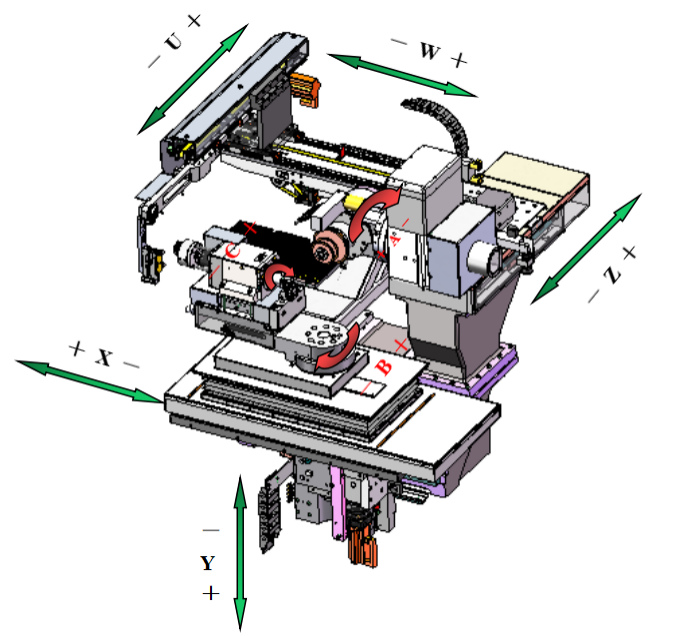
Mосновная структурная схемамашины
Область применения
Этот станок производит концевые фрезы и сверла, подходящие для обработки твердых легированных и быстрорежущих сталей.
Циклы изготовления и переточки инструментов
1. Стандартные концевые фрезы: нарезание канавок, заточка лопатки, заточка передней кромки, заточка нижней кромки, оцифровка, переточка.
2. Стандартное сверло: прорезка пазов, уменьшение внешнего диаметра, заточка вершины, оцифровка и шлифовка.
1. Технические характеристики
| № | Содержание | Требование | Число | Единица |
| 1.1 | Размеры заготовки | |||
| 1.1.1 | Длина зажима | ≤ | 230 | mm |
| 1.1.2 | Диаметр зажима | между | 2-20 | mm |
| 1.1.3 | Длина шлифовки | ≤ | 150 | mm |
| 1.1.4 | Диаметр шлифовки | между | 0,2-12 | mm |
| 1.2 | Шлифовальный шпиндель | |||
| 1.2.1 | Тип привода | Точный | прямой привод | - |
| 1.2.2 | Власть | номинальная мощность | 13.6 | kW |
| 1.2.3 | Охлаждение | Точный | Масляное охлаждение | - |
| 1.2.4 | Регулировка скорости шлифовального круга | Точный | Бесступенчатая скорость | - |
| 1.2.5 | Скорость | между | 0-10000 | об/мин |
| 1.2.6 | Количество шлифовальных головок шпинделя | Точный | 2 | шт. |
| 1.3 | Шлифовальный круг | |||
| 1.3.1 | Диаметр | ≤ | 150 | mm |
| 1.3.2 | Максимальное количество шлифовальных кругов на один шпиндель | ≤ | 4 | шт. |
| 1.3.3 | диаметр шпинделя шлифовальных кругов | Точный | 25 | mm |
| 1.3.4 | Программируемая подача охлаждающей жидкости | Точный | Да | - |
| 1.3.5 | Количество форсунок системы охлаждения | ≥ | 3 | шт. |
| 1.4 | система зажима заготовки | |||
| 1.4.1 | Система зажима | Точный | Гидравлический, автоматический | - |
| 1.4.2 | Зажимная цанга | Точный | ШАУБЛИН W20 | - |
| 1.4.3 | Тип привода | Точный | прямой привод | - |
| 1.5 | Параметры осей | |||
| 1.5.1 | Тип | Точный | линейный | - |
| 1.5.2 | перемещение по оси X | ≤ | 280 | mm |
| 1.5.3 | перемещение по оси Z | ≤ | 130 | mm |
| 1.5.4 | перемещение по оси Y | ≤ | 230 | mm |
| 1.5.5 | Разрешение по осям XYZ | Точный | 0,0001 | mm |
| 1.5.6 | скорость по осям XYZ | ≤ | 10 | м/мин |
| 1.5.7 | перемещение по оси А | ≤ | 360 | степень |
| 1.5.8 | Разрешение по оси А | Точный | 0,0001 | степень |
| 1.5.9 | Скорость по оси А | ≤ | 300 | об/мин |
| 1.5.10 | перемещение по оси B | ± | 210 | градусы |
| 1.5.11 | Скорость по оси B | ≤ | 12 | об/мин |
| 1.6 | Система погрузки и разгрузки | |||
| 1.6.1 | Система погрузки и разгрузки | Точный | Роботизированная рука ферменного типа | - |
| 1.6.2 | Количество подносов | Точный | 2 | шт. |
| 1.6.3 | Автоматическая загрузка и выгрузка заготовки определенного диаметра | Между | 2-12 | mm |
| 1.6.4 | Автоматическая загрузка и выгрузка заготовки по длине | ≤ | 40-200 | mm |
| 1.6.5 | Максимальное количество заготовок | ≤ | 300 | шт. |
| 1.6.6 | Программное обеспечение | Точный | Да | - |
| 1.7 | Другие компоненты | |||
| 1.7.1 | Возможность обнаружения обрабатываемых деталей на станках. | Точный | Да | - |
| 1.7.2 | Централизованная автоматическая система смазки | Точный | Да |
|
| 1.7.3 | Трехцветный сигнальный фонарь | Точный | Да | - |
| 1.8 | Необязательный | |||
| 1.8.1 | Оборудование для отделения масляного тумана | Точный | Необязательный | - |
| 1.9 | Контроль | |||
| 1.9.1 | система управления | Точный | NUM-Flexium+68 | - |
| 1.9.2 | Панель управления | Точный | Сенсорный экран | - |
| 1.9.3 | Цифровая ось управления | Точный | Да | - |
| 1.9.4 | Цветной дисплей | Точный | Да | - |
| 1.9.5 | Размер дисплея | Точный | 19 | дюйм |
| 1.10 | программный модуль для заточки инструментов | |||
| 1.10.1 | Простые фрезы | Точный | Да | - |
| 1.10.2 | Простые упражнения | Точный | Да | - |
| 1.10.3 | Режим автоматического обнаружения зонда | Точный | Да | - |
| 1.11 | Электрические параметры оборудования | |||
| 1.11.1 | Напряжение | Точный | 380±10% | V |
| 1.11.2 | Частота | Точный | 50±10% | Hz |
| 1.11.3 | Власть | ≤ | 25 | KW |
| 1.12 | Размеры | |||
| 1.12.1 | Длина | ≤ | 2 000 | mm |
| 1.12.2 | Ширина | ≤ | 2 800 | mm |
| 1.12.3 | Высота | ≤ | 2 200 | mm |
| 1.12.4 | Качество | ≤ | 4 750 | kg |
2. Стандартный список конфигураций
| № | Содержание | Модель | Бренд | Число | ||
| 2.1 | станок | |||||
| 2.1.1 | Конфигурация по оси X | |||||
| 2.1.1.1 | - Винтовой стержень | Индивидуальный | НСК | 1 шт. | ||
| 2.1.1.2 | - Железная дорога | 1×МР25-А2-760-20-20-Г2-В2+БРК+СОСПЛ | ШНЕБЕРГЕР | 2 шт. | ||
| 2.1.1.3 | - Оптическая шкала | LC483-370 | ХАЙДЕНХАЙН | 1 шт. | ||
| 2.1.2 | Конфигурация по оси Y | |||||
| 2.1.2.1 | - Винтовой стержень | Индивидуальный | НСК | 1 шт. | ||
| 2.1.2.2 | - Железная дорога | 1×МР35-С2-600-20-20-Г2-В2+МРК | ШНЕБЕРГЕР | 2 шт. | ||
| 2.1.2.3 | - Оптическая шкала | LC483-370 | ХАЙДЕНХАЙН | 1 шт. | ||
| 2.1.3 | Конфигурация по оси Z | |||||
| 2.1.3.1 | - Винтовой стержень | Индивидуальный | НСК | 1 шт. | ||
| 2.1.3.2 | - Железная дорога | 1×МР25-А2-850-20-20-Г2-В2+БРК+СОСПЛ | ШНЕБЕРГЕР | 2 шт. | ||
| 2.1.3.3 | - Оптическая шкала | LC483-370 | ХАЙДЕНХАЙН | 1 шт. | ||
| 2.1.4 | Конфигурация оси C | |||||
| 2.1.4.1 | — Угловой энкодер | ECN113 | ХАЙДЕНХАЙН | 1 шт. | ||
| 2.1.4.2 | - Двигатель с прямым приводом | MSP-1000-2-002-158 | ЭМБ | 1 шт. | ||
| 2.1.5 | Поворотный стол по оси B | WDC-C180 | ГуТянь | 1 шт. | ||
| 2.1.5 | Поворотный стол по оси А | WDC-C200L | ГуТянь | 1 шт. | ||
| 2.1.6 | Электрошпиндель с двумя головками и постоянными магнитами | Номинальная мощность 7,1 кВт | Чуангюнь | 1 шт. | ||
| 2.1.7 | Двухосевой манипулятор для ферменных конструкций | - | Чуангюнь | 1 шт. | ||
| 2.1.8 | Поднос | 148-LP-D4 | Чуангюнь | 2 шт. | ||
| 2.1.9 | Поднос | 148-LP-D6 | Чуангюнь | 2 шт. | ||
| 2.1.10 | Поднос | 148-LP-D8 | Чуангюнь | 2 шт. | ||
| 2.1.11 | Зажимная губка | D0.5-3.2/D3.0-7.0/D7-13 | Чуангюнь | 1 комплект | ||
| 2.1.12 | Высокоточный V-образный блок | (3-5) | Чуангюнь | 1 шт. | ||
| 2.1.13 | Высокоточный V-образный блок | (5-7) | Чуангюнь | 1 шт. | ||
| 2.1.14 | Высокоточный V-образный блок | (6-12) | Чуангюнь | 1 шт. | ||
| 2.1.15 | Цанга | D4W20 (80-00004) | ШАУБЛИН | 1 шт. | ||
| 2.1.16 | Зонд | ТС150 | ХАЙДЕНХАЙН | 1 шт. | ||
| 2.1.17 | Шлифовальный стержень (длинный) | 119×∅31,75×∅96 мм | Чуангюнь | 1 шт. | ||
| 2.1.18 | Шлифовальный стержень (короткий) | 87×∅31,75×∅96 мм | Чуангюнь | 1 шт. | ||
| 2.1.19 | Кондиционер | - | ЮЭДЭ | 1 шт. | ||
| 2.1.20 | Трехцветный сигнальный фонарь | DC24V | Шнайдер | 1 шт. | ||
| 2.1.21 | Расходомер | SI5000 | ИФМ | 1 шт. | ||
| 2.1.22 | Специальный источник питания для привода | 15 кВт | НЬЮКОМ | 1 шт. | ||
| 2.1.23 | Группа электромагнитных клапанов | M4GE280R-CX-E20D-5-3 | ХБП | 1 комплект | ||
| 2.1.24 | Автоматическая система смазки по осям X, Y, Z | - | Тайвань | 1 комплект | ||
| 2.2 | Конфигурация системы ЧПУ | |||||
| 2.2.1 | КОРОБКА | FXPC004NN1HNR10 | НУМ | 1 шт. | ||
| 2.2.2 | Фильтр питания | AGOFIL024A | НУМ | 1 шт. | ||
| 2.2.3 | Фильтр питания | AGOFIL001S | НУМ | 1 шт. | ||
| 2.2.4 | Сопротивление | AGORES008 | НУМ | 1 шт. | ||
| 2.2.5 | Основной источник питания системы | MDLL3015N00AN0I | НУМ | 1 шт. | ||
| 2.2.6 | Сервопривод | MDLUX021B1CAN0I | НУМ | 4 шт. | ||
| 2.2.7 | Сервомотор оси B | SPX1262N5IA2L02 | НУМ | 1 шт. | ||
| 2.2.8 | Двигатель по оси А | MDLUX014B1CAN0I | НУМ | 1 шт. | ||
| 2.2.9 | сервомотор по оси Y | SPX0751V5IF2L02 | НУМ | 1 шт. | ||
| 2.2.10 | Сервомотор по осям X/Z | MDLUX014B1CAN0I | НУМ | 2 шт. | ||
| 2.2.11 | Сервопривод оси U/W | SPX0952N5IA2L02 | НУМ | 2 шт. | ||
| 2.2.12 | Сервомотор оси V | MDLUX014B1CAN0I | НУМ | 1 шт. | ||
| 2.2.13 | Соединитель | SPX0751V5IA2L02 | НУМ | 1 шт. | ||
| 2.2.14 | Вход | SPX0751V5IA2L02 | НУМ | 2 шт. | ||
| 2.2.15 | Выход | ЭК1100 | НУМ | 2 шт. | ||
| 2.2.16 | Модуль аналогового ввода | CTMT1809 | НУМ | 1 шт. | ||
| 2.2.17 | Терминатор | CTMT2809 | НУМ | 1 шт. | ||
| 2.2.18 | Панель управления | CTMT3162 | НУМ | 1 шт. | ||
| 2.2.19 | НКК | CTMT9011 | НУМ | 1 шт. | ||
| 2.2.20 | НКК | FXHE02ARE2HE000 | НУМ | 1 шт. | ||
| 2.2.21 | НКК | FXP2101200 | НУМ | 1 шт. | ||
| 2.2.22 | НКК | FXSO200061 | НУМ | 1 шт. | ||
| 2.2.23 | НКК | FXSV994100 | НУМ | 1 шт. | ||
| 2.2.24 | НКК | FXSO100006 | НУМ | 1 шт. | ||
| 2.2.25 | НКК | FXSO100008 | НУМ | 1 шт. | ||
| 2.2.26 | НКК | FXSO100375 | НУМ | 1 шт. | ||
| 2.2.27 | НКК | FXSO100392 | НУМ | 1 шт. | ||
| 2.2.28 | НКК | FXPA000586 | НУМ | 1 шт. | ||
| 2.2.29 | НКК | FXSW282122 | НУМ | 1 шт. | ||
| 2.2.30 | НКК | FXSW282124 | НУМ | 1 шт. | ||
| 2.2.31 | НКК | FXSO100012 | НУМ | 1 шт. | ||
| 2.3 | Стандартная конфигурация программного обеспечения для заточки инструментов. | |||||
| 2.3.1 | Простая фреза | Чуанъюнь саморазвитый | 1 шт. | |||
| 2.3.2 | Простая дрель | Чуанъюнь саморазвитый | 1 шт. | |||
| 2.3.3 | Проверка столкновений в 3D с помощью 3D-моделирования машин | Чуанъюнь саморазвитый | 1 шт. | |||
| 2.3.4 | 3D-моделирование инструмента | Чуанъюнь саморазвитый | 1 шт. | |||
| 2.3.5 | Автоматическое обнаружение зонда | Чуанъюнь саморазвитый | 1 шт. | |||
Категории товаров
-

Высокопрочный обрабатывающий центр с ЧПУ серии VC...
-

Линейная направляющая с горизонтальной подвижной колонной серии HP...
-

Линейная направляющая с горизонтальной подвижной колонной серии HT...
-

Четырехдорожечный станок с ЧПУ серии VS для тяжелых условий эксплуатации...
-

Обрабатывающий центр с ЧПУ серии V с высокой жесткостью
-

Двухколонный обрабатывающий центр с ЧПУ серии X
-

Горизонтальный 5-осевой обрабатывающий центр с ЧПУ TKG1600
-

Вертикальный токарно-фрезерный станок с ЧПУ для обработки композитных материалов...
-

Высокоскоростной обрабатывающий центр с ЧПУ серии GM
-

Высокоскоростной фрезерный станок с ЧПУ серии GT
-

Двухшпиндельный токарный станок с ЧПУ SK32
-

Вертикальный обрабатывающий центр с ЧПУ RFTV510 для колес...