


Горизонтальный 5-осевой станок с ЧПУ NHM-50-P
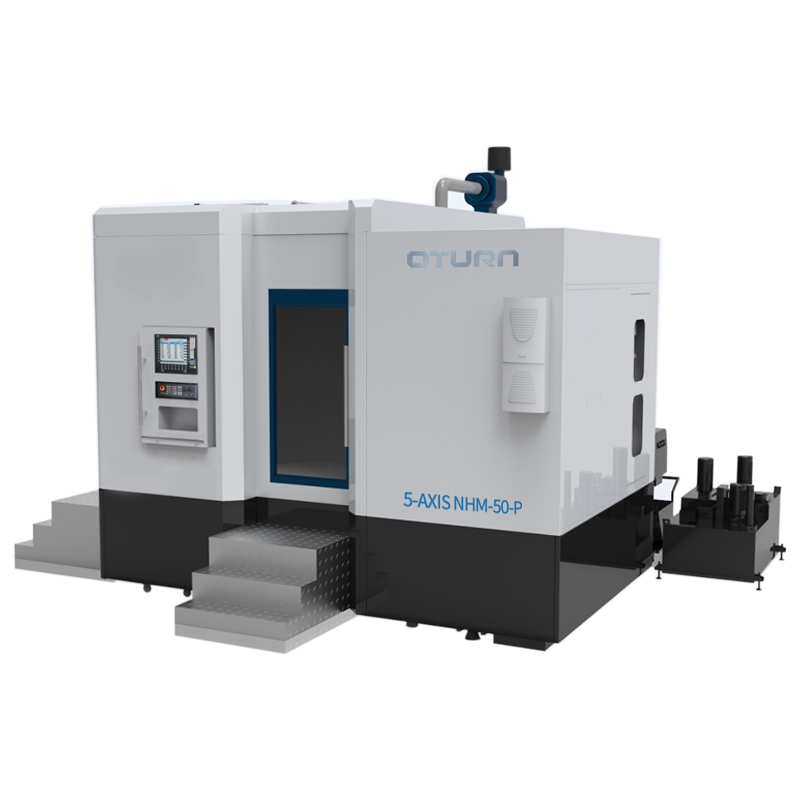
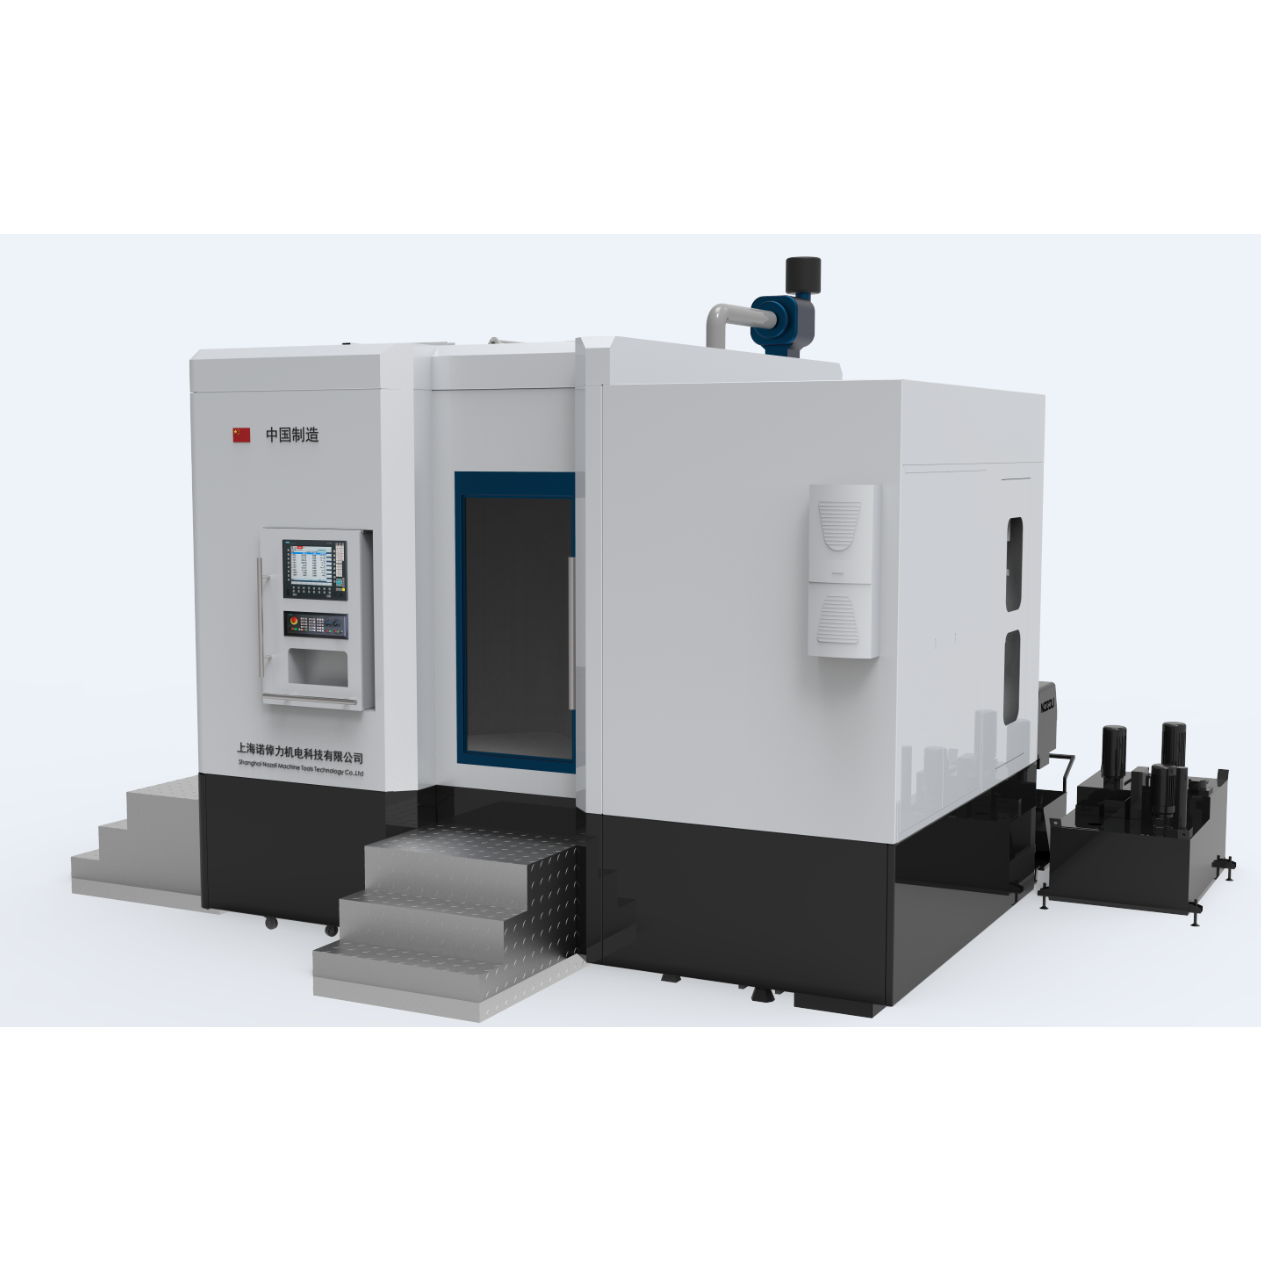
Введение в 5-осевой станок
Модель NHM представляет собой пятиосевой обрабатывающий центр с вертикально-горизонтальным преобразованием. В стандартную комплектацию станка входит система ЧПУ SIEMENS 840D sl, а также используется высокоточный сервопривод Siemens, что обеспечивает станку высокую точность позиционирования, высокую скорость отклика и пятиосевую синхронную обработку. Одновременно станок оснащен устройством автоматической смены инструмента, что в полной мере отражает эффективность и автоматизацию обработки.
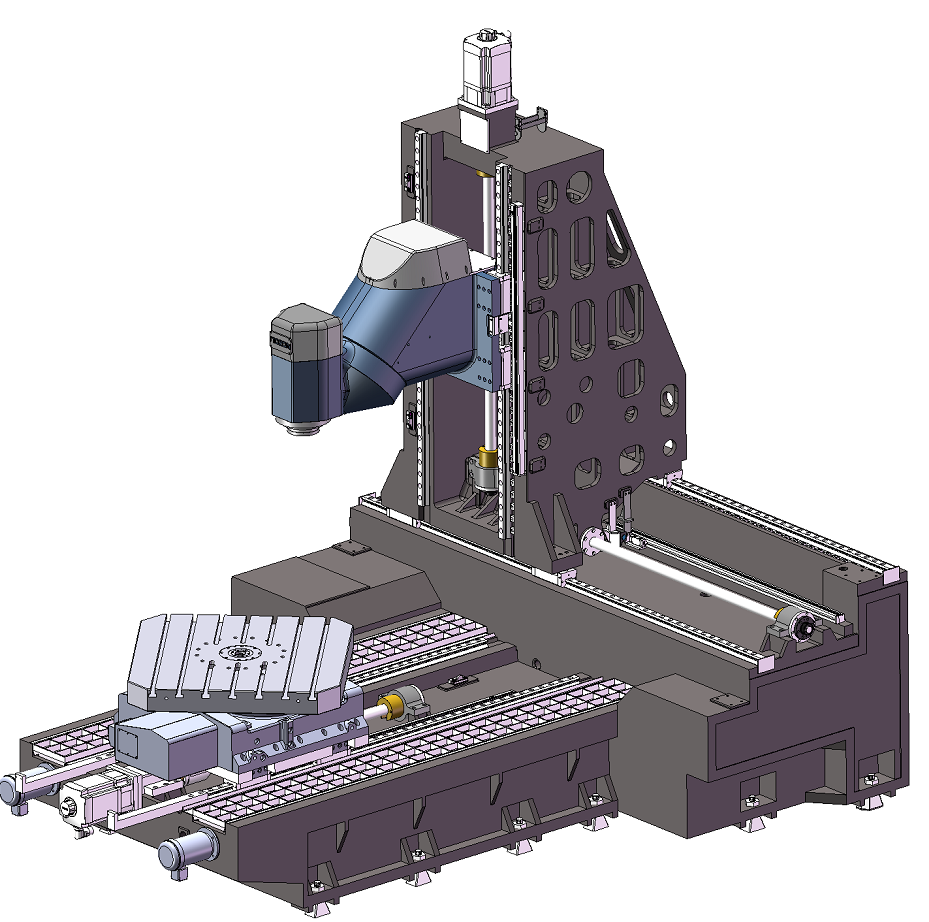
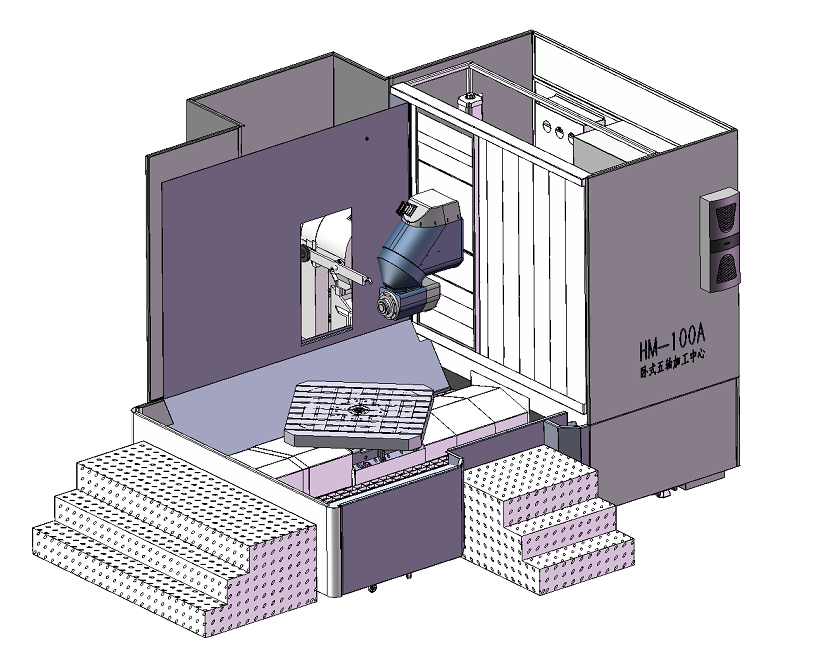
Станок перемещается влево и вправо по направляющей пластине (ось X), рабочий стол перемещается вперед и назад (ось Z), передняя бабка перемещается вверх и вниз (ось Y), стол вращается (ось C), а фрезерная головка вращается (ось B), что обеспечивает пятиосевую тягу. Весь станок состоит из станины, колонны, направляющей пластины, поворотного стола, фрезерной головки, пневматической системы, автоматической системы смазки, системы охлаждения для удаления стружки, электрической системы и полностью закрытой системы защиты.
Станок в стандартной комплектации оснащен электрическим шпинделем с функцией центрального водоотвода, что позволяет осуществлять автоматическое ослабление и протягивание шпинделя. Три линейные оси подачи станка, X, Y и Z, используют серводвигатели для непосредственного вращения шарикового винта через муфту. Система передачи отличается высокой точностью перемещения и жесткостью.
Основные комплектующие станка закупаются у первоклассных производителей, включая системы водяного охлаждения, конвейеры для стружки и щепогрузочные машины.
Вертикальная и горизонтальная головки могут вращаться в двух взаимно перпендикулярных плоскостях вращения.
Она обеспечивает преобразование вертикального направления в горизонтальное и многогранную обработку, а также решает задачу многогранного, многореберного и многопазового фрезерования под различными углами за один зажим заготовки.
Высокопроизводительный электрический шпиндель, короткое время обработки, высокая эффективность резания, длинный инструмент, высокая точность обработки.
Компактная конструкция, высокочувствительная пассивная система зажима, высокостабильный тормоз и высокоточная обработка.
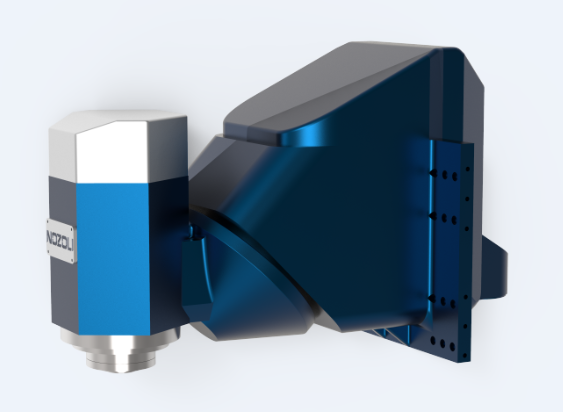
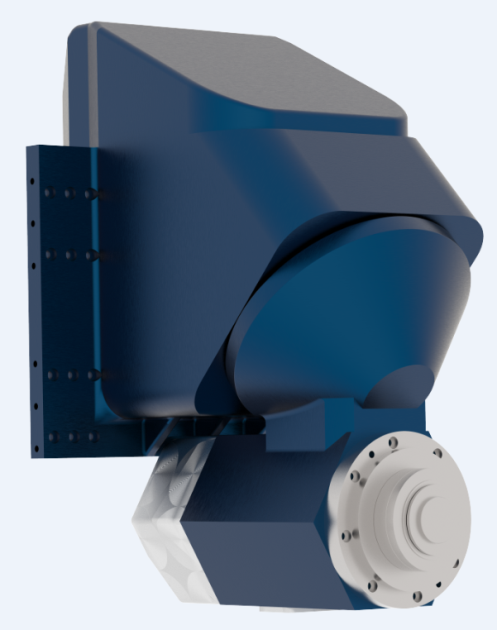
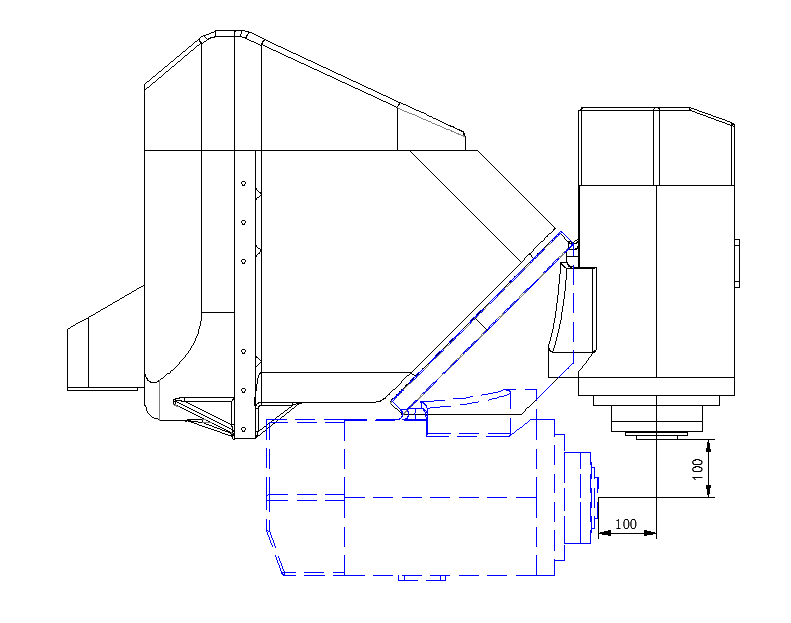
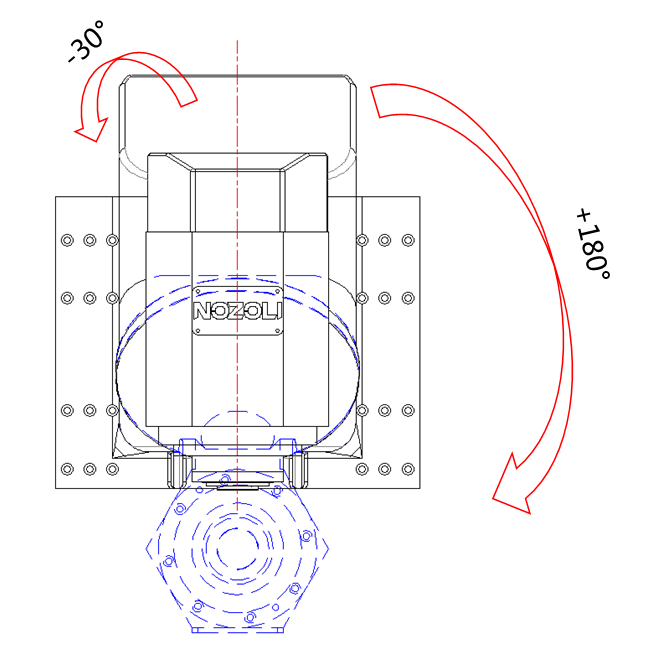
Модель NHM представляет собой пятиосевой обрабатывающий центр с вертикально-горизонтальным преобразованием. В трехкоординатной системе используются высокоточные, высоконагрузочные, высокоскоростные, высокопрочные и малошумные линейные роликовые направляющие, которые обеспечивают плавное перемещение без рывков и превосходную подачу.
Высокоточный механизм позиционирования и зажима, использование высокоэффективного механизма позиционирования и зажима обеспечивает жесткое зажимание и точное позиционирование лотка, а точность повторного позиционирования лотка может достигать 0,003 мм.
Кровать имеет цельную Т-образную конструкцию, что повышает её ударопрочность на 15%. Конструкция представляет собой перевернутую Т-образную структуру для вертикального и горизонтального расположения кроватей, что обеспечивает компактность.
Обладает более широким диапазоном обработки и большей грузоподъемностью заготовки.
Модульная конструкция, широкие возможности расширения, возможность использования в качестве гибкой производственной системы с автоматизированными линиями.
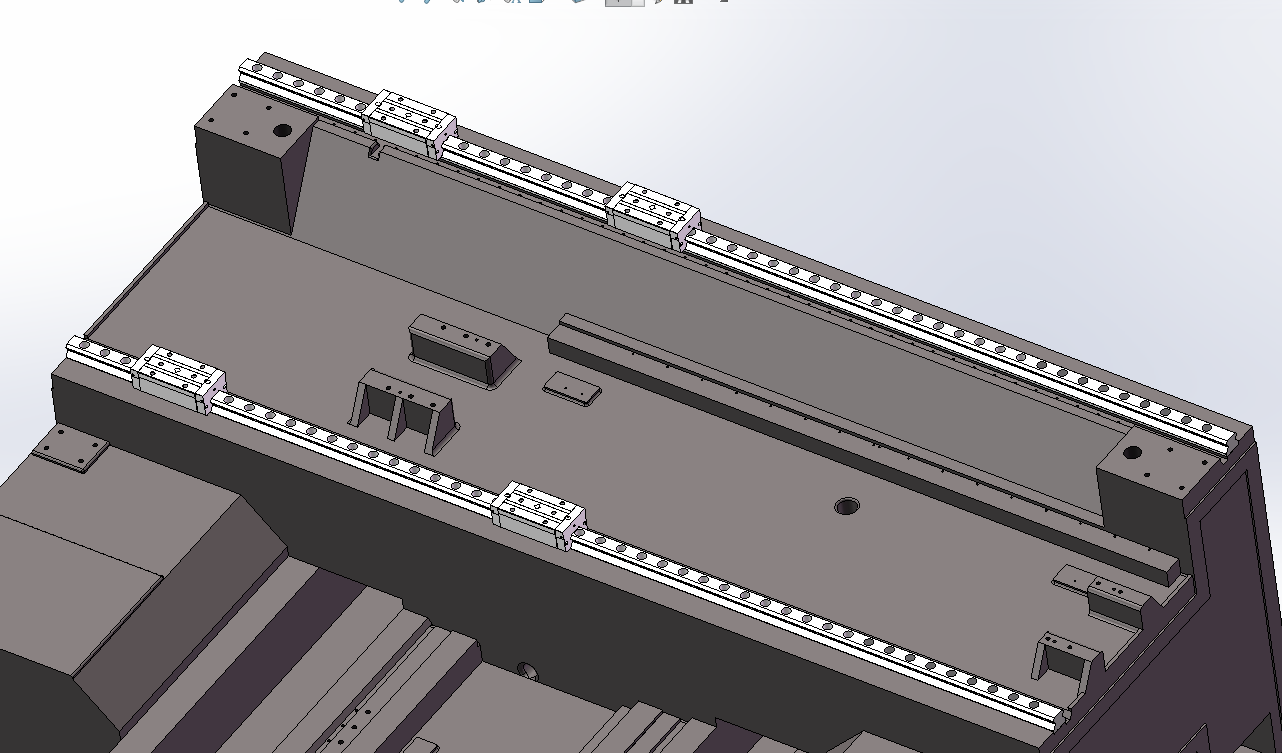
(1) Форма направляющей X: колонна оснащена двумя линейными направляющими роликами повышенной прочности диаметром 55 мм. Она отвечает требованиям высокой жесткости и прочности, а также обладает техническими преимуществами малого коэффициента трения, высокой скорости перемещения и длительного срока службы; способ смазки: масляная смазка; марка проволоки: Taiwan Shangyin или аналогичная марка;
(2) Привод по оси X: После того, как серводвигатель переменного тока используется для увеличения и уменьшения скорости, он приводит во вращение прецизионный шариковый винт диаметром 50 мм для обеспечения подачи влево и вправо; Способ смазки: масляная смазка; Марка винта: Тайваньский Shangyin или аналогичная марка;
(3) Оснащен двойной высокоточной решетчатой шкалой с полным замкнутым контуром; марка решетчатой шкалы: Испания FAGOR или аналогичная марка;
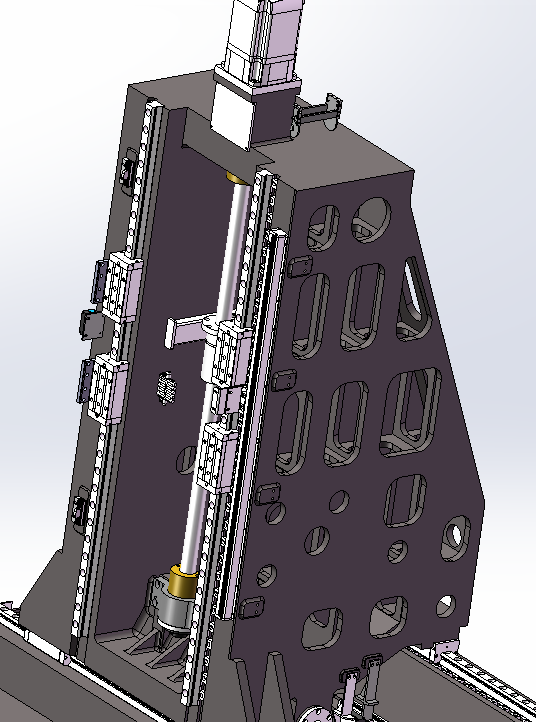
(1) Форма направляющих: по оси Y используются две линейные направляющие с роликами повышенной прочности 55° в качестве направляющих и опорных рельсов для вертикального и горизонтального перемещения универсальной фрезерной головки вверх и вниз. Это позволяет удовлетворить технические требования высокоскоростной чистовой обработки и низкоскоростной обработки тяжелых материалов. Способ смазки: масляная смазка. Марка проволоки: Taiwan Shangyin или аналогичная марка;
(2) Передача по оси Y: После того, как серводвигатель переменного тока используется для увеличения и уменьшения скорости, он приводит во вращение прецизионный шариковый винт диаметром 50 мм для осуществления подачи вверх и вниз. Способ смазки: масляная смазка. Марка винта: Тайваньская компания Shangyin или аналогичная по марке;
(3) Оснащен высокоточной полностью замкнутой решетчатой шкалой; марка решетчатой шкалы: Испания FAGOR или аналогичная марка;
(4) Защита направляющей XY: Общий броневой щит используется для защиты направляющей и предотвращения попадания посторонних предметов внутрь и загрязнения направляющей. Защитный кожух имеет красивый внешний вид и разумную конструкцию.
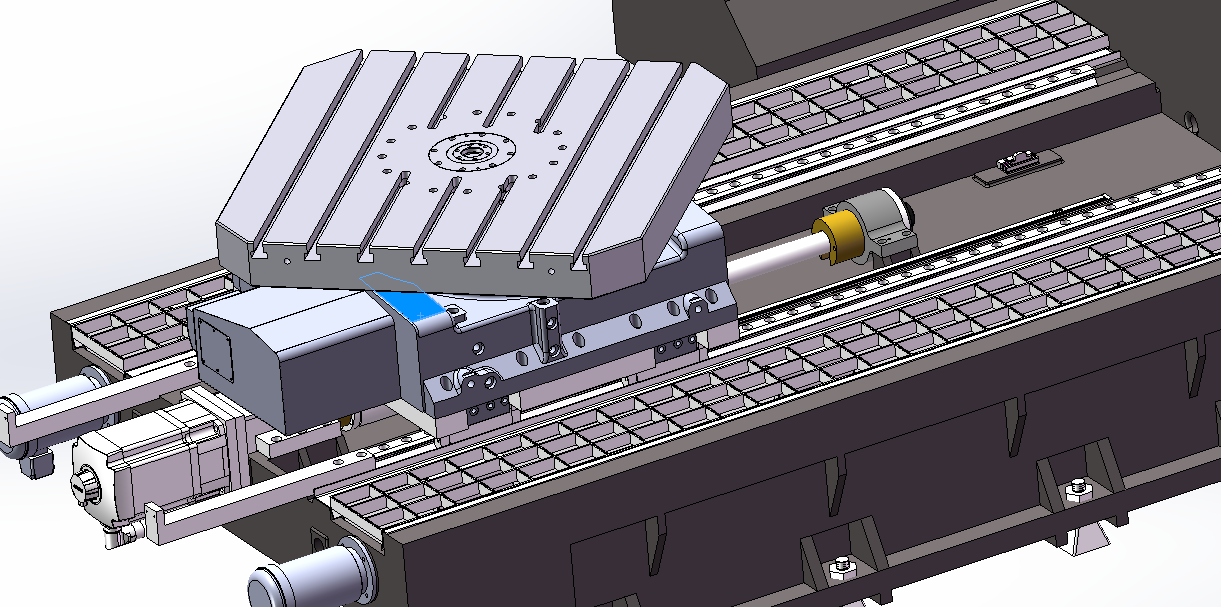
(1) Форма направляющих: по оси Z используются две линейные направляющие с роликами повышенной прочности 55 в качестве направляющих и опорных рельсов для перемещения стола; Способ смазки: масляная смазка; Марка проволоки: Taiwan Shangyin или аналогичная марка;
(2) Передача по оси Z: После того, как серводвигатель переменного тока используется для подъема и опускания, он приводит во вращение прецизионный шариковый винт диаметром 50 мм, обеспечивая переднюю и заднюю подачу по оси Z; Способ смазки: масляная смазка; Марка винта: тайваньский Shangyin или аналогичные марки;
(3) Оснащен двойной высокоточной решетчатой шкалой с полным замкнутым контуром; марка решетчатой шкалы: Испания FAGOR или аналогичная марка.
ЧПУ-контроллер: Siemens 840DSL
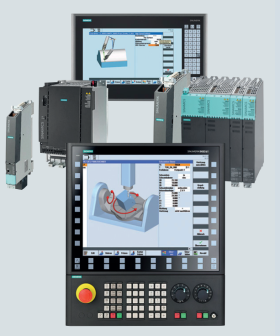
Система ЧПУ станка — Sinumerik 840 sl от компании SIEMENS.
При соблюдении базовой конфигурации системы ЧПУ гарантируются следующие особые требования.
Минимальный размер блока управления: линейная ось ≤0,001 мм, вращательная ось ≤0,001°
Функция графического моделирования
Функция замедления в повороте
Спиральная интерполяция
Функция фрезерования
Авторизация управления по схеме «ведущий-ведомый»
С 15-дюймовым экраном
С панелью управления MCP 398C
Включая плату ввода-вывода 72/48
Модуль расширения оси NX10.3
Модуль концентратора DMC20
сбор данных
Предоставлять соответствующую информацию через OPCUA, 485 или программное обеспечение более высокого уровня для реализации информатизации и совместной интеграции с пользовательским оборудованием, включая, помимо прочего:
Данные о работе оборудования (скорость, усилие подачи, наименование инструмента, длина держателя инструмента, значение усилия на шпинделе, название и версия программы, запись аварийных сигналов, запись на панели управления, параметры процесса, смещение нуля в системе координат и т. д.)
Название устройства, версия программного обеспечения, название программы и версия запущенной в данный момент программы.
Информация о рабочем состоянии оборудования (включая, помимо прочего, состояние запуска (не работает), работоспособность, выключение и неисправность) может предоставлять предупреждения о сбоях оборудования, определять потребление электроэнергии и т. д.
Состояние работы ПЛК
Система смазки; в данной машине используется технология групповой независимой подачи масла.
(1) Для направляющих осей X, Y, Z, ходового винта и рейки используется комплект независимых автоматических систем подачи и смазки масла. Подшипники винтов смазываются консистентной смазкой.
(2) Система смазки главного вала маслом и газом/автоматическая смазка жидким маслом работает в автоматическом режиме с заданным временем и количеством, управление осуществляется автоматически системой числового управления, а также может быть обнаружена и вызвана. Марки смазочных насосов на выбор: SKF масловоздушная смазка/Proton или аналогичные марки.
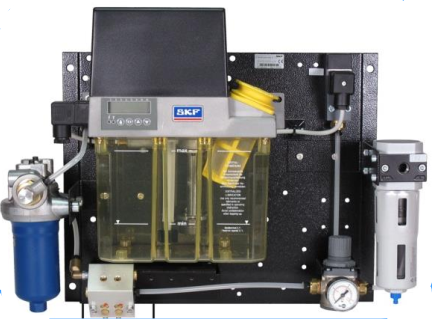
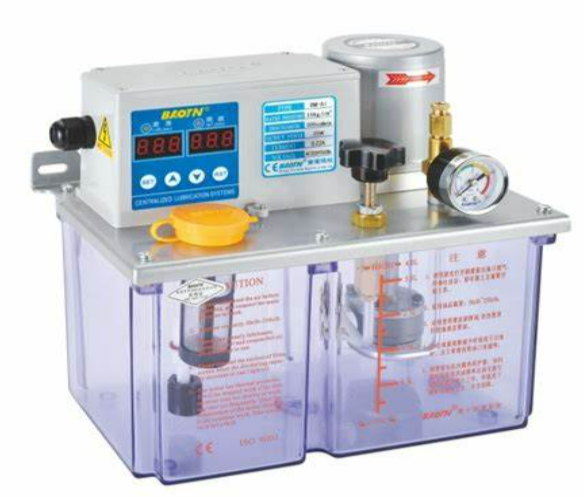
Гидравлическая система
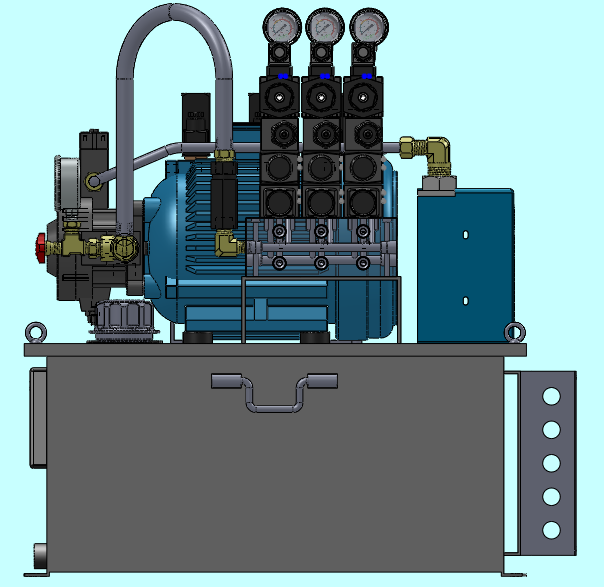
(1) Этот станок оснащен независимой гидравлической системой.
(2) Станок оснащен отдельной гидравлической насосной станцией, а гидравлическая система оборудована рядом устройств контроля безопасности, таких как сигнализация уровня масла, сигнализация температуры, сигнализация обратного потока и сигнализация минимального рабочего давления, чтобы обеспечить работу станка в различных безопасных условиях, повышая безопасность операторов.
(3) Марка гидравлической станции: хорошо известна на внутреннем рынке
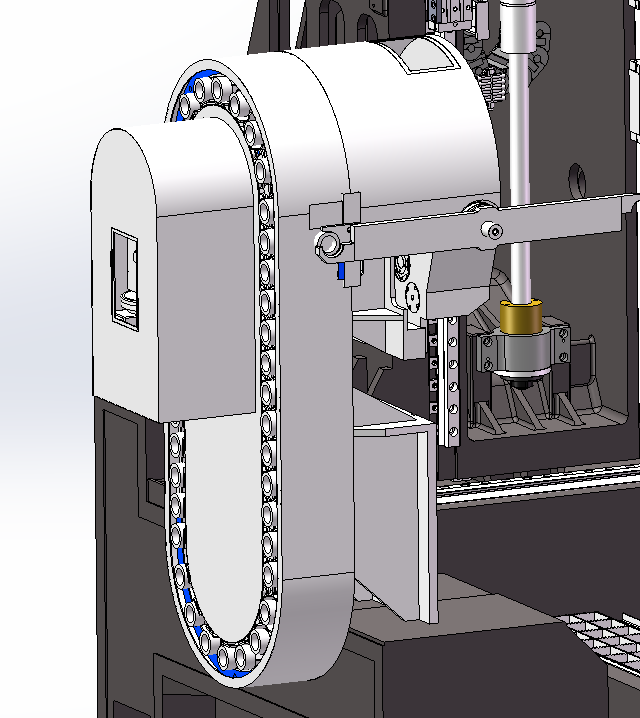
Магазин инструментов, цепной магазин 40T HSK-A63
Бренд журнала Tool: тайваньское предприятие Desu/Okada или аналогичные бренды.
Дренажные канавки с обеих сторон и основание выполнены методом цельного литья, что обеспечивает хорошую защиту от протечек;
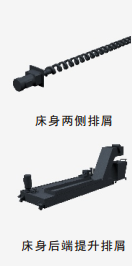
Спиральные конвейеры для стружки по обеим сторонам зоны обработки быстро транспортируют железную стружку, образующуюся в результате высокоскоростной обработки, к подъемному конвейеру для стружки, уменьшая тепловую деформацию и деформацию станка, а также обеспечивая точность и стабильность работы станка;
Техническая информация
| МОДЕЛЬ | NHM-50-P |
| Перемещение по оси X (стол перемещается вперед и назад) | 700 |
| Перемещение по оси Y (каретка перемещается влево и вправо) | 900 |
| Перемещение по оси Z (поршень движется вверх и вниз) | 780 |
| Расстояние от торца шпинделя до рабочего стола | 100-1350 |
| размер рабочего стола | 500х500 |
| грузоподъемность | 1 |
| максимальная скорость вращения шпинделя | 15000 |
| Номинальная мощность главного двигателя | 15 |
| Максимальный крутящий момент (номинальный) | 72 |
| Конус шпинделя | HSK-A63 |
| максимальный крутящий момент | 2040 |
| максимальный момент зажима | 1320 |
| угол качания | ±180°--30° |
| точность позиционирования | ±5” |
| Повторяемость | ±3,5 дюйма |
| точность позиционирования | ±10” |
| Повторяемость | ±6” |
| X, Y, Z скорость быстрого перемещения | 24/24/24 |
| точность позиционирования по осям X, Y, Z | ≤0,008 |
| Точность повторного позиционирования по осям X, Y, Z | ≤0,005 |
Стандартная конфигурация
| Система ЧПУ Siemens 840DSL | Германия |
| сервомоторы подачи по осям X, Y, Z | Siemens Германия |
| Сервопривод XYZ | Siemens Германия |
| Сервомотор шпинделя переменного тока | Siemens Германия |
| Пятиосевая пятизвенная головка | Шанхай |
| Шариковый винт | HIWIN или аналогичная марка |
| Линейная роликовая направляющая | HIWIN или аналогичная марка |
| Каждый винтовой подшипник вала | Японская компания NSK или аналогичный бренд. |
| Соединение | Тайвань или аналогичный бренд |
| Спиральный резак | Шанхай |
| Защита направляющей станка | Шанхай |
| Масляный насос и централизованная система смазки | Протон или СКФ или эквивалент |
| Бесконтактный выключатель, промежуточное реле | Omron/Schneider или аналогичный |
| ручной генератор импульсов | Производитель, указанный поставщиком системы, или аналогичная торговая марка. |
| Шпиндель | ИННА или эквивалент |
| Станочный инструмент, крупногабаритное литье | Шанхай |
| Внешняя защита листового металла станка | Шанхай |
| Анкерные болты для станка, полный комплект рожка. | Шанхай |
| Гидравлическая система | знаменит в Китае |
| Рабочие и сигнальные огни | знаменит в Китае |
| Механизм балансировки шпиндельного ползуна | знаменит в Китае |
| Система охлаждения шпинделя и система водоснабжения | знаменит в Китае |
| Общие инструменты для технического обслуживания | знаменит в Китае |
| Инструкция по эксплуатации механического оборудования |
|
| Руководство по эксплуатации электрооборудования |
|
| Сертификация |
|
| Товарная накладная |
|
| Электрическая схема |
|
| Руководство по эксплуатации системы |
|
| Руководство по техническому обслуживанию системы |
|
| Руководство по параметрам системы |
|
| Таблица параметров фабрики системы |
|
| Чертеж основания | Предоставляется после вступления договора в силу. |
| Руководство по эксплуатации регулятора температуры блока управления |
|
Спасибо за внимание!
Категории товаров
-

Высокопрочный обрабатывающий центр с ЧПУ серии VC...
-

Линейная направляющая с горизонтальной подвижной колонной серии HP...
-

Линейная направляющая с горизонтальной подвижной колонной серии HT...
-

Четырехдорожечный станок с ЧПУ серии VS для тяжелых условий эксплуатации...
-

Обрабатывающий центр с ЧПУ серии V с высокой жесткостью
-

Двухколонный обрабатывающий центр с ЧПУ серии X
-

Горизонтальный 5-осевой обрабатывающий центр с ЧПУ TKG1600
-

Вертикальный токарно-фрезерный станок с ЧПУ для обработки композитных материалов...
-

Высокоскоростной обрабатывающий центр с ЧПУ серии GM
-

Высокоскоростной фрезерный станок с ЧПУ серии GT
-

Двухшпиндельный токарный станок с ЧПУ SK32
-

Вертикальный обрабатывающий центр с ЧПУ RFTV510 для колес...