


Двухшпиндельный токарный станок с ЧПУ SK32

Конфигурация продукта
Обзор продукта
Двухшпиндельный токарный станок с ЧПУ — это специализированный станок, предназначенный для высокоэффективной и многопроцессной обработки. Он имеет наклонную станину под углом 30°, сочетающуюся с высокопрочной чугунной конструкцией и прецизионными линейными роликовыми направляющими. Эти особенности значительно повышают стабильность станка и эффективность удаления стружки. Двухканальная система управления позволяет синхронизировать или независимо управлять шпинделями. Это обеспечивает гибкую одновременную или последовательную обработку обоих концов заготовок. Токарный станок идеально подходит для высокоэффективного производства прецизионных валов, втулок и сложных компонентов. Он отвечает строгим требованиям таких отраслей, как автомобилестроение, электроника и машиностроение.
Функции
Конструкция наклонной кровати с высокой жесткостью:
Монолитная литая станина с наклоном 30° повышает жесткость, оптимизирует отвод стружки и обеспечивает стабильность при интенсивной резке, сохраняя при этом чистоту рабочего пространства.
Двухканальное интеллектуальное управление:
Двойные шпиндели токарных станков с ЧПУ работают синхронно или независимо, что позволяет выполнять многопроцессную обработку (например, токарную обработку, сверление, нарезание резьбы) на обоих концах деталей, сокращая циклы зажима и повышая эффективность более чем на 30%.
Такие параметры, как способ зажима, осевая длина и диаметр сквозного отверстия, могут быть индивидуально настроены для адаптации к различным заготовкам (максимальный диаметр зажима: φ32 мм).
Высокоточная обработка и гибкость:
Прецизионные линейные роликовые направляющие (ось X/Z) и сервопривод задней бабки обеспечивают точность позиционирования 0,006 мм (ось X) и шероховатость поверхности Ra 0,4–0,8 (алюминий/сталь).
Гидравлическая револьверная головка с 8 станциями (квадратные/круглые держатели инструмента и зажимные лезвия) обеспечивает интеграцию многопроцессных операций и быструю смену инструмента.
Высокоэффективная адаптивность:
Автоматическое удаление стружки с задней стороны и полностью закрытая защита обеспечивают стабильное непрерывное производство и безопасность эксплуатации.
Модульная конструкция позволяет обрабатывать детали длиной от 370 до 600 мм, что подходит как для мелкосерийного, так и для крупносерийного производства.
Заключение:
Благодаря конструкции с наклонным корпусом под углом 30°, станок обладает хорошей жесткостью и облегчает удаление стружки.
Двухканальная система управления может быть связана со шпинделем одновременно или по отдельности, что позволяет осуществлять одновременную или последовательную обработку обоих концов деталей.
Способ зажима, осевая длина, диаметр сквозного отверстия и диаметр зажима могут быть выбраны отдельно.
Приложения
Отрасли:Автомобильные компоненты, прецизионная электроника, машиностроение, производство гидравлических компонентов.
Типичные сценарии:
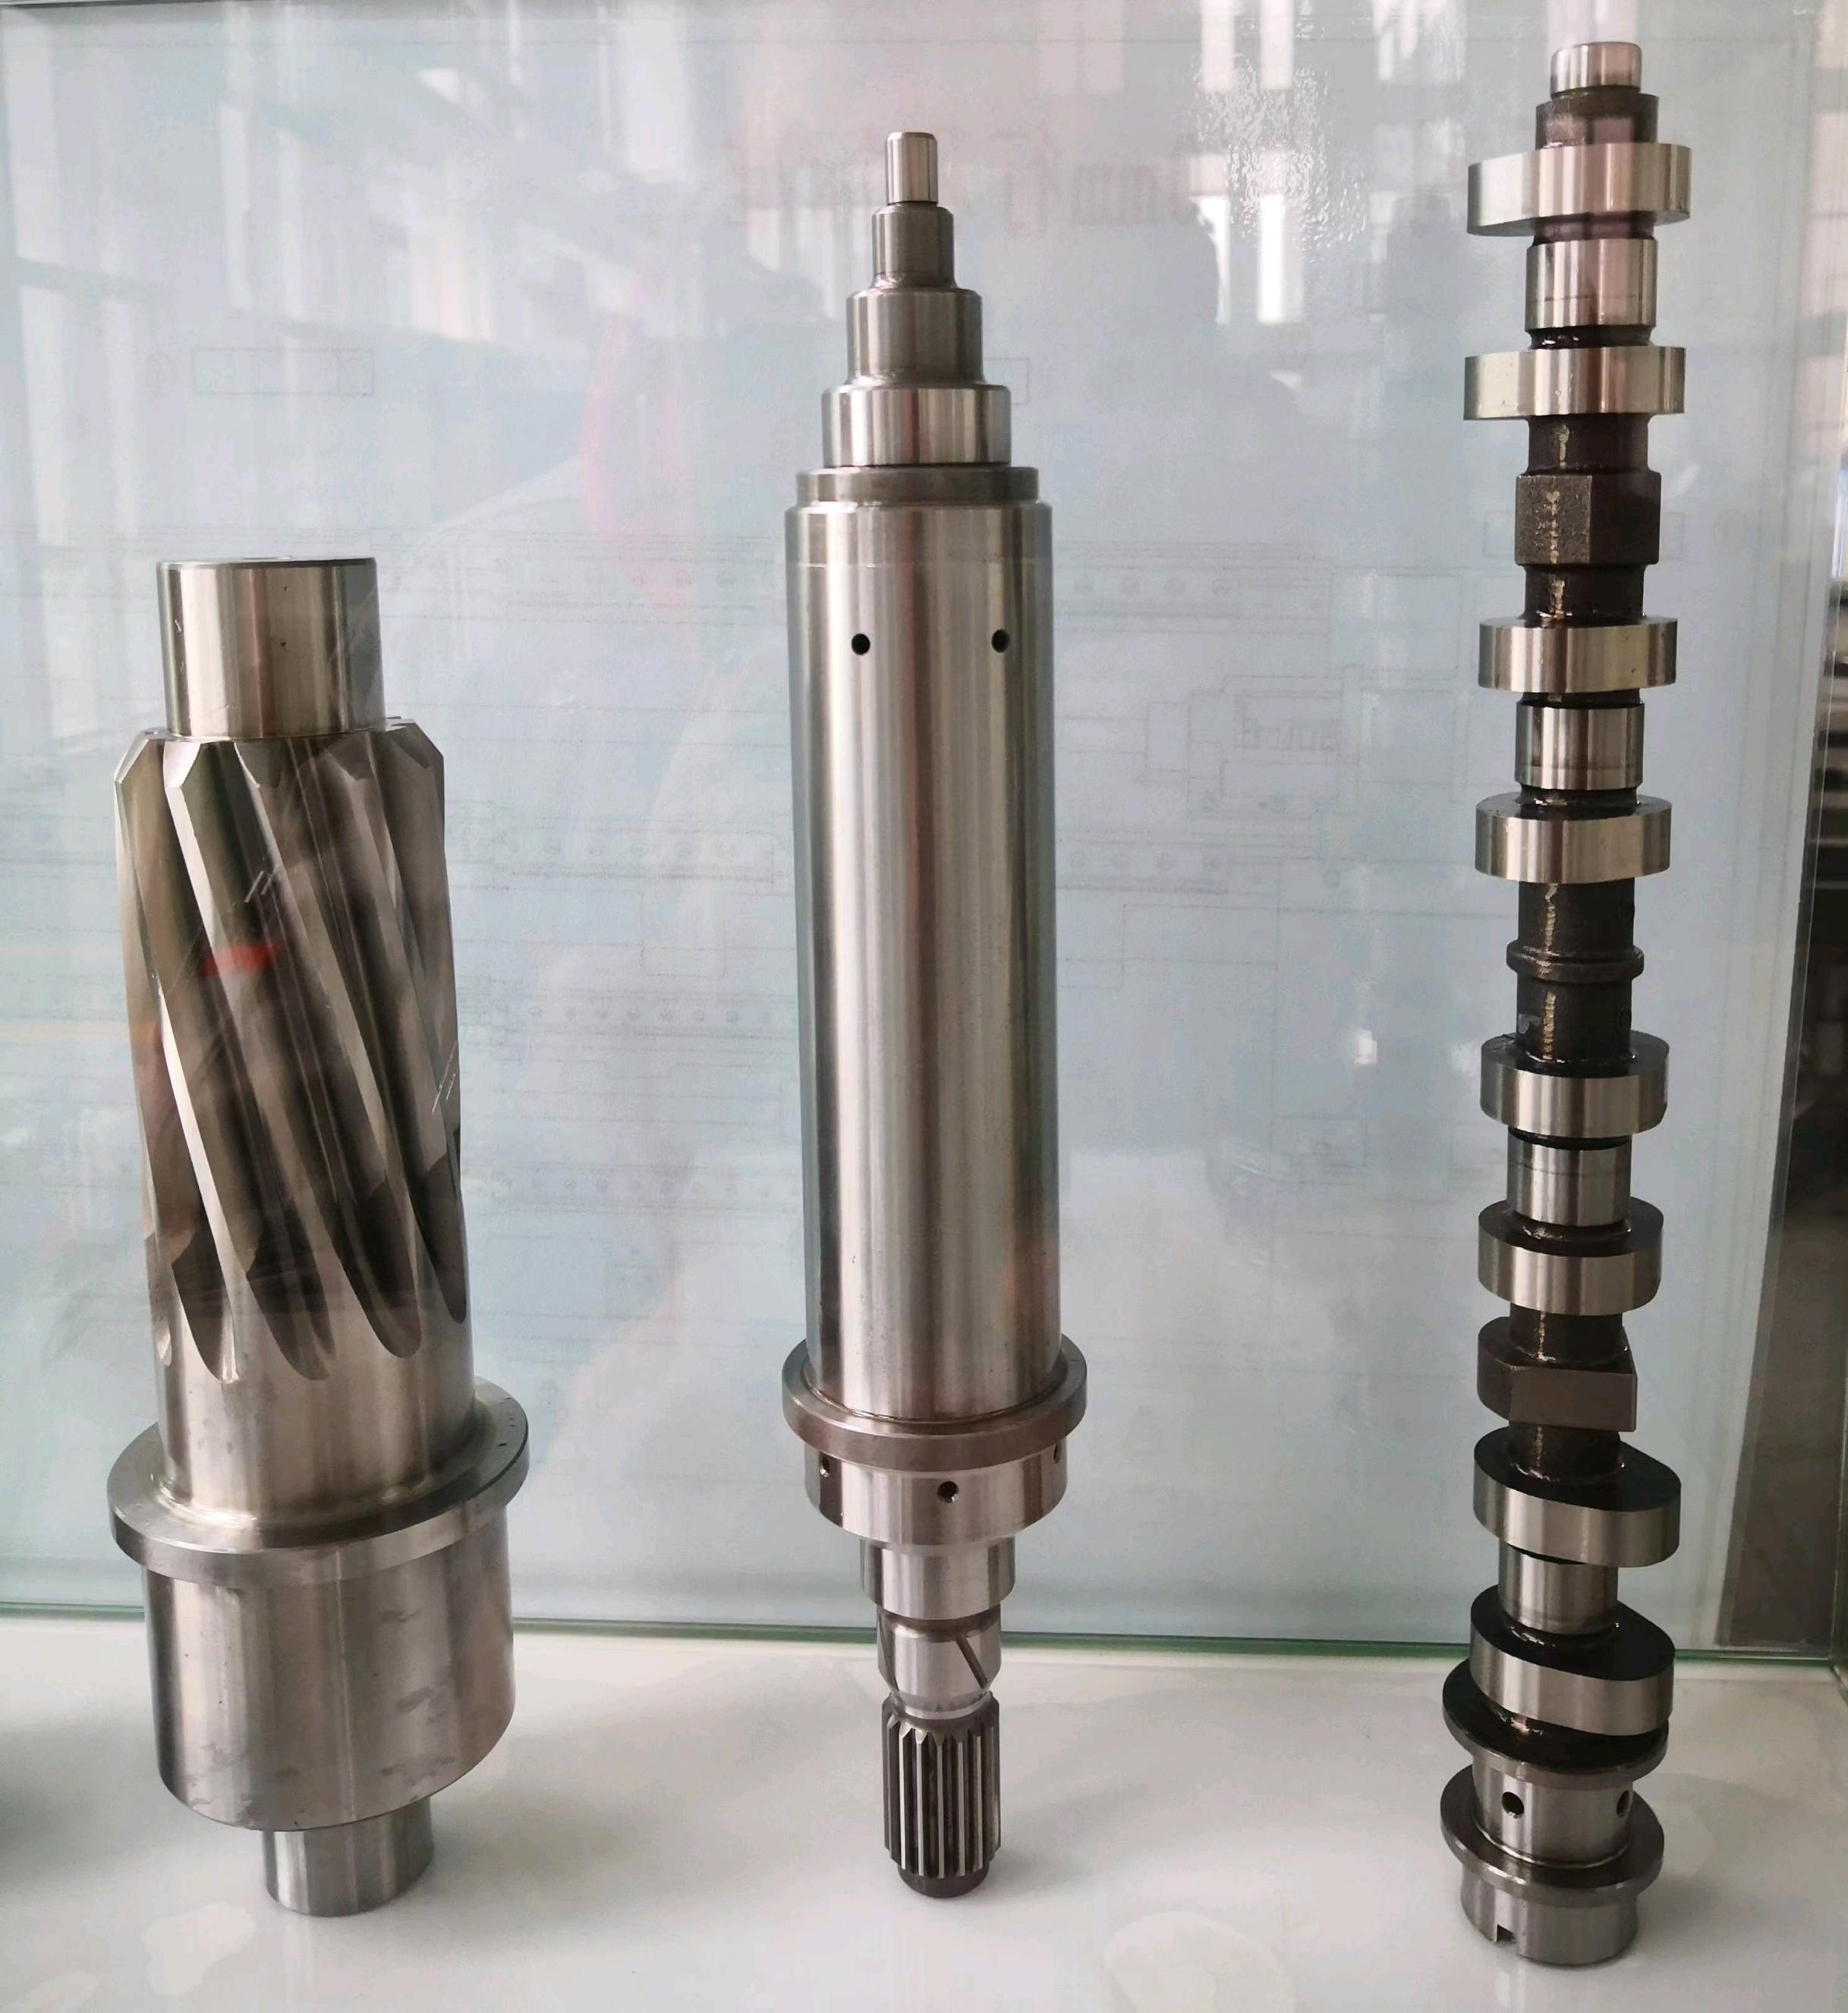
Автомобильная промышленность: Синхронизированная токарная обработка и сверление валов трансмиссии и валов шестерен.
Электроника: Высокоточная обработка валов микромоторов и корпусов датчиков.
Гидравлика: Многопроцессная формовка сердечников насосов и втулок.
Машиностроение общего профиля: серийное производство и восстановление прецизионных валов.
Технические характеристики
| Параметр | Запрос | ||
| Кровать | Конфигурация кроватей | Кровать и основание кровати изготовлены из стандартного чугуна с углом наклона 30°. | |
| Направляющая | Форма направляющей X/Z | Прецизионные линейные роликовые направляющие | |
| Форма направляющей оси Y (задней бабки) | |||
| Рабочий диапазон | Максимальный диаметр обработки | Диаметр стержня: φ32 мм | |
| Длительность обработки | 370-600 мм | ||
| Максимальное расстояние до наконечника | 1155 мм | ||
| Ось X/Z/Y | Путешествовать | Ось X/Z | 150 мм/200 мм |
| Ось Y (задняя бабка) | Левая сторона: 200 мм; Правая сторона: 590 мм | ||
| Высокая скорость движения | Ось X/Z/Y | 16 м/мин. 16 м/мин. 10 м/мин. | |
| Номинальный крутящий момент двигателя | Ось X/Z/Y | 7,7 Нм 7,7 Нм 6 Нм | |
| Точность повторяющегося позиционирования (/300 мм) | Ось X/Z/Y | 0,006 мм 0,01 мм 0,015 мм | |
| Зажим | Выходная мощность (непрерывная) | 3 кВт (максимальная скорость 2000 об/мин) | |
| Спецификация | JHP-32(255): Максимальный диаметр зажима φ32 мм | ||
| Метод передачи | Синхронный ремень | ||
| Башня | Формы и технические характеристики башен | Гидравлическая башня: 63-8Т (228) | |
| Вместимость инструмента | 8 (2 квадратных держателя инструмента, 2 держателя инструмента с круглыми отверстиями, 4 зажимных лезвия) | ||
| Размер инструмента | Квадратный держатель инструмента 20 мм x 20 мм, круглое отверстие Φ25 мм | ||
| Задняя бабка | Тип задней бабки | 1. Левая/правая сторона: сервопривод задней бабки + встроенный подвижный центр | |
| Втулка задней бабки | Фиксированный, нерастягивающийся | ||
| Отверстие задней бабки втулки | Мо 4# | ||
| Удаление сколов | Тип удаления стружки | Автоматическая задняя | |
| Точность обработки | Округлость | 0,005 мм | |
| Постоянство диаметра | 0,015 мм/300 мм | ||
| Плоскость | 0,015 мм/300 мм | ||
| Шероховатость поверхности (алюминий/сталь) | 0,4HRa~0,8HRa | ||
| Формы защиты | Полностью закрытый внешний кожух + внутренняя полная защита |
| |
| Размер | Габариты станка (длина*ширина*высота) | 2650x1900(2800)x1700 | |
Конструкция наклонной кровати с высокой жесткостью:
Монолитная литая станина с наклоном 30° повышает жесткость, оптимизирует отвод стружки и обеспечивает стабильность при интенсивной резке, сохраняя при этом чистоту рабочего пространства.
Двухканальное интеллектуальное управление:
Двойные шпиндели работают синхронно или независимо, что позволяет выполнять многопроцессную обработку (например, токарную обработку, сверление, нарезание резьбы) на обоих концах деталей, сокращая циклы зажима и повышая эффективность более чем на 30%.
Такие параметры, как способ зажима, осевая длина и диаметр сквозного отверстия, могут быть индивидуально настроены для адаптации к различным заготовкам (максимальный диаметр зажима: φ32 мм).
Высокоточная обработка и гибкость:
Прецизионные линейные роликовые направляющие (ось X/Z) и сервопривод задней бабки обеспечивают точность позиционирования 0,006 мм (ось X) и шероховатость поверхности Ra 0,4–0,8 (алюминий/сталь).
Гидравлическая револьверная головка с 8 станциями (квадратные/круглые держатели инструмента и зажимные лезвия) обеспечивает интеграцию многопроцессных операций и быструю смену инструмента.
Высокоэффективная адаптивность:
Автоматическое удаление стружки с задней стороны и полностью закрытая защита обеспечивают стабильное непрерывное производство и безопасность эксплуатации.
Модульная конструкция позволяет обрабатывать детали длиной от 370 до 600 мм, что подходит как для мелкосерийного, так и для крупносерийного производства.
Заключение:
Благодаря конструкции с наклонным корпусом под углом 30°, станок обладает хорошей жесткостью и облегчает удаление стружки.
Двухканальная система управления может быть связана со шпинделем одновременно или по отдельности, что позволяет осуществлять одновременную или последовательную обработку обоих концов деталей.
Способ зажима, осевая длина, диаметр сквозного отверстия и диаметр зажима могут быть выбраны отдельно.
| Параметр | Запрос | ||
| Кровать | Конфигурация кроватей | Кровать и основание кровати изготовлены из стандартного чугуна с углом наклона 30°. | |
| Направляющая | Форма направляющей X/Z | Прецизионные линейные роликовые направляющие | |
| Форма направляющей оси Y (задней бабки) | |||
| Рабочий диапазон | Максимальный диаметр обработки | Диаметр стержня: φ32 мм | |
| Длительность обработки | 370-600 мм | ||
| Максимальное расстояние до наконечника | 1155 мм | ||
| Ось X/Z/Y | Путешествовать | Ось X/Z | 150 мм/200 мм |
| Ось Y (задняя бабка) | Левая сторона: 200 мм; Правая сторона: 590 мм | ||
| Высокая скорость движения | Ось X/Z/Y | 16 м/мин. 16 м/мин. 10 м/мин. | |
| Номинальный крутящий момент двигателя | Ось X/Z/Y | 7,7 Нм 7,7 Нм 6 Нм | |
| Точность повторяющегося позиционирования (/300 мм) | Ось X/Z/Y | 0,006 мм 0,01 мм 0,015 мм | |
| Зажим | Выходная мощность (непрерывная) | 3 кВт (максимальная скорость 2000 об/мин) | |
| Спецификация | JHP-32(255): Максимальный диаметр зажима φ32 мм | ||
| Метод передачи | Синхронный ремень | ||
| Башня | Формы и технические характеристики башен | Гидравлическая башня: 63-8Т (228) | |
| Вместимость инструмента | 8 (2 квадратных держателя инструмента, 2 держателя инструмента с круглыми отверстиями, 4 зажимных лезвия) | ||
| Размер инструмента | Квадратный держатель инструмента 20 мм x 20 мм, круглое отверстие Φ25 мм | ||
| Задняя бабка | Тип задней бабки | 1. Левая/правая сторона: сервопривод задней бабки + встроенный подвижный центр | |
| Втулка задней бабки | Фиксированный, нерастягивающийся | ||
| Отверстие задней бабки втулки | Мо 4# | ||
| Удаление сколов | Тип удаления стружки | Автоматическая задняя | |
| Точность обработки | Округлость | 0,005 мм | |
| Постоянство диаметра | 0,015 мм/300 мм | ||
| Плоскость | 0,015 мм/300 мм | ||
| Шероховатость поверхности (алюминий/сталь) | 0,4HRa~0,8HRa | ||
| Формы защиты | Полностью закрытый внешний кожух + внутренняя полная защита | ||
| Размер | Габариты станка (длина*ширина*высота) | 2650×1900(2800)x1700 | |
Категории товаров
-

Высокопрочный обрабатывающий центр с ЧПУ серии VC...
-

Линейная направляющая с горизонтальной подвижной колонной серии HP...
-

Линейная направляющая с горизонтальной подвижной колонной серии HT...
-

Четырехдорожечный станок с ЧПУ серии VS для тяжелых условий эксплуатации...
-

Обрабатывающий центр с ЧПУ серии V с высокой жесткостью
-

Двухколонный обрабатывающий центр с ЧПУ серии X
-

Горизонтальный 5-осевой обрабатывающий центр с ЧПУ TKG1600
-

Вертикальный токарно-фрезерный станок с ЧПУ для обработки композитных материалов...
-

Высокоскоростной обрабатывающий центр с ЧПУ серии GM
-

Высокоскоростной фрезерный станок с ЧПУ серии GT
-

Двухшпиндельный токарный станок с ЧПУ SK32
-

Вертикальный обрабатывающий центр с ЧПУ RFTV510 для колес...