


Фрезерный станок с противоположным расположением головки BOSM-4014
1. Использование машины:
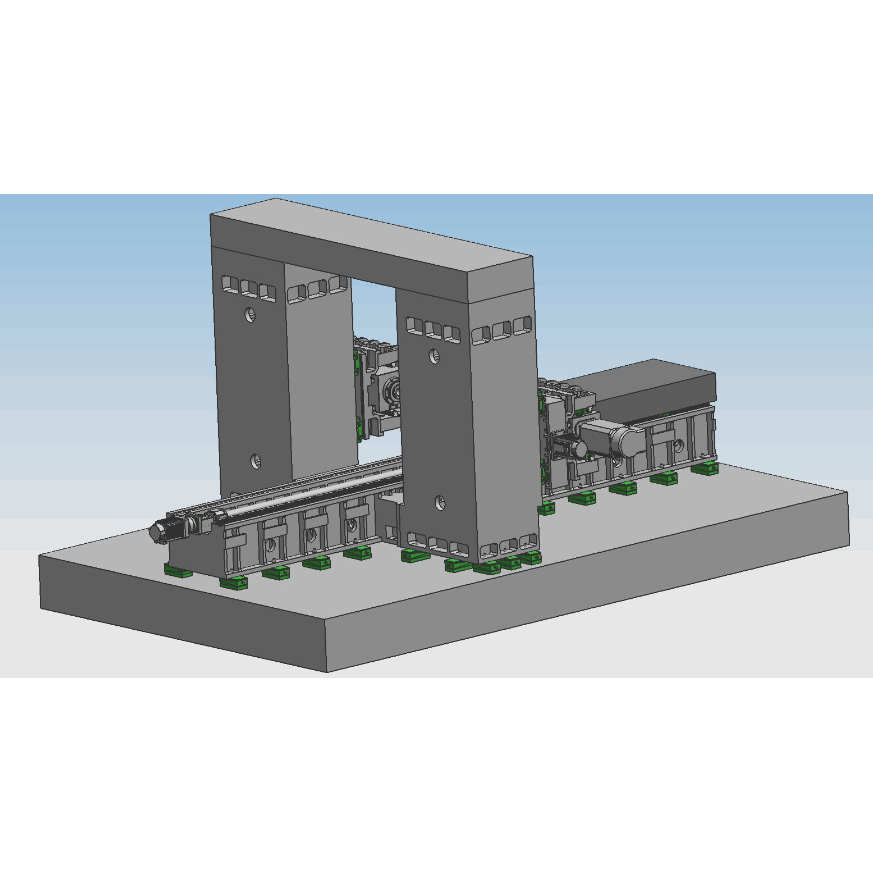
Двухколонный портальный расточно-фрезерный станок BOSM-6000*1000 с неподвижной балкой и ЧПУ — это специализированный станок для обработки стрел/рукоятей экскаваторов. Он обеспечивает быструю обработку заготовки, позволяя сверлить, фрезеровать и расточки в пределах эффективного диапазона хода, обрабатывать заготовку за один раз (без необходимости вторичного зажима), обеспечивая высокую скорость загрузки и выгрузки, высокую скорость позиционирования и высокую точность обработки.
2.Машина структурафункции:
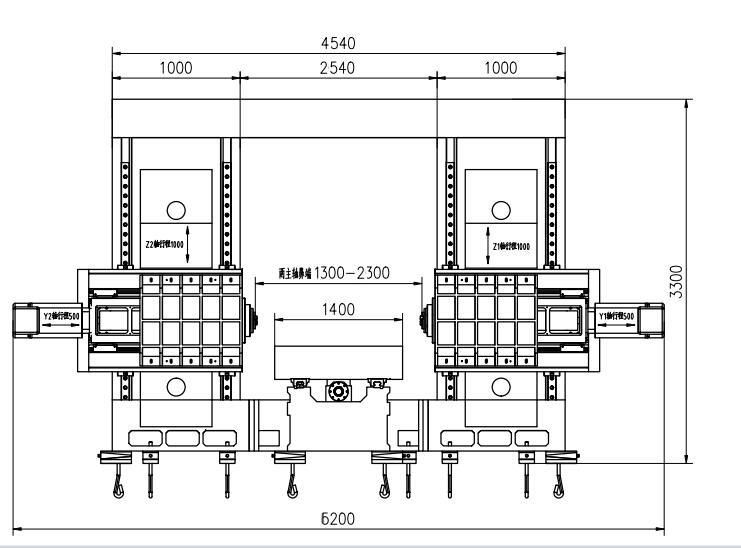
Основные компоненты станка: станина, рабочий стол, левая и правая колонны, балки, соединительные балки портала, седла, ползунки и т. д. Крупные детали изготавливаются методом литья в песчаные формы из высококачественного серого чугуна 250, отжигаются в горячем песчаном котле → вибрационного старения → термообработки. Отжиг в печи → вибрационное старение → черновая обработка → вибрационное старение → отжиг в горячей печи → вибрационное старение → чистовая обработка, что полностью устраняет отрицательные напряжения в деталях и обеспечивает стабильные характеристики деталей. Станина, левая и правая колонны, портал и рабочий стол перемещаются; станок выполняет функции фрезерования, расточки, сверления, зенкования, нарезания резьбы и т. д. Охлаждение инструмента – внешнее. Станок имеет 5 осей подачи, что позволяет реализовать 4-осевое механическое и 5-осевое одностороннее действие. Имеется 2 силовые головки. На рисунке ниже показаны оси станка и силовой головки.


2.1.Основная конструкция части подачи осевой передачи
2.1.1.Ось X:Рабочий стол перемещается в поперечном направлении вдоль направляющей рельсы неподвижной станины.
Привод по оси X: серводвигатель переменного тока в сочетании с высокоточным планетарным редуктором приводится в движение шариковинтовой передачей, обеспечивая линейное перемещение рабочего стола по оси X.
Конструкция направляющей: укладка двух высокопрочных прецизионных линейных направляющих.
2.1.2 Ось Z1:Силовой блок и седло установлены вертикально на передней стороне колонны и перемещаются вверх и вниз вдоль направляющей колонны.
Передача по оси Z1: для привода шариковинтовой передачи, вращающей седло, и обеспечения линейного перемещения по оси Z используются серводвигатель переменного тока и синхронное колесо.
2.1.3 Ось Z2:Силовой блок и седло установлены вертикально на передней стороне колонны и перемещаются вверх и вниз вдоль направляющей колонны.
Передача по оси Z2: для привода шариковинтовой передачи, вращающей седло и обеспечивающей линейное перемещение по оси Z, используются серводвигатель переменного тока и синхронное колесо.
2.1.4 Ось Y1:Опора силового блока устанавливается вертикально на передней стороне правой рулевой колонки и перемещается влево и вправо вдоль направляющей рулевой колонки.
Передача по оси Y1: серводвигатель переменного тока в сочетании с высокоточным планетарным редуктором приводит в движение ползун, который перемещается через шариковинтовую передачу, обеспечивая линейное перемещение по оси Y1.
2.1.5 Ось Y2:Опора силового блока установлена вертикально на передней стороне правой рулевой колонки и перемещается влево и вправо вдоль направляющей рулевой колонки.
Передача по оси Y2: для привода ползуна в движение через шариковинтовую передачу и обеспечения линейного перемещения по оси Y2 используется серводвигатель переменного тока в сочетании с высокоточным планетарным редуктором.
2.2.Направление движения сверлильно-фрезерной головки (включая головки 1 и 2) осуществляется с помощью квадратной ползунковой конструкции, самой современной комбинированной направляющей из проволоки и твердого металла, которая окружена прочной опорой, направляется 4 парами линейных роликовых направляющих, а привод осуществляется с помощью серводвигателя переменного тока, приводящего в движение синхронный ремень (i=2) и прецизионную шариковинтовую передачу. Замедление головки происходит за счет серводвигателя, который, благодаря синхронному ремню и синхронному колесу, направляется парой высокопрочных прецизионных направляющих и приводит в движение вертикальный шариковинтовой механизм, обеспечивая вертикальное перемещение головки вверх и вниз. Головка оснащена азотным балансиром для снижения нагрузки на винт и серводвигатель. Двигатель оси Z имеет функцию автоматического торможения. В случае отключения питания автоматический тормоз надежно фиксирует вал двигателя, предотвращая его вращение. Во время работы, когда сверло не касается заготовки, подача осуществляется быстро; когда сверло касается заготовки, подача автоматически переключается на рабочий режим. Когда сверло проникает в заготовку, оно автоматически переключается в режим быстрой перемотки; когда конец сверла покидает заготовку и достигает заданного положения, рабочий стол перемещается в следующее положение для сверления отверстия, обеспечивая автоматическую циркуляцию. В приводной головке используется комбинация проволоки и жесткой направляющей, что не только обеспечивает скорость работы оборудования, но и значительно повышает его жесткость. Это позволяет выполнять такие функции, как сверление глухих отверстий, фрезерование, снятие фаски, дробление стружки, автоматическое удаление стружки и т.д., что повышает производительность труда.

(левая головка двигателя)
2.3. Удаление чипа и охлаждение
С обеих сторон под верстаком установлены спиральные и цепные конвейеры для стружки, которые автоматически выгружают стружку на конце конвейера через две ступени спиральных и цепных пластин, обеспечивая технологичный процесс производства. В баке для охлаждающей жидкости конвейера установлен насос, который может использоваться для внешнего охлаждения инструмента, обеспечивая производительность сверления и срок службы сверла, а также позволяет осуществлять рециркуляцию охлаждающей жидкости.
3.Полностью цифровая система числового управления:
3.1.Благодаря функции дробления стружки, время и цикл дробления стружки можно установить на человеко-машинном интерфейсе.
3.2.Функция подъема инструмента позволяет устанавливать высоту подъема инструмента на человеко-машинном интерфейсе. Когда сверло достигает этой высоты, оно быстро поднимается к верхней части заготовки, стружка отводится, а затем инструмент быстро перемещается к поверхности сверления и автоматически переходит в рабочий режим.
3.3.Централизованный блок управления и портативное устройство используют систему числового программного управления и оснащены USB-интерфейсом и жидкокристаллическим ЖК-дисплеем. Для упрощения программирования, хранения, отображения и обмена данными интерфейс управления имеет такие функции, как диалог между человеком и машиной, компенсация ошибок и автоматическая сигнализация.
3.4.Оборудование обладает функцией предварительного просмотра и повторной проверки положения отверстия перед обработкой, и его эксплуатация очень удобна.
4Автоматическая смазка
Прецизионные линейные направляющие, шариковинтовые передачи и другие высокоточные приводные пары станков оснащаются автоматическими системами смазки. Автоматический смазочный насос подает масло под давлением, и масло поступает в камеру дозирующего смазочного устройства. После заполнения камеры маслом, когда давление в системе повышается до 1,4-1,75 МПа, реле давления в системе замыкается, насос останавливается, и одновременно разгрузочный клапан разгружается. Когда давление масла в направляющей падает ниже 0,2 МПа, дозирующее смазочное устройство начинает заполнение точки смазки и завершает одну заправку маслом. Благодаря точной подаче масла дозирующим маслоинжектором и контролю давления в системе, подача масла надежна, обеспечивается образование масляной пленки на поверхности каждой кинематической пары, что снижает трение и износ, а также предотвращает повреждение внутренней конструкции из-за перегрева, обеспечивая точность и срок службы станка. По сравнению с направляющими скользящего типа, используемые в этом станке линейные направляющие роликового типа обладают рядом преимуществ:
① Высокая чувствительность к движению, малый коэффициент трения направляющей ролика, всего 0,0025–0,01, и значительно снижена мощность привода, что эквивалентно лишь 1/10 мощности обычных машин.
② Разница между динамическим и статическим трением очень мала, а характеристики отслеживания превосходны, то есть временной интервал между управляющим сигналом и механическим воздействием чрезвычайно мал, что способствует повышению скорости реакции и чувствительности системы числового управления.
③Он подходит для высокоскоростного линейного перемещения, а его мгновенная скорость примерно в 10 раз выше, чем у направляющих скольжения.
④ Это позволяет обеспечить плавное перемещение и повысить жесткость механической системы.
⑤Изготовленный профессиональными производителями, он отличается высокой точностью, универсальностью и простотой в обслуживании.

5. Среда использования машины:
Электропитание: трехфазное переменное напряжение 380 В ± 10%, 50 Гц ± 1. Температура окружающей среды: 0 °C ~ 45 °C.
Пять основных технических параметров:


| модель | BOSM4014 | |
| Максимальный размер обрабатываемой заготовки | Длина × ширина × высота (мм) 4000 × 1600 × 1000 | |
| Портальная максимальная подача | Ширина (мм) | 2300 |
| размер рабочего стола | Длина х Ширина (мм) | 4000*1400 |
|
Горизонтальная буровая головка поршневого типа головка блока цилиндров один два
| Количество (2) | 2 |
| Конус шпинделя | БТ50 | |
| Диаметр сверления (мм) | Φ2-Φ60 | |
| Диаметр нарезания резьбы (мм) | М3-М30 | |
| Диаметр фрезерного диска (мм) | 300 | |
| Скорость вращения шпинделя (об/мин) | 30~6000 | |
| Мощность сервоприводного шпиндельного двигателя (кВт) | 37 | |
| Расстояние от центра шпинделя до центра стола (мм) | 650-1150 | |
| Левый и правый ход поршня (мм) | 500 | |
| Расстояние между центром ползуна и плоскостью стола (мм) | 200-1400 | |
| Ход поршня вверх и вниз (мм) | 1200 | |
| Повторяемость | 300 мм * 300 мм | ±0,02 |
| Габариты станка | Длина × ширина × высота (мм) | согласно чертежам |
| Вес брутто (т) | (прибл.) 36 | |

Приведенные выше параметры являются предварительными проектными параметрами. В процессе фактического проектирования возможны изменения в зависимости от требований к обработке заготовки и конструктивных требований станка, чтобы соответствовать требованиям к обрабатываемым деталям вашей компании.

Категории товаров
-

Высокопрочный обрабатывающий центр с ЧПУ серии VC...
-

Линейная направляющая с горизонтальной подвижной колонной серии HP...
-

Линейная направляющая с горизонтальной подвижной колонной серии HT...
-

Четырехдорожечный станок с ЧПУ серии VS для тяжелых условий эксплуатации...
-

Обрабатывающий центр с ЧПУ серии V с высокой жесткостью
-

Двухколонный обрабатывающий центр с ЧПУ серии X
-

Горизонтальный 5-осевой обрабатывающий центр с ЧПУ TKG1600
-

Вертикальный токарно-фрезерный станок с ЧПУ для обработки композитных материалов...
-

Высокоскоростной обрабатывающий центр с ЧПУ серии GM
-

Высокоскоростной фрезерный станок с ЧПУ серии GT
-

Двухшпиндельный токарный станок с ЧПУ SK32
-

Вертикальный обрабатывающий центр с ЧПУ RFTV510 для колес...