


Односторонний токарный станок для изготовления клапанов.
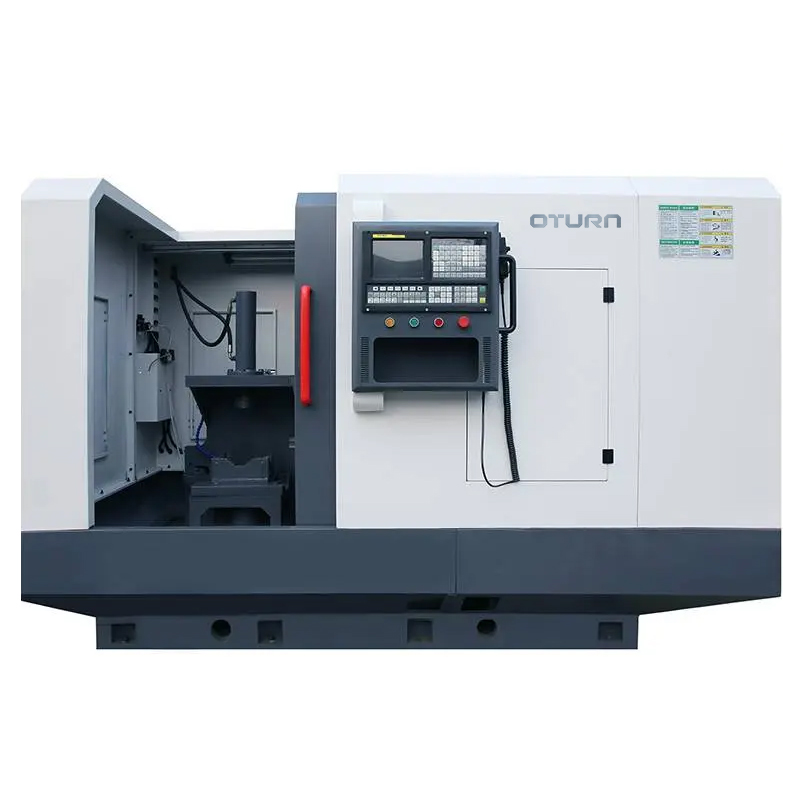
Характеристики машины
Этот станок представляет собойГоризонтальный односторонний фрезерный станок с ЧПУТри боковые головки состоят соответственно из горизонтального подвижного стола с ЧПУ и расточной головки с ЧПУ. Средняя головка состоит из гидравлических зажимов и т. д., и оснащена независимыми электрическими шкафами, гидравлическими станциями и централизованным устройством смазки, обеспечивает полную защиту, водяное охлаждение, автоматическое устройство удаления стружки с помощью стружкоотводчика. Заготовка поднимается вручную и зажимается гидравлически.
Стандартный процесс обработки заготовки:
А) Станок выполняет однократную обработку позиционирования, по одной детали за раз, при этом на предыдущем этапе обработки используется базовая поверхность в качестве опорной точки для установки и позиционирования.
B. Стандартный процесс: очистка заготовки — установка заготовки в инструмент — гидравлическое зажимание заготовки, быстрое перемещение рабочих направляющих шпинделя и нарезание резьбы, обработка одной группы направляющих может выполняться одновременно или поэтапно. Обработка одной группы направляющих. Быстрое возвращение к исходному положению.исходное положение - гидравлический сброс—Ручная загрузка и разгрузка—Переход к следующему циклу. Подробности см. на принципиальной схеме механизма.
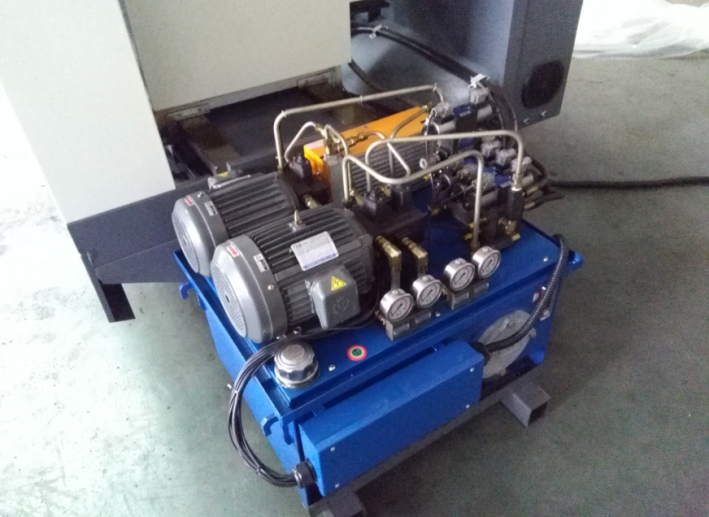
Гидравлическое оборудование высокого давления
Гидравлическая станция использует независимую систему суперпозиционного клапана, состоящую из высококачественного электромагнитного клапана, клапана регулирования давления, дроссельного клапана и двухлопастного насоса. Она также оснащена устройством воздушного охлаждения, обеспечивающим поддержание нормальной температуры масла в гидравлической станции во время работы.
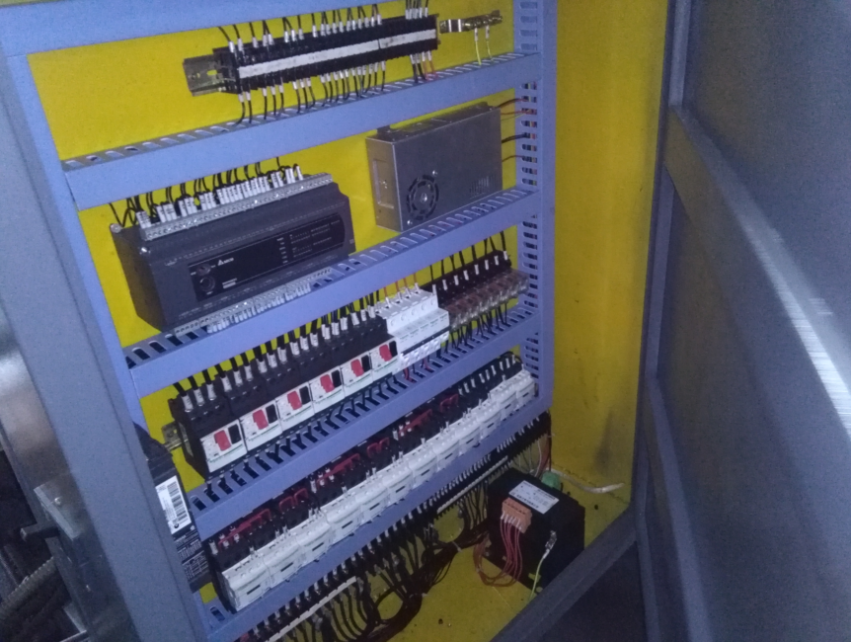
Электрический шкаф
Электрический шкаф является независимым и закрытым. В нем установлены контроллер ЧПУ, инвертор и электрические компоненты. Также установлено устройство воздушного охлаждения для обеспечения надлежащей работы электрических компонентов станка и отсутствия пыли.
Централизованное устройство смазки
Система смазки, оснащенная устройством прогрессивной смазки Nanjing Beiqier, обеспечивает регулярную подачу смазочного масла к движущимся частям. Это позволяет избежать утомительной ручной работы и увеличить срок службы оборудования.станки.
Устройство для удаления охлаждающего чипа
В этом станке используется система охлаждения с интенсивным потоком. Железная стружка промывается охлаждающей водой и через отверстие для удаления стружки в корпусе станка поступает в устройство для удаления стружки. Стружка собирается в один контейнер, что обеспечивает чистоту станка и снижает трудозатраты.
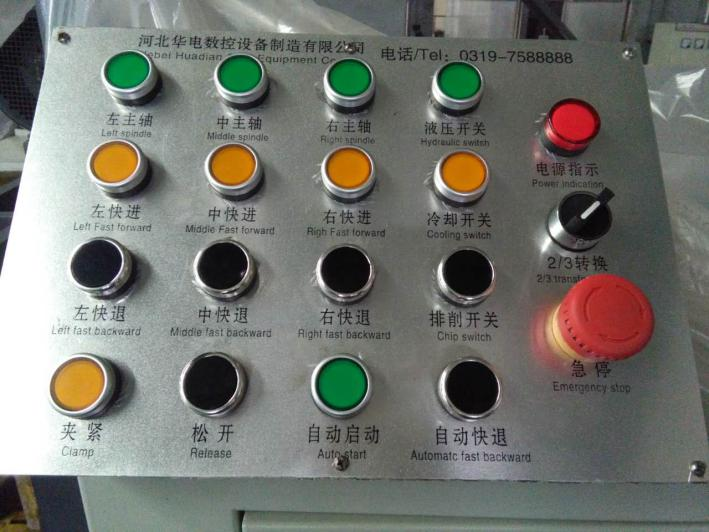
Контроллер ПЛК Huadian
Этот продукт представляет собойВысококачественный станок с ЧПУ с полностью цифровой шиной.Он не уступает высококачественным зарубежным ПЛК-контроллерам. Управление простое и удобное, управление одной кнопкой, отсутствие сложных операций числового программного управления, максимальное повышение эффективности и снижение производственных затрат.
Спецификация
| Описание | HDF-BC21-31P | HDF-BC61-31P |
| Источник питания | 380AC | 380AC |
| Габариты машины | 2000*1100*1600 мм | 2600*1500*1900 мм |
| Система управления ЧПУ | GSK/Китайско-английская версия | GSK/Китайско-английская версия |
| Мощность главного двигателя | 4 класс 5,5 кВт | 4 класс 7,5 кВт |
| Диапазон скорости вращения шпинделя (об/мин) | 110/140/190 бесступенчатая регулировка | 110/140/190 бесступенчатая регулировка |
| Коническое отверстие на конце шпинделя | 1:20 | 1:20 |
| Расстояние от шпинделя до рабочего стола | Размер 505 мм может быть изменен в соответствии с размерами обрабатываемых деталей. | Размер 505 мм может быть изменен в соответствии с размерами обрабатываемых деталей. |
| Двигатель подачи в направлении оси Z | 28 Н·м | 28 Н·м |
| Двигатель подачи в направлении оси X | 8 Н·м | 8 Н·м |
| перемещение в направлении Z | 350 мм | 350 мм |
| перемещение в направлении X | 150 мм | 150 мм |
| Быстрая подача (мм/мин) | По оси X: 3000 По оси Z: 3000 | По оси X: 3000 По оси Z: 3000 |
| Повторная точность позиционирования | Направление Z: 0,015 / Направление X: 0,01 | Направление Z: 0,015 / Направление X: 0,01 |
| Максимальный диаметр обработки | 430 мм | 600 мм |
| Время обработки заготовки диаметром φ150 мм | Примерно 2 мин/шт. | Примерно 2 мин/шт. |
Категории товаров
-

Высокопрочный обрабатывающий центр с ЧПУ серии VC...
-

Линейная направляющая с горизонтальной подвижной колонной серии HP...
-

Линейная направляющая с горизонтальной подвижной колонной серии HT...
-

Четырехдорожечный станок с ЧПУ серии VS для тяжелых условий эксплуатации...
-

Обрабатывающий центр с ЧПУ серии V с высокой жесткостью
-

Двухколонный обрабатывающий центр с ЧПУ серии X
-

Горизонтальный 5-осевой обрабатывающий центр с ЧПУ TKG1600
-

Вертикальный токарно-фрезерный станок с ЧПУ для обработки композитных материалов...
-

Высокоскоростной обрабатывающий центр с ЧПУ серии GM
-

Высокоскоростной фрезерный станок с ЧПУ серии GT
-

Двухшпиндельный токарный станок с ЧПУ SK32
-

Вертикальный обрабатывающий центр с ЧПУ RFTV510 для колес...