


Станок для сверления и фрезерования с ЧПУ и неподвижной балкой
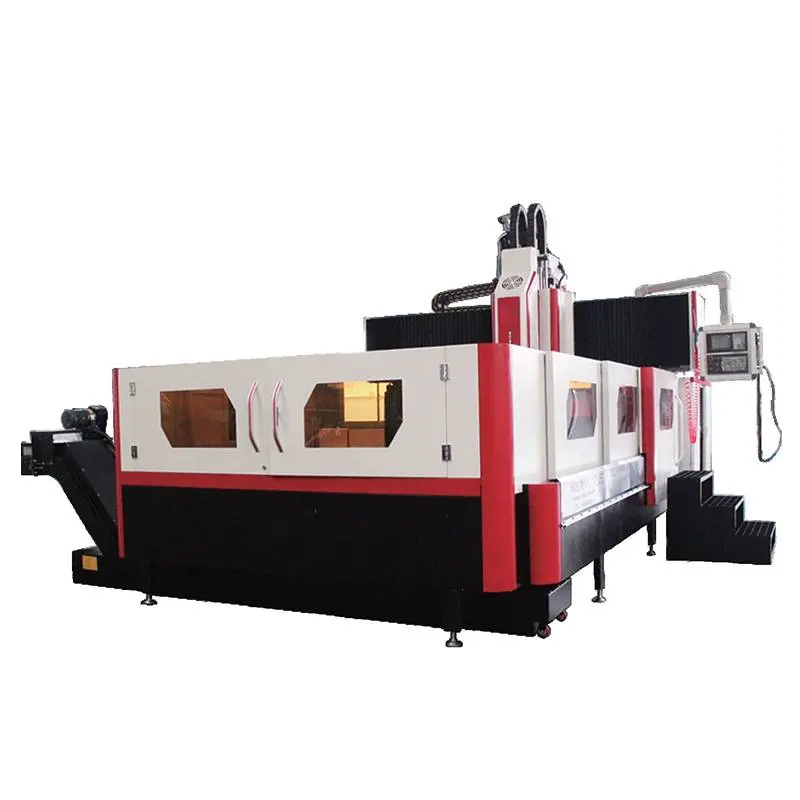
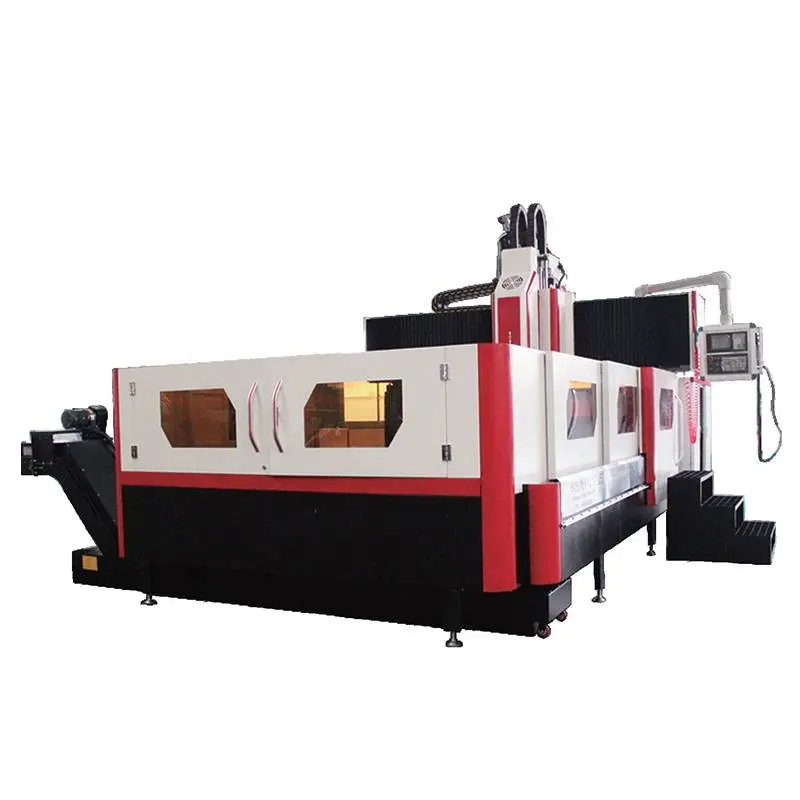
Станок для сверления и фрезерования с ЧПУ
Описание функций и характеристик машины
1) Портальный сверлильно-фрезерный станок с ЧПУ — это обрабатывающее оборудование, объединяющее передовые технологии, такие как машиностроение, электротехника и гидравлика. Он в основном используется для обработки пресс-форм, фланцев, клапанов, конструкционных деталей и т. д. Широко применяется для черновой и чистовой обработки сложных деталей, таких как различные листы, коробки, рамы, пресс-формы и т. д., в машиностроительной промышленности. Этот станок позволяет осуществлять горизонтальное (ось Y) и вертикальное (ось Z) перемещение вертикальной фрезерной головки и стола, а также трехкоординатное продольное перемещение (ось X). Возможно выполнение многопроцессной обработки, такой как фрезерование, расточка, сверление, нарезание резьбы, развертывание и зенкование. Вся конструкция станка выполнена в виде портальной рамы, обладающей высокой жесткостью и хорошей точностью. Это предпочтительный выбор для пользователей.
2) Общая компоновка станка
(1) Используется конструкция портальной рамы с неподвижной балкой, станина неподвижна, а двойная колонна и станина соединены болтами. Рабочий стол перемещается по оси X на станине, передняя бабка перемещается по оси Z на седле, а седло и передняя бабка перемещаются по оси Y на балке.
(2) Основные крупные части станка: станина, колонна, балка, седло и передняя бабка изготовлены из высокопрочного чугуна. Эти крупные детали оптимизированы с помощью 3D-компьютерного программного обеспечения, с разумным расположением ребер и полным циклом термообработки для устранения остаточных напряжений. Это обеспечивает достаточную прочность, жесткость и высокую стабильность всей машины, а также устойчивость к вибрации при резке.
3) Верстак
(1) Станина изготовлена из высокопрочного чугуна HT250, с использованием компьютерного трехмерного оптимизированного проектирования, ребра расположены рационально, что повышает ее жесткость и прочность.
(2) Пара направляющих по оси X использует импортные линейные направляющие повышенной прочности, обладающие низким коэффициентом динамического и статического трения, высокой чувствительностью стола, низким уровнем высокоскоростной вибрации, отсутствием скольжения на низких скоростях, высокой точностью позиционирования и превосходными характеристиками сервопривода; одновременно с этим, они обладают большой грузоподъемностью и хорошей устойчивостью к вибрации при резке.
(3) Привод по оси X — серводвигатель соединен с шариковым винтом через редуктор, который приводит в движение рабочий стол, перемещая его вперед и назад по станине для обеспечения движения подачи по оси X и предварительного натяжения винта для повышения жесткости.
4) Балка
(1) Поперечная балка и колонна интегрированы в конструкцию рамы портала с использованием высокопрочного чугуна HT250, ребра расположены рационально и обладают достаточной жесткостью на изгиб и кручение.
(2) Пара направляющих лучей использует массивные линейные направляющие.
(3) Привод по оси Y — серводвигатель напрямую соединен с шариковинтовой передачей через муфту, а шариковинтовая передача приводит в движение седло, перемещая его влево и вправо по балке для осуществления перемещения по оси Y.
5) Головка грифа
(1) Передняя бабка оснащена высокопрочными роликовыми линейными направляющими, обладающими высокой жесткостью перемещения, высокой точностью позиционирования и хорошей стабильностью на низких скоростях.
(2) Привод по оси Z — серводвигатель напрямую соединен с шариковым винтом через муфту, и шариковый винт приводит в движение переднюю бабку, перемещая ее вверх и вниз по седлу для обеспечения подачи по оси Z. Двигатель по оси Z имеет функцию автоматического торможения. В случае отключения электроэнергии вал двигателя надежно фиксируется, чтобы предотвратить его вращение.
(3) В шпиндельной группе используется высокоскоростной шпиндель с внутренним охлаждением производства компании Jianchun производства Тайваня, отличающийся высокой точностью и производительностью. Главный вал захватывает нож с помощью пружины типа «бабочка» на главном валу, при этом сила натяжения воздействует на тяговый гвоздь рукоятки инструмента через четырехсекционный протяжной механизм, а свободный инструмент подается пневматическим способом.
6) Пневматическая система
Используется для ослабления инструмента шпинделя.
7) Защита оборудования
Боковая направляющая кровати (ось X) оснащена телескопическим защитным кожухом из нержавеющей стали;
Направляющая пучка (ось Y) имеет гибкую защиту органов.
8) Смазка
(1) Все подшипники трех осей X, Y, Z смазаны.
(2) Все трехосевые направляющие X, Y, Z смазываются маслом.
(3) Все пары шариковых винтовых передач с тремя осями X, Y, Z смазываются маслом.
9) Система ЧПУ
Система ЧПУ в стандартной комплектации оснащена системой управления и приводом Beijing Kaiendi, обладающей полным набором функций и простотой в эксплуатации; стандартным интерфейсом связи RS-232, разъемом USB и соответствующим программным обеспечением.
Система фильтрации
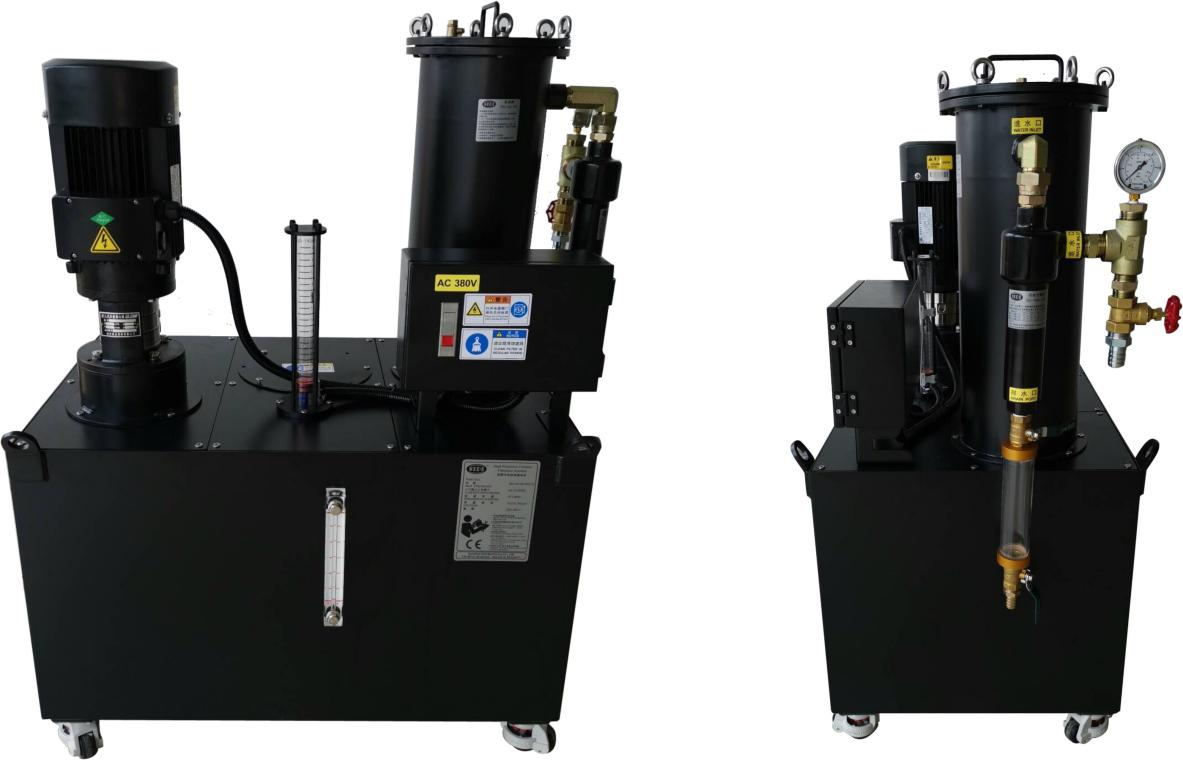
Этот станок оснащен центральной системой водяной фильтрации, которая эффективно удаляет примеси из охлаждающей жидкости. Внутренняя система водяного распыления предотвращает застревание железных штифтов в инструменте во время обработки, снижает износ инструмента, продлевает срок его службы и улучшает качество поверхности заготовки. Штифт с выходом воды под высоким давлением на конце инструмента хорошо защищает поверхность заготовки, защищает высокоскоростное вращающееся соединение, предотвращает засорение вращающегося соединения примесями, улучшает общее качество заготовки и повышает эффективность работы. (Примечание: на рисунке показано физическое изображение системы фильтрации)
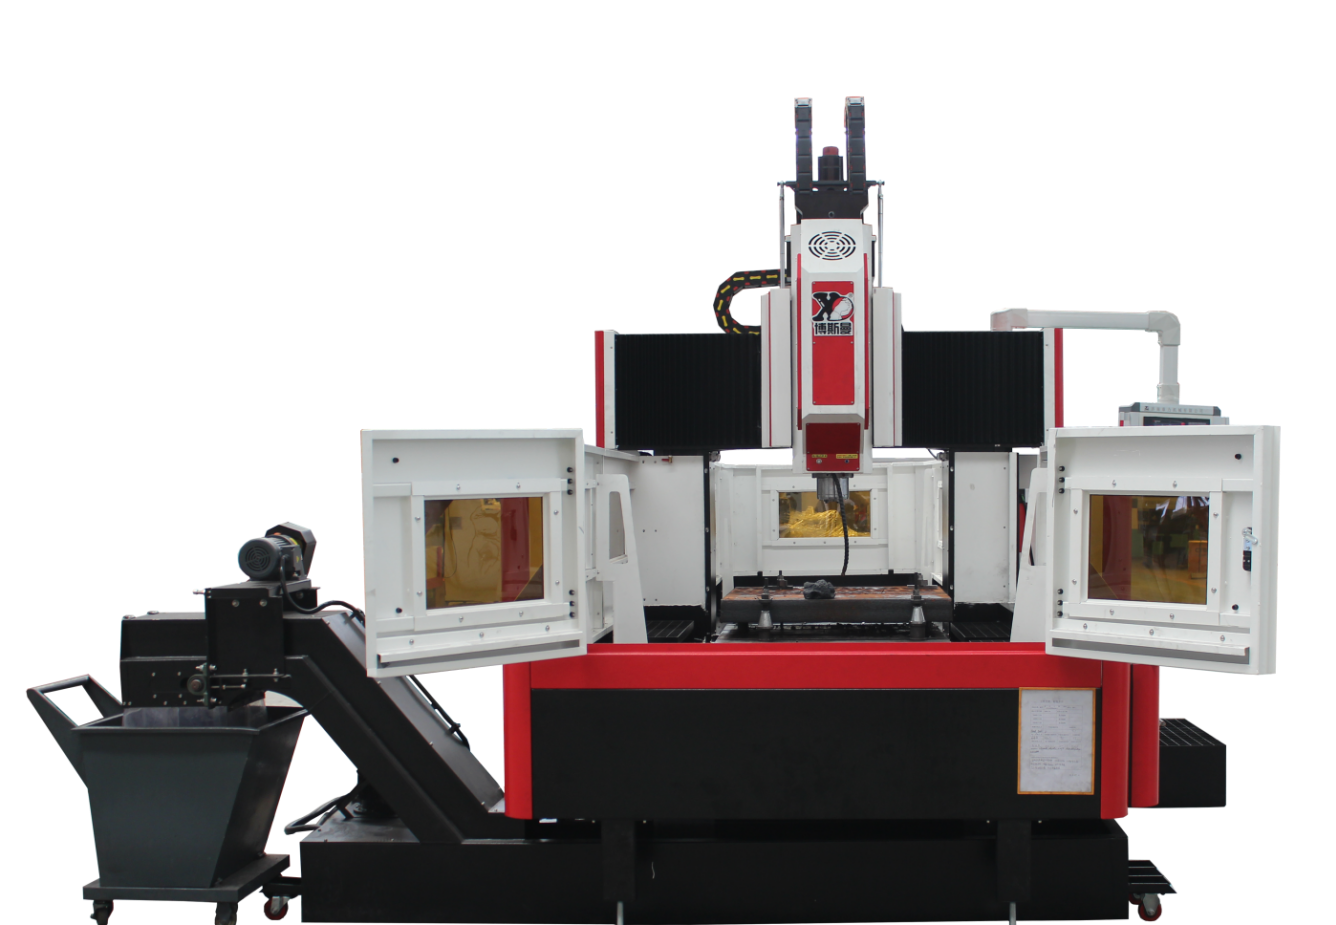
Спецификация
| Модель | BOSM-DPH2016 | BOSM-DPH2022 | BOSM-DPH2625 | BOSM-DPH4026 | |
| Рабочий размер (мм) | 2000*1600 | 2000*2000 | 2500*2000 | 4000*2200 | |
| Максимальная нагрузка (кг) | 7000 | 7000 | 7000 | 7000 | |
| Т-образный паз (мм) | 8*22 | 8*22 | 8*22 | 8*22 | |
| Максимальный ход стола по оси X (мм) | 2200 | 2200 | 2600 | 4000 | |
| Максимальный ход стола по оси Y (мм) | 1600 | 2200 | 2500 | 2600 | |
| Максимальный ход шпинделя по оси Z (мм) | 600 | 600 | 600 | 600/1000 | |
| Расстояние от конца шпинделя до рабочего стола (мм) | Максимум | 800 | 800 | 800 | 800 |
| Минимум | 200 | 200 | 200 | 200 | |
| Таппер (7:24) | БТ50 | БТ50 | БТ50 | БТ50 | |
| Скорость вращения шпинделя (об/мин) | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | |
| Мощность шпиндельного двигателя (кВт) | 22 | 22 | 22 | 22 | |
| Макс. диаметр U-образного отверстия (мм) | φ90 | φ90 | φ90 | φ90 | |
| Максимальный диаметр нарезки (мм) | М36 | М36 | М36 | М36 | |
| Диапазон скорости подачи резания | 1~4000 | 1~4000 | 1~4000 | 1~4000 | |
| Быстрое движение (м/мин) | 8 августа 2008 г. | 8 августа 2008 г. | 8 августа 2008 г. | 8 августа 2008 г. | |
| Внедрение национальных стандартов GB/T18400.4(m/min) | ±0,01/1000 мм | ±0,01/1000 мм | ±0,01/1000 мм | ±0,01/1000 мм | |
| Вес (Т) | 16.5 | 21 | 24 | 40 | |
Контроль качества
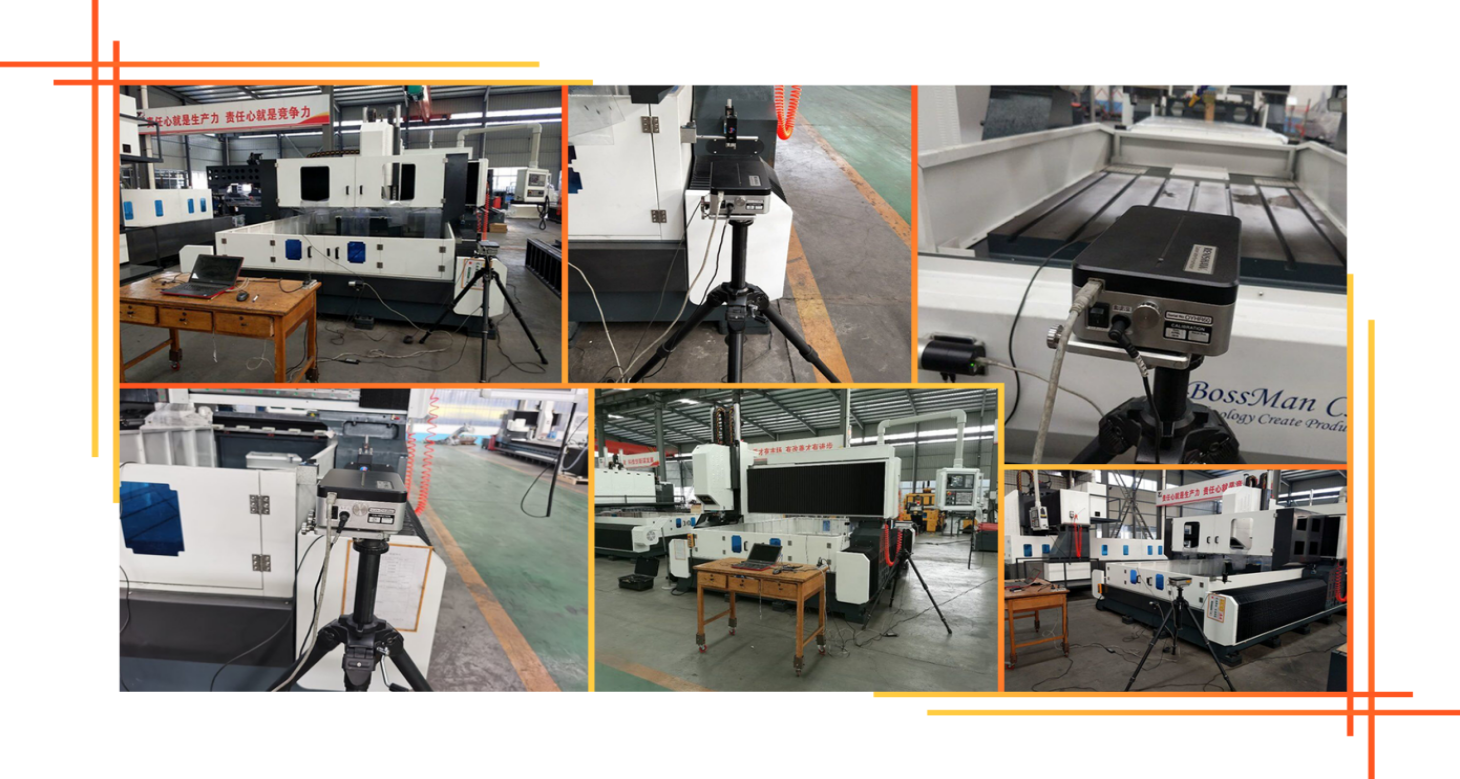
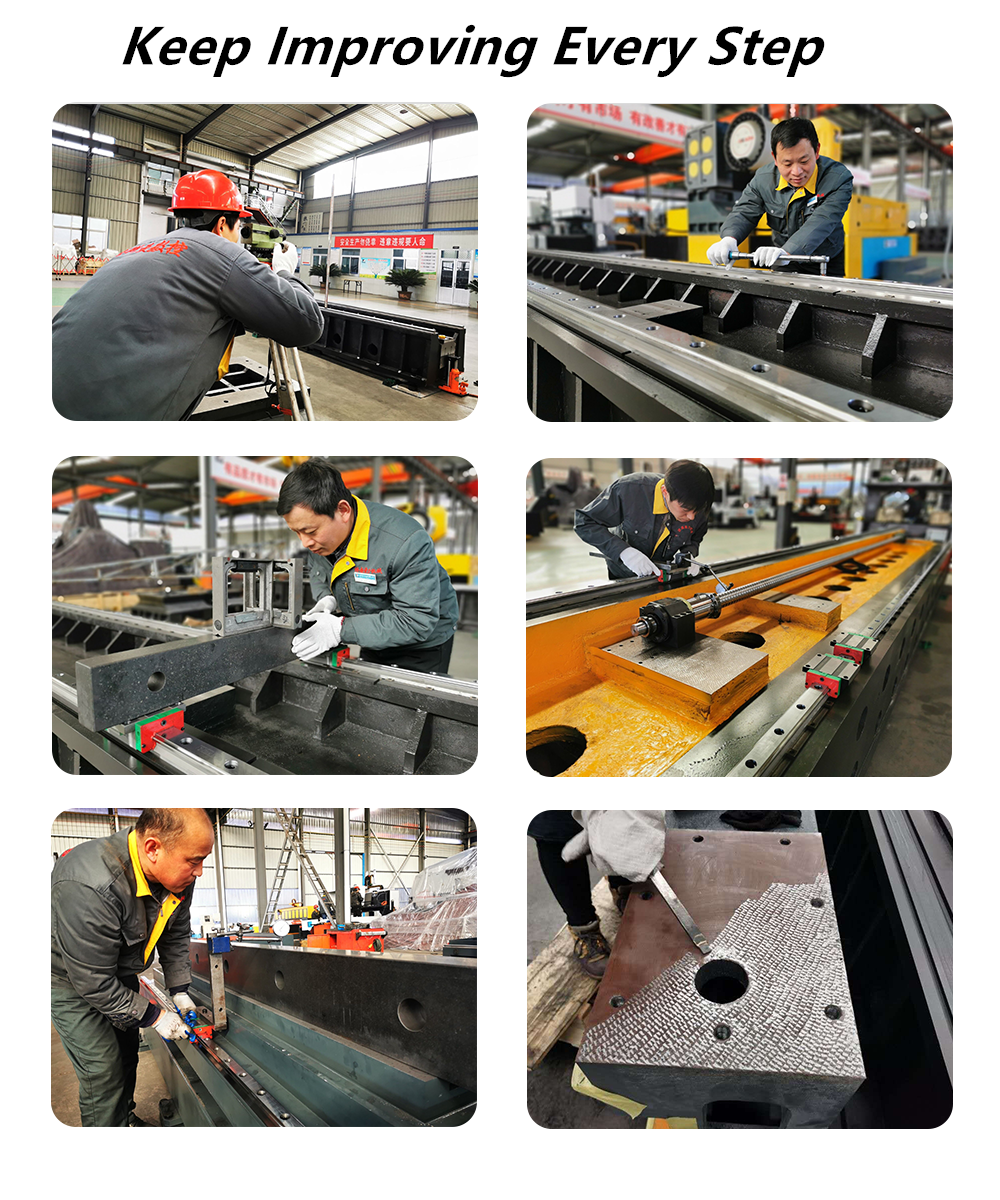
Каждый станок Bosman калибруется с помощью лазерного интерферометра британской компании RENISHAW, который точно проверяет и компенсирует ошибки шага, люфт, точность позиционирования и точность повторного позиционирования, обеспечивая динамическую и статическую стабильность станка, а также точность обработки. Проверка с помощью шарового стержня. Каждый станок использует шаровой стержень от британской компании RENISHAW для коррекции точности истинной окружности и геометрической точности станка, а также для одновременного проведения экспериментов по круговой резке, чтобы обеспечить точность 3D-обработки и точность обработки окружности.
Среда использования станков
1.1 Экологические требования к оборудованию
Поддержание постоянного уровня температуры окружающей среды является важнейшим фактором для высокоточной обработки.
(1) Доступная температура окружающей среды составляет -10℃ ~35 ℃Когда температура окружающей среды составляет 20℃Влажность должна быть 40%.~75%.
(2) Для поддержания статической точности станка в заданном диапазоне оптимальная температура окружающей среды должна составлять 15°C.° C до 25° С с разностью температур
Оно не должно превышать± 2 ℃/ 24 ч.
1.2 Напряжение питания: трехфазное, 380 В, колебания напряжения в пределах± 10%, частота питания: 50 Гц.
1.3 Если напряжение в зоне эксплуатации нестабильно, станок должен быть оснащен стабилизированным источником питания для обеспечения его нормальной работы.
1.4. Станок должен иметь надежное заземление: заземляющий провод — медный, диаметр провода не менее 10 мм.²а сопротивление заземления составляет менее 4 Ом.
1.5 Для обеспечения нормальной работы оборудования, если сжатый воздух источника воздуха не соответствует требованиям, перед подачей воздуха в машину следует установить комплект устройств для очистки источника воздуха (осушение, обезжиривание, фильтрация).
1.6. Оборудование следует хранить вдали от прямых солнечных лучей, источников вибрации и тепла, а также от высокочастотных генераторов, сварочных аппаратов и т. д., чтобы избежать производственных сбоев или снижения точности работы оборудования.
До и после обслуживания
1) Перед началом обслуживания
Изучив запросы и необходимую информацию от клиентов, а затем передав ее нашим инженерам, техническая команда Bossman отвечает за техническую коммуникацию с клиентами и разработку решений, помогая клиентам в выборе подходящего решения для обработки и соответствующих станков.
2) Послепродажное обслуживание
А. На оборудование предоставляется годовая гарантия и оплачивается пожизненное техническое обслуживание.
B. В течение годичного гарантийного периода после прибытия машины в порт назначения компания BOSSMAN будет предоставлять бесплатное и своевременное техническое обслуживание для устранения различных неисправностей, не вызванных действиями человека, и своевременно бесплатно заменять все детали, поврежденные не по вине пользователя. Неисправности, возникшие вне гарантийного периода, будут устраняться за соответствующую плату.
C. Круглосуточная техническая поддержка онлайн, через TM, Skype, электронную почту, оперативное решение соответствующих вопросов. Если проблему не удается решить самостоятельно, BOSSMAN немедленно организует выезд инженера по послепродажному обслуживанию для проведения ремонта. Покупатель оплачивает визу, авиабилеты и проживание.
Сайт клиента

Категории товаров
-

Высокопрочный обрабатывающий центр с ЧПУ серии VC...
-

Линейная направляющая с горизонтальной подвижной колонной серии HP...
-

Линейная направляющая с горизонтальной подвижной колонной серии HT...
-

Четырехдорожечный станок с ЧПУ серии VS для тяжелых условий эксплуатации...
-

Обрабатывающий центр с ЧПУ серии V с высокой жесткостью
-

Двухколонный обрабатывающий центр с ЧПУ серии X
-

Горизонтальный 5-осевой обрабатывающий центр с ЧПУ TKG1600
-

Вертикальный токарно-фрезерный станок с ЧПУ для обработки композитных материалов...
-

Высокоскоростной обрабатывающий центр с ЧПУ серии GM
-

Высокоскоростной фрезерный станок с ЧПУ серии GT
-

Двухшпиндельный токарный станок с ЧПУ SK32
-

Вертикальный обрабатывающий центр с ЧПУ RFTV510 для колес...